


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


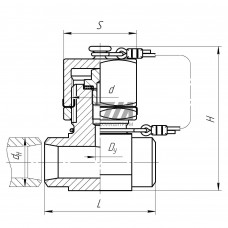
Штуцер ответвительный 556-35.2506-02 — это элемент трубопроводной арматуры, предназначенный для создания ответвления от магистрального трубопровода под прямым углом без необходимости применения дополнительных фитингов. Изделие относится к категории приварных штуцеров с усиленным сечением, что обеспечивает высокую несущую способность в условиях вибрационных и термических нагрузок.
Конструктивно штуцер 556-35.2506-02 выполнен как цельнотянутый патрубок с наружной фаской под сварной шов. Посадочная часть имеет цилиндрическую форму с допуском по посадке, обеспечивающим плотное сопряжение с ответным отверстием в стенке трубопровода или корпуса оборудования. Переход от посадочной части к отводящему патрубку выполнен с радиусным скруглением, что снижает концентрацию напряжений в зоне сварного соединения.
Штуцеры ответвительные 556-35.2506-02 изготавливаются из конструкционной низколегированной стали с контролируемым содержанием углерода. Химический состав материала обеспечивает свариваемость без предварительного подогрева при толщине стенки до 20 мм и не требует последующей термической обработки сварных соединений в большинстве случаев эксплуатации.
Механические характеристики материала штуцера соответствуют требованиям для оборудования, работающего под давлением:
Типоразмер 556-35.2506-02 характеризуется следующими присоединительными размерами: диаметр ответвления — 35 мм, толщина стенки — 6 мм, что соответствует усиленной серии для работы при номинальном давлении до 16 МПа (160 кгс/см). Высота штуцера от базовой плоскости до торца отводящего патрубка стандартизирована и составляет 50 мм.
| Параметр | Значение | Допуск | Метод контроля | Норматив |
|---|---|---|---|---|
| Наружный диаметр ответвления | 35 мм | 0,5 мм | Штангенциркуль | ГОСТ 25347 |
| Толщина стенки | 6 мм | +0,8 / –0,3 мм | Ультразвуковой толщиномер | ГОСТ 8734 |
| Высота штуцера | 50 мм | 1,0 мм | Линейка измерительная | ТУ 1469-001 |
| Диаметр посадочной части | 45 мм | +0,2 / –0,1 мм | Микрометр | ГОСТ 6507 |
Установка штуцера ответвительного 556-35.2506-02 выполняется методом дуговой сварки неплавящимся электродом в среде аргона (TIG) или ручной дуговой сварки покрытым электродом (MMA). Подготовка кромок включает зачистку поверхности до металлического блеска на ширину не менее 20 мм от места соединения и удаление консервационной смазки.
Рекомендуемый режим сварки: сила тока 90–130 А при постоянном токе обратной полярности, скорость сварки 8–12 м/ч. Перед началом сварочных работ необходимо прогреть зону соединения до температуры 150–200 C при толщине стенки магистрального трубопровода свыше 25 мм. После завершения сварки выполняется визуальный и измерительный контроль, при необходимости — контроль герметичности пневматическим или гидравлическим методом.
Штуцеры ответвительные 556-35.2506-02 рассчитаны на работу в средах, не вызывающих коррозионное растрескивание углеродистой стали. Рабочая температура среды — от –40 C до +300 C для оборудования без знакопеременных нагрузок. Допускается применение в системах с умеренным коррозионным воздействием при условии введения ингибиторов коррозии или увеличения толщины стенки на припуск на коррозию.
Основные области применения штуцеров данного типоразмера:
Каждый штуцер ответвительный 556-35.2506-02 проходит входной контроль на соответствие геометрическим размерам и визуальный осмотр поверхности на отсутствие трещин, закатов, плен и других дефектов металлургического происхождения. Допускается наличие следов правки без рисок и забоин глубиной не более 0,2 мм.
Маркировка наносится ударным способом на торец отводящего патрубка и содержит условное обозначение типоразмера, номер плавки и клеймо отдела технического контроля. Для партий, поставляемых на объекты атомной энергетики, дополнительно выполняется ультразвуковой контроль основного металла на сплошность.
Номинальное давление для данного типоразмера составляет до 16 МПа при температуре до 200 C. При повышении температуры до 300 C допускаемое давление снижается до 12,5 МПа в соответствии с коэффициентом снижения прочностных характеристик стали.
Для трубопроводов из углеродистой стали с толщиной стенки до 20 мм и содержанием углерода до 0,25% термическая обработка сварных соединений не обязательна. При толщине стенки магистрального трубопровода более 20 мм рекомендуется местный отпуск при температуре 600–650 C.
Оптимальным методом является аргонодуговая сварка неплавящимся электродом с присадочной проволокой, обеспечивающая стабильное качество корня шва. Для полевых условий допускается ручная дуговая сварка электродами типа Э42А или Э46А с основным видом покрытия.
Применение штуцеров из углеродистой стали для сред с содержанием сероводорода более 0,01% требует выполнения требований по стойкости к сероводородному растрескиванию. В этом случае необходимо применять штуцеры из стали с контролируемой твердостью не более 22 HRC и проведением дополнительного контроля твердости сварных соединений.