


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


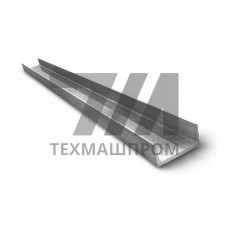
Швеллер экономичный 10Э — горячекатаный профиль с параллельными полками, выпускаемый по ГОСТ 19425-74. Индекс «Э» обозначает экономичную серию: толщина стенки и полок уменьшена относительно нормального швеллера №10 при сохранении высоты 100 мм и ширины полки 46 мм. Снижение металлоёмкости достигается перераспределением материала — стенка тоньше, а полки развиты по ширине, что повышает момент инерции относительно оси Y при меньшей массе погонного метра.
Профиль 10Э применяется там, где решающим фактором является масса конструкции, а не абсолютная несущая способность: каркасы быстровозводимых зданий, прогоны кровельных систем, обвязки металлоконструкций, элементы сельхозтехники. Экономия металла относительно швеллера №10 обычной точности достигает 8–12 % при сопоставимой работе на изгиб в плоскости стенки.
Высота профиля — 100 мм, ширина полки — 46 мм, толщина стенки — 4,5 мм, толщина полки — 7,0 мм. Радиусы закругления полок и стенки регламентированы ГОСТ 19425-74. Масса 1 м — 8,59 кг против 10,4 кг у швеллера №10 по ГОСТ 8240-97. Площадь поперечного сечения — 10,9 см.
| Параметр | Значение | Допуск | Ед. изм. | Метод контроля |
|---|---|---|---|---|
| Высота профиля | 100 | 1,5 | мм | Штангенциркуль |
| Ширина полки | 46 | 1,0 | мм | Штангенциркуль |
| Толщина стенки | 4,5 | +0,3/–0,4 | мм | Микрометр |
| Толщина полки | 7,0 | +0,4/–0,5 | мм | Микрометр |
| Масса 1 м | 8,59 | 3 % | кг | Взвешивание |
| Момент инерции Ix | 174 | справочно | см | Расчёт |
Швеллер 10Э прокатывают из углеродистой стали обыкновенного качества и низколегированных марок. Выбор марки определяется условиями эксплуатации конструкции и требованиями к свариваемости.
ГОСТ 19425-74 предусматривает изготовление швеллера 10Э длиной от 4 до 12 м мерной, кратной и немерной длины. Точность прокатки — обычная и повышенная. Кривизна профиля не превышает 0,2 % длины для повышенной точности. Косина реза не должна выводить длину за пределы поля допуска. По согласованию с потребителем возможна поставка в термообработанном состоянии или с контролем механических свойств на растяжение.
Профиль 10Э востребован в каркасном строительстве: прогоны покрытий, стойки фахверка, связи по колоннам, обвязочные балки. В сельхозмашиностроении — рамы сеялок, брусья культиваторов, элементы навесного оборудования. В транспортном машиностроении — рамы прицепов, платформы, отбойники. В энергетике — траверсы опор ЛЭП, кабельные лотки, крепёжные конструкции подстанций.
При монтаже швеллер 10Э соединяют сваркой, болтовыми соединениями через отверстия в стенке или полках, а также с помощью крепёжных уголков и пластин. Для повышения коррозионной стойкости применяют горячее цинкование или лакокрасочные покрытия по грунту ГФ-021.
Швеллер 10Э имеет уменьшенную толщину стенки (4,5 мм против 4,8 мм) и полки (7,0 мм против 7,8 мм) при той же высоте 100 мм. Масса погонного метра ниже на 17 %, момент инерции Ix — 174 см против 174 см у №10 при меньшем расходе металла.
Стандартно — Ст3сп5, Ст3пс5, 09Г2С, 17ГС, 10ХСНД. Для ответственных конструкций по ГОСТ 27772 — С245, С255. Марка указывается в сертификате качества.
При равномерно распределённой нагрузке и шарнирном опирании пролёт определяется расчётом. Ориентировочно для однопролётной балки из Ст3сп5 при нагрузке 1,5 кН/м предельный пролёт — около 3,5 м с учётом коэффициента условий работы.
Да, свариваемость ограниченно свариваемых сталей обеспечивается подогревом до 100–150 C и применением электродов типа Э50А. Для Ст3сп5 сварка выполняется без подогрева электродами Э42А.