


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


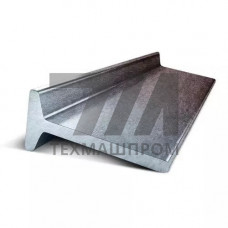
Симметричный полособульб А — профиль с симметричным относительно вертикальной оси поперечным сечением, у которого стенка равноудалена от полок, а толщина полок одинакова. Такая геометрия обеспечивает совпадение центра изгиба с осью симметрии, что исключает крутящий момент при поперечном нагружении. Профиль изготавливают из конструкционной стали, преимущественно марок 09Г2С, 10ХСНД, 15ХСНД, а также из углеродистой стали обычного качества по ГОСТ 535. Симметричный полособульб А применяется в судостроении, вагоностроении и несущих металлоконструкциях, где требуется равнопрочность при изгибе в двух направлениях.
Симметричный полособульб А выпускается по ГОСТ 21937-76 и ГОСТ 9235-76. Номер профиля соответствует высоте стенки в сантиметрах. Длина хлыстов — от 4 до 12 м, по согласованию — до 18 м. Кривизна по длине не превышает 0,2 % от длины, скручивание — не более 1 на 5 м.
Для симметричного полособульба А применяют стали с гарантированными механическими характеристиками. Сталь 09Г2С обеспечивает предел текучести не менее 325 МПа при температуре –40 C. Сталь 10ХСНД и 15ХСНД относятся к атмосферостойким, содержат медь и никель, что повышает коррозионную стойкость в морской среде. Ударная вязкость KCU при –40 C для стали 09Г2С — не менее 39 Дж/см.
| Марка стали | Предел текучести, МПа | Предел прочности, МПа | Относительное удлинение, % | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| 09Г2С | 325 | 490 | 21 | 39 при –40 C |
| 10ХСНД | 355 | 510 | 19 | 49 при –40 C |
| 15ХСНД | 345 | 490 | 21 | 39 при –40 C |
| Ст3сп5 | 245 | 410 | 25 | 29 при –20 C |
Симметричный полособульб А получают горячей прокаткой на сортовых станах. Заготовка — непрерывнолитая или катаная квадратная. Нагрев до 1180–1250 C, прокатка в калибрах с постепенным формированием симметричного сечения. После прокатки — контролируемое охлаждение для обеспечения мелкозернистой структуры. Правка на роликоправильных машинах, резка на мерные длины, маркировка и упаковка в пакеты.
Симметричный полособульб А сваривается всеми стандартными способами: ручная дуговая, механизированная в среде CO, автоматическая под флюсом. Для сталей 09Г2С и 10ХСНД применяют электроды типа Э50А и сварочную проволоку Св-08Г2С. Температура предварительного подогрева при толщине стенки более 20 мм — 100–150 C. После сварки рекомендуется местная термообработка при 600–650 C для снятия остаточных напряжений.
У симметричного полособульба А полки одинаковой толщины и расположены симметрично относительно стенки, что обеспечивает совпадение центра изгиба с осью симметрии. Несимметричный профиль имеет полки разной толщины и смещённый центр изгиба.
Наиболее распространены стали 09Г2С, 10ХСНД, 15ХСНД, а также Ст3сп5 по ГОСТ 535. Выбор марки определяется условиями эксплуатации и требованиями к ударной вязкости при отрицательных температурах.
Стандартный сортамент по ГОСТ 21937-76 включает профили от № 6 до № 24. По специальному заказу возможно изготовление профилей большего номера.
Проводят визуальный и измерительный контроль геометрии, ультразвуковую дефектоскопию, испытания на растяжение и ударный изгиб. Сертификаты качества оформляются по ГОСТ 7566.