


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


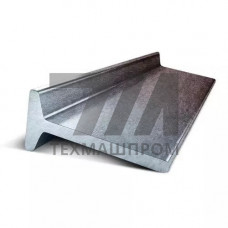
Симметричный полособульб по ГОСТ 9235-76 — профиль проката с равными по ширине полками, расположенными симметрично относительно оси стенки. В отличие от несимметричного полособульба, у которого одна полка шире другой, данная конфигурация обеспечивает одинаковые моменты сопротивления в обоих направлениях изгиба. Профиль формируется методом горячей прокатки на сортовых станах и поставляется мерной или немерной длиной от 6 до 12 м.
Геометрия симметричного полособульба характеризуется параллельными полками и перпендикулярной к ним стенкой. Переход от стенки к полкам выполнен по радиусу, что снижает концентрацию напряжений в зоне сопряжения. Основные геометрические параметры — высота профиля h, ширина полки b, толщина стенки s и толщина полки t — регламентируются сортаментом ГОСТ 9235-76. Предельные отклонения по высоте составляют 1,5 мм, по толщине — 0,5 мм, что позволяет применять профиль в конструкциях с точной подгонкой элементов.
Симметричный полособульб ГОСТ 9235-76 изготавливается из углеродистых и низколегированных сталей, преимущественно марок Ст3сп, Ст3пс, 09Г2С, 10ХСНД. Выбор марки определяется условиями эксплуатации: для конструкций, работающих при пониженных температурах, применяется сталь 09Г2С с ударной вязкостью KCU не менее 34 Дж/см при –40 C. Для судостроения и гидротехнических сооружений используется сталь 10ХСНД, обладающая повышенной стойкостью к морской коррозии.
Механические свойства симметричного полособульба зависят от категории прочности стали. Временное сопротивление разрыву для стали Ст3сп составляет 370–480 МПа, предел текучести — не менее 235 МПа. Для низколегированных марок предел текучести достигает 345 МПа, что позволяет снижать металлоёмкость конструкций без потери несущей способности. Относительное удлинение после разрыва — не менее 21% для углеродистых и 22% для низколегированных сталей.
Симметричный полособульб ГОСТ 9235-76 востребован в отраслях, где требуется сочетание высокой жёсткости при изгибе с относительно небольшой массой погонного метра. Профиль применяется в качестве рёбер жёсткости, стрингеров, шпангоутов и балок набора в судостроении, вагоностроении и мостостроении.
Симметричное расположение полок относительно стенки обеспечивает равную несущую способность профиля при изгибе в обе стороны. Это свойство особенно важно для элементов, воспринимающих знакопеременные нагрузки, — например, для шпангоутов судов, испытывающих давление забортной воды снаружи и груза изнутри. Момент сопротивления относительно обеих главных осей практически одинаков, что упрощает расчёт конструкций и позволяет избежать потери устойчивости в направлении меньшей жёсткости.
По сравнению с прокатными двутаврами и швеллерами симметричный полособульб имеет меньшую толщину стенки при той же высоте профиля, что даёт экономию металла до 15–20% в конструкциях, работающих преимущественно на изгиб. Сварные соединения полособульба с обшивкой выполняются угловыми швами по всей длине контакта, что обеспечивает равнопрочность соединения с основным металлом.
| Высота профиля, мм | Ширина полки, мм | Толщина стенки, мм | Масса 1 м, кг | Площадь сечения, см |
|---|---|---|---|---|
| 120 | 40 | 7 | 12,6 | 16,1 |
| 160 | 50 | 8 | 19,8 | 25,2 |
| 200 | 60 | 9 | 28,3 | 36,1 |
Симметричный полособульб ГОСТ 9235-76 допускает все виды механической обработки: резку газовую, плазменную и механическую, сверление, фрезерование. При газовой резке необходимо учитывать деформации от неравномерного нагрева — для профилей высотой более 160 мм рекомендуется предварительный подогрев до 100–150 C. Сварка выполняется электродами с основным покрытием или в среде CO проволокой Св-08Г2С; для низколегированных сталей применяется подогрев до 120 C при толщине более 20 мм.
Профиль поставляется в горячекатаном состоянии без термической обработки. При необходимости повышения прочностных характеристик возможна нормализация или закалка с высоким отпуском, однако для большинства применений достаточно свойств, гарантированных ГОСТ 535-2005 для проката из углеродистой стали. Контроль качества включает проверку геометрических размеров, внешнего осмотра на отсутствие плен, трещин и расслоений, а также испытания на растяжение для каждой партии.
У симметричного полособульба полки имеют одинаковую ширину и расположены симметрично относительно стенки, что обеспечивает равные моменты сопротивления при изгибе в обе стороны. Несимметричный профиль имеет одну полку шире другой и применяется там, где требуется разная жёсткость в разных направлениях.
Применяются углеродистые стали Ст3сп, Ст3пс, Ст3Гпс и низколегированные 09Г2С, 10ХСНД, 15ХСНД. Выбор марки зависит от условий эксплуатации: для низких температур — 09Г2С, для морской среды — 10ХСНД.
Мерная длина поставляется с допуском +40 мм, немерная — в пределах 6–12 м. По согласованию с заказчиком возможна поставка профилей длиной до 18 м для мостовых конструкций.
Да, профиль применяется в качестве сжатых элементов — стоек, раскосов, пиллерсов. При этом необходимо проверять устойчивость относительно обеих осей, так как радиусы инерции по осям x и y различаются.