


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


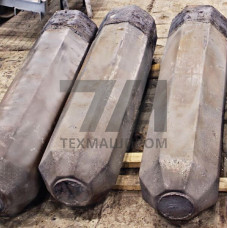
Слитки из стали марки 06Х12Н3Д — полуфабрикаты металлургического передела, получаемые разливкой в изложницы или на УНРС из коррозионностойкой низкоуглеродистой стали феррито-мартенситного класса. Химический состав регламентируется ГОСТ 5632 и ТУ производителей: углерод — не более 0,06 %, хром — 11,0–13,0 %, никель — 2,5–3,5 %, медь — 0,8–1,5 %. Малый углеродный эквивалент обеспечивает высокую технологическую пластичность при горячей деформации и стойкость сварных соединений к межкристаллитной коррозии без дополнительной термообработки.
После кристаллизации слиток имеет дендритную ликвационную неоднородность, устраняемую гомогенизационным отжигом при 1050–1100 C. Структура — феррит с участками мартенсита и дисперсными выделениями карбидов хрома. Механические характеристики в состоянии поставки:
Сталь сохраняет работоспособность в интервале –60…+450 C. При нагреве выше 475 C развивается хрупкость вследствие выделения '-фазы, что ограничивает применение в высокотемпературных узлах.
Слитки 06Х12Н3Д поставляются в виде кузнечных и литых заготовок массой от 0,5 до 12 т. Типовые сечения — круглые, квадратные и прямоугольные. Поверхность подвергается зачистке абразивным инструментом или огневой обдирке для удаления окалины и дефектов литейного происхождения.
| Тип слитка | Сечение, мм | Масса, т | Способ разливки | Термообработка |
|---|---|---|---|---|
| Круглый | 300–600 | 1,5–4,0 | В изложницы | Отжиг 750 C |
| Квадратный | 250 250–400 400 | 0,8–3,2 | УНРС | Нормализация |
| Прямоугольный | 200 400–300 600 | 1,0–5,0 | В изложницы | Гомогенизация |
| Кузнечная заготовка | 150–250 | 0,5–1,5 | Ковка | Отжиг 720 C |
Слитки служат исходной заготовкой для производства сортового проката, поковок и трубной продукции, эксплуатируемой в коррозионно-активных средах. Конкретные направления:
Горячая деформация слитков выполняется в интервале 1150–850 C с последующим замедленным охлаждением для предотвращения трещинообразования. Сварка возможна всеми стандартными методами без предварительного подогрева при толщине до 12 мм; для больших сечений рекомендуется подогрев до 100–150 C. Обрабатываемость резанием удовлетворительная — коэффициент относительно стали 45 составляет 0,6–0,7.
Состав нормируется ГОСТ 5632-2014. Дополнительно производители устанавливают требования по содержанию серы и фосфора в ТУ, обычно не более 0,025 % каждого элемента.
Да, литые слитки отгружаются в состоянии после кристаллизации без отжига. Однако для последующей деформации требуется гомогенизация при 1050–1100 C для устранения ликвации.
Стандартный сортамент включает круглые слитки диаметром до 600 мм. По индивидуальному заказу возможно изготовление до 800 мм с массой до 12 т.
Да, низкое содержание углерода обеспечивает стойкость сварных швов к межкристаллитной коррозии. Сварка выполняется без термообработки после сварки при толщине до 12 мм.