


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


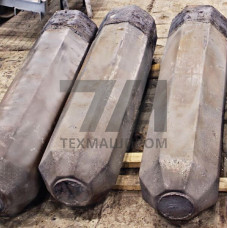
Слитки стали 08Х18Н10Т — это литая заготовка, предназначенная для последующей пластической деформации (ковки, штамповки, прокатки) с целью получения сортового проката, поковок и трубных заготовок. Материал относится к классу коррозионностойких хромоникелевых сталей аустенитного класса с титановой стабилизацией. Химический состав регламентируется ГОСТ 5632, а требования к слиткам — ГОСТ 2591 и отраслевыми техническими условиями на полуфабрикат.
Легирование хромом (17,0–19,0 %) и никелем (9,0–11,0 %) обеспечивает высокую коррозионную стойкость в окислительных средах, а добавка титана (до 0,8 %) связывает углерод в стабильные карбиды TiC, предотвращая межкристаллитную коррозию (МКК) после сварки и нагрева в интервале 450–800 C. Содержание углерода ограничено 0,08 %, что дополнительно снижает склонность к карбидной ликвации по границам зёрен.
Слитки поставляются в литом состоянии с удалённой или неудалённой прибыльной частью, с обточенной или необточенной поверхностью. Для ответственных применений рекомендуется зачистка поверхностных дефектов (плён, трещин, усадочных раковин) перед ковкой. Структура слитка — дендритная, с характерной транскристаллизацией; после горячей деформации и термической обработки (аустенизация при 1020–1100 C с охлаждением на воздухе) формируется однородная аустенитная структура с твёрдостью 170–217 HB.
Горячая пластичность стали 08Х18Н10Т достаточна для ковки в интервале 850–1180 C. Нижний предел нагрева ограничен во избежание образования -фазы, верхний — перегревом и ростом зерна. Охлаждение после ковки — на воздухе, без замедления, так как сталь не склонна к флокеночувствительности.
Слитки используются как исходная заготовка для производства широкой номенклатуры полуфабрикатов, работающих в агрессивных средах и при криогенных температурах (до –196 C). Основные направления переработки:
| Параметр | Значение | Метод контроля | Примечание | Норматив |
|---|---|---|---|---|
| Массовая доля C | 0,08 % | спектральный анализ | ограничение карбидной фазы | ГОСТ 5632 |
| Массовая доля Cr | 17,0–19,0 % | спектральный анализ | коррозионная стойкость | ГОСТ 5632 |
| Массовая доля Ni | 9,0–11,0 % | спектральный анализ | аустенитная структура | ГОСТ 5632 |
| Массовая доля Ti | 0,8 % | спектральный анализ | стабилизация против МКК | ГОСТ 5632 |
| Предел текучести , | 196 МПа | испытание на растяжение | после аустенизации | ГОСТ 1497 |
| Относительное удлинение | 40 % | испытание на растяжение | после аустенизации | ГОСТ 1497 |
Каждая партия слитков 08Х18Н10Т сопровождается сертификатом качества с указанием плавочного химического состава, результатов контроля макроструктуры и данных о термической обработке. По требованию заказчика проводится ультразвуковой контроль на сплошность, контроль на МКК по ГОСТ 6032 (метод АМУ) и определение механических свойств на образцах, отобранных от прибыльной части слитка.
Слитки поставляются массой от 0,5 до 5 тонн, с квадратным или круглым поперечным сечением. Допускается поставка слитков с обточенной поверхностью для последующей ковки на ротационно-ковочных машинах или прессах с закрытыми штампами. Хранение и транспортировка — в соответствии с требованиями к коррозионностойким сталям, исключающими контакт с углеродистой сталью и загрязнёнными поверхностями.
Основное отличие — пониженное содержание углерода ( 0,08 % против 0,12 %), что снижает склонность к выделению карбидов по границам зёрен и повышает стойкость к МКК в сварных конструкциях. Титан в обеих марках выполняет функцию стабилизатора.
Рекомендуемый интервал горячей деформации — 850–1180 C. Нагрев под ковку проводится ступенчато для исключения термических напряжений в литой заготовке. Охлаждение после ковки — на воздухе.
Для снятия литейных напряжений и гомогенизации структуры рекомендуется проводить высокий отпуск или аустенизацию перед пластической деформацией. Окончательная термическая обработка выполняется на готовом полуфабрикате.
При входном контроле проверяются усадочная раковина, пористость, трещины, неметаллические включения и ликвационная неоднородность. Для ответственных применений назначается УЗК на сплошность по всей длине слитка.