


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


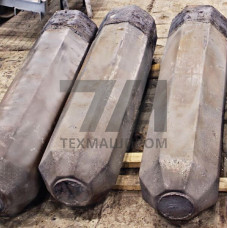
Слитки из стали марки 12Х18Н10Т-Е представляют собой литые заготовки из аустенитной коррозионностойкой стали, выплавляемой в вакуумно-индукционных или электрошлаковых печах с последующим вакуумно-дуговым переплавом. Индекс «-Е» в обозначении марки указывает на особо жёсткие требования по содержанию вредных примесей — серы, фосфора, цветных металлов, а также по неметаллическим включениям и газонасыщенности. Химический состав соответствует системе Fe–Cr–Ni–Ti с массовой долей хрома 17–19 %, никеля 9–11 % и титана в пределах 0,4–1,0 %, что обеспечивает стабилизацию углерода и стойкость к межкристаллитной коррозии.
Слитки получают методами вакуумно-дугового (ВДП), электрошлакового (ЭШП) или вакуумно-индукционного переплава. Такая технология позволяет снизить содержание кислорода и водорода, уменьшить ликвационную неоднородность и повысить плотность металла. Типичная масса слитков варьируется от 0,5 до 6 тонн, диаметр — от 200 до 800 мм. После кристаллизации слитки подвергают гомогенизирующему отжигу при 1050–1120 C для выравнивания дендритной структуры.
| Параметр | Значение | Единица | Метод контроля | Стандарт |
|---|---|---|---|---|
| Массовая доля хрома | 17,0–19,0 | % | Спектральный анализ | ГОСТ 5632 |
| Массовая доля никеля | 9,0–11,0 | % | Спектральный анализ | ГОСТ 5632 |
| Массовая доля титана | 0,4–1,0 | % | Спектральный анализ | ГОСТ 5632 |
| Массовая доля серы | 0,010 | % | Спектральный анализ | ГОСТ 5632 |
| Предел текучести при 20 C | 196 | МПа | Испытание на растяжение | ГОСТ 1497 |
| Относительное удлинение | 40 | % | Испытание на растяжение | ГОСТ 1497 |
Слитки 12Х18Н10Т-Е предназначены для последующей горячей деформации — ковки, прокатки, прессования — с целью получения сортового проката, поковок, трубной заготовки и листов. Конечная продукция используется в условиях агрессивных сред и повышенных температур.
При горячей деформации слитков 12Х18Н10Т-Е рекомендуется соблюдать температурный интервал 1150–900 C с последующим ускоренным охлаждением для предотвращения выделения карбидов хрома по границам зёрен. Склонность к межкристаллитной коррозии оценивается по методу AM или ГОСТ 6032. Сварка выполняется электродами типа ЭА-1 или ЭА-2 с ограничением погонной энергии для сохранения аустенитной структуры и титановой стабилизации. Длительная эксплуатация при 600–800 C требует контроля выделения сигма-фазы, снижающей пластичность и ударную вязкость.
Индекс «-Е» обозначает ужесточённые требования по чистоте металла: ограничено содержание серы, фосфора, цветных примесей и неметаллических включений. Это достигается применением вакуумно-дугового или электрошлакового переплава, что повышает однородность и эксплуатационную надёжность.
Используются вакуумно-индукционная выплавка с последующим вакуумно-дуговым переплавом (ВДП), электрошлаковый переплав (ЭШП) или комбинация ВДП + ЭШП. Выбор метода определяется требованиями к газосодержанию и неметаллическим включениям.
Диапазон рабочих температур составляет от –196 C до +600 C. При более высоких температурах (600–800 C) возможно выделение сигма-фазы, что требует дополнительного контроля структуры и механических свойств.
Стойкость к МКК оценивается по ГОСТ 6032 методами AM или AMУ. Испытания проводятся после провоцирующего нагрева при 650 C в течение 1–2 часов с последующим травлением в растворе серной кислоты и медного купороса.