


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


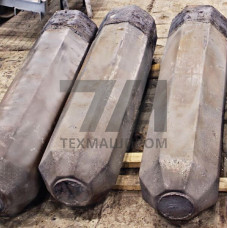
Слитки стали 14Х17Н2 — полупродукт металлургического передела, предназначенный для последующей деформационной обработки в сортовой прокат, поковки и штамповки. Материал относится к мартенситно-ферритному классу с хромистым упрочнением и никелевой добавкой, что обеспечивает сочетание высокой прочности, коррозионной стойкости и сопротивления окислению при умеренных температурах. Химический состав регламентирован ГОСТ 5632, а контроль макроструктуры и поверхностных дефектов выполняется по требованиям ГОСТ 7565 для слитков ответственного назначения.
Легирующая система 14Х17Н2 формирует структуру, устойчивую к закалочным напряжениям при крупных сечениях. Содержание хрома на уровне 16,0–18,0 % сообщает стали пассивируемость в слабоагрессивных средах, а никель (1,5–2,5 %) расширяет область устойчивого аустенита, повышая ударную вязкость после высокого отпуска. Углерод в пределах 0,11–0,17 % обеспечивает достижение твёрдости 28–35 HRC после термической обработки без потери обрабатываемости резанием.
Слитки массой от 0,5 до 5,0 т поставляются с обточенной или ободранной поверхностью, без усадочных раковин и трещин. Горячая деформация выполняется при нагреве до 1160–1180 C с окончанием ковки при температуре не ниже 850 C. После прокатки или ковки требуется замедленное охлаждение или немедленный отжиг при 740–780 C для предотвращения флокенообразования и снижения остаточных напряжений.
Из слитков 14Х17Н2 изготавливают заготовки для лопаток паровых турбин, работающих при температурах до 450 C, диски компрессоров, крепёжные элементы арматуры для химических производств, а также валы и оси насосов, перекачивающих слабокислые и щелочные среды. Материал востребован в энергетическом машиностроении, судостроении и производстве запорной трубопроводной арматуры, где требуется сочетание прочностных характеристик с сопротивлением коррозионному растрескиванию.
Для деталей, эксплуатируемых в морской атмосфере или в контакте с азотной кислотой низкой концентрации, рекомендуется дополнительная поверхностная обработка — пассивация или азотирование. При изготовлении сварных конструкций из передела слитков 14Х17Н2 применяют предварительный подогрев до 250–350 C и последующий высокий отпуск для выравнивания структуры зоны термического влияния.
| Параметр | Значение для слитка | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Масса слитка | 0,5–5,0 т | Взвешивание | ГОСТ 7565 | По согласованию |
| Содержание хрома | 16,0–18,0 % | Спектральный анализ | ГОСТ 5632 | Основной легирующий элемент |
| Содержание никеля | 1,5–2,5 % | Спектральный анализ | ГОСТ 5632 | Повышает вязкость |
| Твёрдость после отжига | 229 HB | Твёрдомер | ГОСТ 9012 | Для обрабатываемости |
| Глубина зачистки | до 3 % сечения | Ультразвуковой | ГОСТ 22727 | Не более 2 дефектов на 1 м |
Слитки 14Х17Н2 поставляются с обязательной маркировкой, содержащей плавку, массу и номер партии. Каждая партия сопровождается сертификатом качества с указанием фактического химического состава и результатов контроля макроструктуры. Допускается поставка слитков с донной и прибыльной частями, удалёнными на 5–7 % от общей длины, если это оговорено в технических условиях заказа.
Для последующего электрошлакового переплава слитки могут поставляться без обточки, но с гарантированным отсутствием поверхностных рванин и плен. При необходимости выполнения ультразвукового контроля по всей массе слитка требуется указание класса сплошности в опросном листе — стандартно применяется класс 1 по ГОСТ 22727 для ответственных поковок энергетического назначения.
Стандартный диапазон — от 0,5 до 5,0 т. Возможна поставка слитков до 8,0 т при согласовании технологии разливки и режимов нагрева с производителем.
Да, слитки 14Х17Н2 перед горячей деформацией проходят полный отжиг при 740–780 C для снятия литейных напряжений и выравнивания химической неоднородности по сечению.
Недопустимы усадочные раковины, рыхлость, трещины, флокены и грубые неметаллические включения, выявляемые при макротравлении или ультразвуковом контроле.
Техническими аналогами выступают стали AISI 431 и 1.4057. Однако при замене требуется пересчёт режимов термической обработки из-за различий в узких пределах легирования.