


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


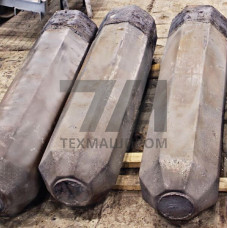
Слитки стали 14Х2ГМР — это литая заготовка, предназначенная для последующей пластической деформации (ковки, штамповки, прокатки) или механической обработки при производстве высоконагруженных деталей. Материал относится к группе конструкционных низколегированных сталей с добавлением бора, что обеспечивает повышенную прокаливаемость при умеренном содержании легирующих элементов. Химический состав нормируется по содержанию углерода (0,12–0,18%), хрома (1,8–2,2%), марганца (0,9–1,3%), молибдена (0,35–0,50%) и микродобавок бора (0,002–0,005%).
Основное назначение слитков 14Х2ГМР — изготовление поковок для узлов, работающих под действием знакопеременных и ударных нагрузок. После закалки и высокого отпуска сталь приобретает комплекс механических свойств: предел текучести — не менее 590 МПа, временное сопротивление — 690–830 МПа, ударная вязкость KCU при –40 C — не ниже 34 Дж/см. Благодаря молибдену и бору обеспечивается сквозная прокаливаемость сечений до 100 мм, что делает материал пригодным для крупногабаритных поковок без потери прочностных характеристик в центральной зоне.
Литая структура слитков 14Х2ГМР характеризуется дендритной ликвацией и развитой усадочной пористостью, поэтому перед ковкой требуется обязательный нагрев до 1180–1220 C с выдержкой, обеспечивающей гомогенизацию. Ковку выполняют с суммарной степенью укова не менее 3:1 для проработки осевой зоны и закрытия дефектов литого происхождения. Температурный интервал деформации — 850–1180 C, окончание ковки при температуре не ниже 850 C для предотвращения образования трещин.
После ковки заготовки подвергают нормализации с высоким отпуском для подготовки структуры к окончательной термической обработке. Закалка проводится с температуры 860–880 C в масло или воду, отпуск — при 580–650 C. Такой режим формирует структуру сорбита отпуска, обеспечивающую оптимальное сочетание прочности и вязкости.
Слитки стали 14Х2ГМР востребованы в отраслях, где требуется высокая надёжность деталей при динамических нагрузках:
Слитки 14Х2ГМР поставляются с контролем химического состава методом спектрального анализа. Каждая партия проверяется на отсутствие недопустимых дефектов: усадочных раковин, трещин, газовых пузырей, ликвационных скоплений. При необходимости проводится ультразвуковой контроль тела слитка для выявления внутренних несплошностей. Поверхность слитков должна быть очищена от прибыльной части и не иметь грубых дефектов, препятствующих дальнейшей деформации.
| Параметр | Значение для слитка | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Массовая доля углерода | 0,12–0,18% | Спектральный анализ | ГОСТ 4543 | Обеспечивает прочность |
| Массовая доля хрома | 1,8–2,2% | Спектральный анализ | ГОСТ 4543 | Повышает прокаливаемость |
| Массовая доля бора | 0,002–0,005% | Химический анализ | ГОСТ 4543 | Микролегирование |
| Температура ковки | 850–1180 C | Пирометрия | ТИ предприятия | Интервал деформации |
| Предел текучести после ТО | 590 МПа | Испытания на растяжение | ГОСТ 1497 | После закалки и отпуска |
Слитки 14Х2ГМР поставляются массой от 0,5 до 5 тонн в зависимости от требований заказчика и возможностей плавильного агрегата. Допускается поставка слитков как в литом состоянии, так и после предварительной термической обработки (отжига) для снижения твёрдости и улучшения обрабатываемости. Каждая партия сопровождается сертификатом качества с указанием фактического химического состава, результатов механических испытаний и данных дефектоскопии.
При выборе слитков 14Х2ГМР необходимо учитывать, что окончательные механические свойства формируются только после полного цикла термической обработки готовой поковки. Литое состояние характеризуется пониженной пластичностью, поэтому проектирование технологического процесса должно предусматривать достаточные степени деформации и корректные режимы нагрева.
Стандартный диапазон массы слитков составляет 0,5–5 тонн. Сечение может быть квадратным или круглым, конкретные размеры согласовываются под требования технологического процесса заказчика.
Использование слитков без деформации не рекомендуется из-за литой структуры с дендритной ликвацией и пористостью. Для ответственных изделий обязательна ковка со степенью укова не менее 3:1.
Оптимальный режим — закалка с 860–880 C в масло с последующим высоким отпуском при 580–650 C. Это обеспечивает структуру сорбита отпуска с высокой ударной вязкостью.
Микродобавки бора в количестве 0,002–0,005% существенно повышают прокаливаемость стали, что позволяет получать однородные свойства в сечениях до 100 мм без увеличения содержания дорогостоящих легирующих элементов.