


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


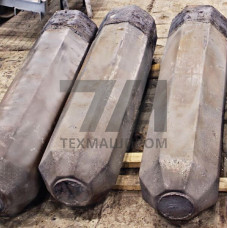
Слитки стали 25Х1М1Ф — это литая заготовка квадратного или прямоугольного сечения, предназначенная для последующего передела на ковочных прессах, радиально-ковочных машинах и сортовых прокатных станах. Марочный состав регламентирован ГОСТ 4543 и ТУ на слитки, химический анализ соответствует конструкционной легированной стали с хромом, молибденом и ванадием. Основное назначение слитков — производство поковок ответственного назначения, работающих при повышенных температурах и циклических нагрузках.
Химический состав стали 25Х1М1Ф характеризуется содержанием углерода 0,22–0,29 %, хрома 0,90–1,20 %, молибдена 0,80–1,10 % и ванадия 0,30–0,50 %. Такое легирование обеспечивает повышенную прокаливаемость и формирует карбидную фазу, устойчивую к коагуляции при нагреве. Слитки поставляются с обточенной или ободранной поверхностью, без усадочных раковин и рыхлости, с удаленной прибыльной и донной частью. Контроль макроструктуры проводится на темплетах, взятых от донной и прибыльной части каждого слитка.
Слитки стали 25Х1М1Ф предназначены для переплава под ковку с суммарной степенью укова не менее 3:1. Оптимальный интервал ковочных температур составляет 1180–850 C. После деформации требуется замедленное охлаждение в колодцах или термическая обработка по режиму: нормализация с высоким отпуском. Микроструктура готового металла после полного цикла термообработки — сорбит отпуска, обеспечивающий сочетание прочности и вязкости при рабочих температурах до 500–550 C.
Для слитков массой до 5 тонн допустимо применение в качестве исходной заготовки под штамповку крупных поковок на гидравлических прессах усилием 30–60 МН. При ковке необходимо учитывать склонность стали к обезуглероживанию поверхностного слоя — припуски на механическую обработку назначаются с учетом этого фактора. Нагрев слитков перед деформацией ведется ступенчато: подогрев до 800 C, выдержка, затем подъем до ковочной температуры со скоростью не более 150 C/ч.
Поковки, полученные из слитков стали 25Х1М1Ф, используются в узлах, испытывающих длительные статические и знакопеременные нагрузки при повышенной температуре. Основные потребители — предприятия тяжелого и энергетического машиностроения.
Работоспособность деталей из стали 25Х1М1Ф подтверждена при температурах до 500 C в среде пара и нефтяных газов. Металл сохраняет предел ползучести на уровне 120–150 МПа при 500 C и длительности испытания 100 000 часов. Ударная вязкость после термообработки составляет не менее 59 Дж/см при температуре испытания +20 C.
Механические характеристики определяются на образцах, отобранных от поковок после окончательной термической обработки. Контроль проводится в соответствии с ГОСТ 1497 на пятикратных цилиндрических образцах. Твердость поковок проверяется по Бринеллю на поверхности и в сердцевине сечения.
| Параметр | Значение | Единица измерения | Метод контроля | Условия испытания |
|---|---|---|---|---|
| Предел текучести | 590–735 | МПа | ГОСТ 1497 | +20 C |
| Временное сопротивление | 735–880 | МПа | ГОСТ 1497 | +20 C |
| Относительное удлинение | 12–16 | % | ГОСТ 1497 | 5 |
| Ударная вязкость KCU | 59 | Дж/см | ГОСТ 9454 | +20 C |
| Твердость | 217–269 | HB | ГОСТ 9012 | после отпуска |
Приемка слитков стали 25Х1М1Ф включает визуальный осмотр, контроль геометрических размеров и ультразвуковую дефектоскопию по всей длине. Недопустимыми дефектами считаются трещины, плены, рванины и неметаллические включения, выходящие на поверхность. Допускается зачистка поверхностных дефектов абразивным инструментом с обеспечением плавных переходов и отсутствием острых кромок. Глубина зачистки не должна выводить сечение слитка за предельные отклонения по массе.
Химический анализ проводится на стружке, отобранной от каждого плавильного ковша. Содержание серы и фосфора ограничено на уровне не более 0,025 % каждого элемента. Остаточное содержание меди не должно превышать 0,30 %. Слитки маркируются несмываемой краской с указанием номера плавки, марки стали и массы. Хранение слитков осуществляется на открытых площадках с исключением контакта с грунтом и атмосферными осадками.
Промышленностью освоены слитки массой от 0,5 до 7 тонн. Более крупные слитки требуют специальных условий разливки и контроля осевой рыхлости.
Высокий отпуск проводится при 620–660 C с выдержкой не менее 4 часов и последующим охлаждением на воздухе. Точный режим зависит от сечения поковки.
Сварка не рекомендуется для деталей, работающих при температурах выше 400 C. При необходимости ремонтной наплавки требуется предварительный подогрев до 300–350 C.
Основным документом является ГОСТ 4543 на конструкционную легированную сталь, а также ТУ предприятия-изготовителя на слитки конкретных сечений.