


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


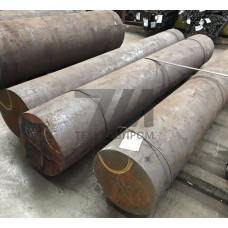
Слитки стали 34ХМА — это литая заготовка квадратного или прямоугольного сечения, предназначенная для последующей пластической деформации и механической обработки. Материал относится к группе конструкционных легированных сталей с хромомолибденовым легированием, что обеспечивает сочетание высокой прочности, вязкости и сопротивления усталостному разрушению. Химический состав нормируется по ГОСТ 4543, а контроль макроструктуры и отсутствия дефектов усадки выполняется на всех этапах передела.
Слитки 34ХМА поставляются в горячедеформированном или литом состоянии с обточенной или ободранной поверхностью. Масса слитка варьируется от 0,5 до 5 тонн в зависимости от требований заказчика и технологических возможностей последующего передела. Основное назначение — производство поковок, штампованных заготовок и сортового проката для узлов, работающих при знакопеременных нагрузках и температурах до 450 C.
Сталь 34ХМА легирована хромом (0,90–1,30 %) и молибденом (0,15–0,25 %), что обеспечивает прокаливаемость на глубину до 80–100 мм при закалке в масле. Содержание углерода — 0,30–0,37 %, что относит материал к среднеуглеродистому классу с хорошей обрабатываемостью резанием после улучшения. Сера и фосфор ограничены на уровне не более 0,025 % каждого, что гарантирует низкую склонность к флокенообразованию и трещинообразованию при ковке.
Металлургическое качество слитков контролируется по следующим параметрам:
Слитки 34ХМА не применяются в литом состоянии для ответственных деталей — обязательным этапом является ковка или штамповка с последующей термической обработкой. После закалки от 850 C в масле и высокого отпуска при 580–620 C материал демонстрирует предел текучести не менее 590 МПа и ударную вязкость KCU не ниже 59 Дж/см. Твердость после улучшения составляет 220–260 HB, что обеспечивает оптимальное сочетание прочности и обрабатываемости.
| Параметр | Значение после закалки + отпуска | Метод контроля | Нормативный документ | Типичное применение |
|---|---|---|---|---|
| Предел текучести | 590–690 МПа | Растяжение по ГОСТ 1497 | ГОСТ 4543 | Валы, оси |
| Временное сопротивление | 780–880 МПа | Растяжение по ГОСТ 1497 | ГОСТ 4543 | Шестерни, фланцы |
| Ударная вязкость KCU | 59 Дж/см | Ударный изгиб по ГОСТ 9454 | ГОСТ 4543 | Коленчатые валы |
| Относительное удлинение | 14 % | Растяжение по ГОСТ 1497 | ГОСТ 4543 | Тяги, шатуны |
Слитки 34ХМА требуют соблюдения температурного режима ковки в диапазоне 1180–850 C. Охлаждение после ковки должно быть замедленным — в колодцах или термических печах — для предотвращения образования флокенов. При необходимости выполняется изотермический отжиг при 650–680 C для снижения внутренних напряжений и улучшения обрабатываемости.
Материал склонен к обезуглероживанию при длительном нагреве, поэтому нагрев под закалку рекомендуется проводить в защитной атмосфере или с минимальной выдержкой. Для деталей с высокой требовательностью к поверхностной твердости применяется закалка ТВЧ с предварительным улучшением.
Из слитков 34ХМА изготавливают поковки для следующих узлов и оборудования:
Слитки 34ХМА востребованы в тяжелом машиностроении, нефтегазовом секторе, энергетическом машиностроении и производстве горнодобывающего оборудования. Материал пригоден для работы при температурах от –60 до +450 C, что расширяет область применения в условиях холодного климата и умеренного нагрева.
Масса слитков варьируется от 0,5 до 5 тонн. Конкретное значение зависит от требований к конечной поковке и возможностей кузнечно-прессового оборудования.
Нет, слитки применяются исключительно как заготовка для пластической деформации. Литое состояние не обеспечивает требуемого уровня механических свойств и плотности структуры.
Стандартная схема — закалка от 850 C в масле с последующим высоким отпуском при 580–620 C. Для снятия напряжений после ковки выполняется изотермический отжиг.
Проводится контроль химического состава, макроструктуры, отсутствия усадочных дефектов и неметаллических включений. Дополнительно может выполняться ультразвуковой контроль по согласованию с заказчиком.