


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


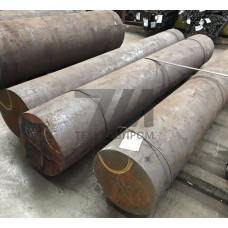
Слитки из стали марки 34ХН3МА-Ш представляют собой полуфабрикаты, полученные методом вакуумно-дугового или электрошлакового переплава, что подтверждается индексом «Ш» в обозначении. Данная марка относится к классу конструкционных легированных улучшаемых сталей и содержит в своём составе хром, никель, молибден и азот. Слитки предназначены для последующей горячей деформации — ковки, прокатки или прессования — с целью получения сортового проката, поковок и штамповок, используемых в ответственных узлах машиностроения.
Сталь 34ХН3МА-Ш выплавляется в дуговых печах с последующим электрошлаковым переплавом, что обеспечивает низкое содержание серы и фосфора, а также минимальное количество неметаллических включений. Химический состав регламентируется ГОСТ 4543-2016 и включает следующие основные элементы:
Такое сочетание легирующих элементов обеспечивает высокую прокаливаемость и устойчивость к отпускной хрупкости. Азот вводится для повышения прочностных характеристик без существенного снижения пластичности. Структура слитка после кристаллизации — дендритная, с зональной ликвацией, что требует строгого соблюдения режимов гомогенизации перед деформацией.
Слитки 34ХН3МА-Ш после ковки и последующей термической обработки (закалка + высокий отпуск) обеспечивают комплекс механических свойств, пригодный для изготовления высоконагруженных деталей. Типовые значения приведены в таблице.
| Показатель | Единица измерения | Значение при 20 C | Значение при 400 C | Метод испытания |
|---|---|---|---|---|
| Предел прочности | МПа | 980 | 780 | ГОСТ 1497 |
| Предел текучести | МПа | 835 | 640 | ГОСТ 1497 |
| Относительное удлинение | % | 12 | 14 | ГОСТ 1497 |
| Ударная вязкость KCU | Дж/см | 59 | 49 | ГОСТ 9454 |
| Твёрдость после отпуска | HB | 285–321 | — | ГОСТ 9012 |
Слитки 34ХН3МА-Ш перед деформацией подвергаются гомогенизирующему отжигу при температуре 1150–1180 C с выдержкой, рассчитываемой исходя из поперечного сечения. Это необходимо для устранения дендритной ликвации и снижения внутренних напряжений. Нагрев под ковку осуществляется до 1180–1220 C. Температура окончания ковки не должна опускаться ниже 850 C во избежание образования флокенов и трещин.
После деформации заготовки охлаждаются в термостатах или печах с замедленным охлаждением. Для крупных слитков применяется изотермический отжиг при 680–700 C с последующим медленным охлаждением до 300 C. Слитки, предназначенные для изготовления ответственных деталей, проходят ультразвуковой контроль сплошности по ГОСТ 24507.
Сталь 34ХН3МА-Ш применяется для изготовления:
В нефтегазовой отрасли из данной стали изготавливают буровые замки и переводники, работающие при знакопеременных нагрузках. В энергетическом машиностроении — элементы крепления роторов турбин, эксплуатируемые при температурах до 450 C.
Индекс «Ш» указывает на электрошлаковый переплав, который снижает содержание серы и неметаллических включений, повышая ударную вязкость и изотропность свойств.
Стандартный диапазон — от 0,5 до 6 тонн. По согласованию возможны слитки массой до 12 тонн для крупных поковок.
Гомогенизирующий отжиг выполняется при 1150–1180 C с выдержкой 1,5–2 часа на каждые 100 мм сечения.
Да, слитки проходят УЗК по ГОСТ 24507 с оценкой по категории сплошности, согласованной с заказчиком.