


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


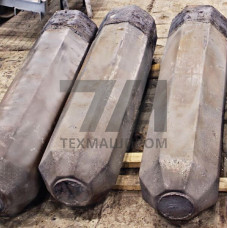
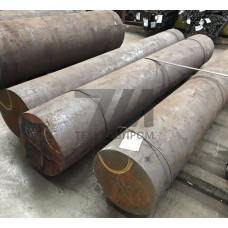
Слитки стали 38Х2Н2МА — полупродукт металлургического производства, предназначенный для последующей деформационной переработки в сортовой прокат, поковки и штамповки. Данная марка относится к группе конструкционных легированных сталей с комплексным легированием хромом, никелем и молибденом, что обеспечивает сочетание высокой прочности, вязкости и прокаливаемости. Слитки 38Х2Н2МА применяются в качестве исходной заготовки для изготовления валов, осей, шатунов, зубчатых колес и других деталей, работающих при значительных статических и динамических нагрузках.
Химический состав стали 38Х2Н2МА регламентирован ГОСТ 4543 и характеризуется содержанием углерода в пределах 0,33–0,40 %, хрома 1,30–1,70 %, никеля 1,30–1,70 % и молибдена 0,20–0,30 %. Легирование никелем повышает ударную вязкость и снижает порог хладноломкости, хром обеспечивает прокаливаемость и прочность, молибден способствует устранению отпускной хрупкости и повышает сопротивление ползучести при умеренных температурах.
Слитки производятся методом непрерывной разливки или в изложницах. Для ответственных применений предусмотрена выплавка с вакуумированием и электрошлаковым переплавом, что обеспечивает снижение содержания серы, фосфора и газов, а также повышение плотности металла. Структура слитка после кристаллизации характеризуется дендритной ликвацией, которая устраняется в процессе последующей горячей деформации и термической обработки.
Механические характеристики стали 38Х2Н2МА реализуются после закалки и высокого отпуска. Оптимальный режим термической обработки включает закалку от 850 C в масло и отпуск при 560–600 C. В этом состоянии обеспечивается предел текучести не менее 850 МПа, временное сопротивление разрыву — 980–1080 МПа, относительное удлинение — не менее 12 %, ударная вязкость KCU — не менее 60 Дж/см. Твердость после улучшения составляет 269–302 HB.
Благодаря высокому сопротивлению малоцикловой усталости и стабильности механических свойств в крупных сечениях, сталь 38Х2Н2МА применяется для деталей с диаметром до 200 мм и более. Прокаливаемость обеспечивает получение однородных свойств по сечению заготовки, что критично для тяжелонагруженных элементов трансмиссий и гидравлических систем.
Обрабатываемость резанием стали 38Х2Н2МА оценивается как удовлетворительная в состоянии поставки и хорошая после отжига. Свариваемость ограниченная — требуется предварительный подогрев до 250–300 C и последующая термообработка сварного соединения. Горячая деформация слитков выполняется в интервале температур 1180–850 C с последующим медленным охлаждением для предотвращения флокенообразования.
Для удаления внутренних напряжений и стабилизации структуры перед механической обработкой рекомендуется проводить изотермический отжиг при 650–680 C. При изготовлении ответственных деталей применяется ультразвуковой контроль слитков на отсутствие внутренних дефектов, усадочной рыхлости и трещин.
Слитки стали 38Х2Н2МА поставляются квадратного или прямоугольного сечения с размерами сторон от 200 до 600 мм, массой от 1 до 5 тонн. По требованию заказчика возможна поставка слитков с обточенной поверхностью, удаленной прибыльной частью и с проведенным ультразвуковым контролем. Каждая партия сопровождается сертификатом качества с указанием химического состава и результатов механических испытаний.
| Параметр | Значение для слитков | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Сечение, мм | 200 200 – 600 600 | Обмер | ТУ 14-1-537 | Квадрат, прямоугольник |
| Масса, т | 1,0 – 5,0 | Взвешивание | ТУ 14-1-537 | По согласованию |
| Содержание серы, % | 0,025 | Спектральный анализ | ГОСТ 4543 | Для ЭШП 0,010 |
| Предел текучести, МПа | 850 | Испытание на растяжение | ГОСТ 1497 | После улучшения |
| Ударная вязкость KCU, Дж/см | 60 | Испытание на ударный изгиб | ГОСТ 9454 | При +20 C |
Приемка слитков 38Х2Н2МА осуществляется по результатам химического анализа ковшовой пробы и контроля макроструктуры. Для слитков, предназначенных под ответственные поковки, выполняется проверка на отсутствие флокенов методом ультразвуковой дефектоскопии по всей длине. Допускается поставка слитков с зачищенными поверхностными дефектами при условии, что глубина зачистки не превышает допустимых значений, установленных нормативной документацией.
Перед горячей деформацией слитки подвергают изотермическому отжигу при 650–680 C для снятия внутренних напряжений и выравнивания структуры. Нагрев под ковку выполняется до 1180–1200 C с выдержкой, обеспечивающей полное прогревание сечения.
Основные дефекты — усадочная раковина, осевая пористость, ликвационные полосы и поверхностные трещины. Для их выявления применяется ультразвуковой контроль и травление макротемплетов. Удаление прибыльной части обязательно перед дальнейшей переработкой.
Свариваемость ограниченная. Допускается сварка с предварительным подогревом до 250–300 C и последующим высоким отпуском. Для ответственных конструкций рекомендуется применять электрошлаковую сварку с контролем качества соединения.
После закалки от 850 C в масло и отпуска при 560–600 C достигается предел текучести не менее 850 МПа, временное сопротивление 980–1080 МПа, относительное удлинение не менее 12 % и ударная вязкость не менее 60 Дж/см.