


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


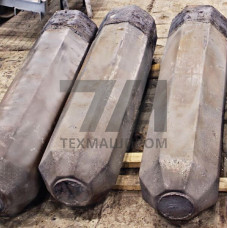
Слитки стали 38ХН3МФА — полупродукт металлургического производства, предназначенный для последующей ковки, штамповки или прокатки. Марка относится к группе конструкционных легированных сталей с комплексным легированием хромом, никелем, молибденом и ванадием. Химический состав нормируется по ГОСТ 4543, а требования к макроструктуре, поверхностным дефектам и усадочной рыхлости — по ГОСТ 7565 и техническим условиям на поставку слитков.
Слитки 38ХН3МФА поставляются в кузнечном или обдирочном исполнении, с удаленной или неудаленной прибыльной частью. Масса слитка варьируется от 1 до 12 тонн в зависимости от требований заказчика и технологических возможностей дальнейшего передела. Контроль качества включает проверку химического состава, содержания газов, загрязненности неметаллическими включениями и макроструктуры на темплетах, вырезанных из прибыльной и донной части.
Сталь 38ХН3МФА характеризуется содержанием углерода 0,33–0,40 %, хрома 1,20–1,50 %, никеля 3,00–3,50 %, молибдена 0,35–0,45 % и ванадия 0,15–0,25 %. Легирование никелем обеспечивает высокую прокаливаемость и вязкость, молибден повышает сопротивление отпускной хрупкости, ванадий способствует измельчению зерна и повышению предела текучести.
После закалки и высокого отпуска сталь приобретает предел прочности 980–1180 МПа, предел текучести не менее 835 МПа, относительное удлинение не менее 12 % и ударную вязкость KCU не менее 59 Дж/см. Рабочий диапазон температур — от –70 до +450 C, что позволяет применять материал в условиях низких климатических температур и умеренного нагрева.
| Параметр | Значение | Метод контроля | Норматив | Примечание |
|---|---|---|---|---|
| Углерод, % | 0,33–0,40 | Спектральный анализ | ГОСТ 4543 | Обеспечивает прочность |
| Никель, % | 3,00–3,50 | Спектральный анализ | ГОСТ 4543 | Повышает прокаливаемость |
| Молибден, % | 0,35–0,45 | Спектральный анализ | ГОСТ 4543 | Стойкость к отпускной хрупкости |
| Ванадий, % | 0,15–0,25 | Спектральный анализ | ГОСТ 4543 | Измельчение зерна |
| Предел текучести, МПа | 835 | Испытание на растяжение | ГОСТ 1497 | После термообработки |
| Ударная вязкость KCU, Дж/см | 59 | Испытание на ударный изгиб | ГОСТ 9454 | При +20 C |
Слитки 38ХН3МФА предназначены для ковки на гидравлических прессах и молотах. Температурный интервал ковки составляет 1180–850 C. Нагрев слитков перед деформацией должен быть равномерным, со скоростью, исключающей термические напряжения и образование трещин. После ковки поковки подвергаются нормализации с высоким отпуском для подготовки структуры к окончательной термообработке.
Сталь склонна к образованию флокенов при медленном охлаждении после ковки, поэтому требуется замедленное охлаждение в колодцах или немедленная термическая обработка. Для слитков массой более 3 тонн рекомендуется проведение диффузионного отжига для выравнивания химической неоднородности, возникающей при кристаллизации.
Из слитков 38ХН3МФА изготавливают поковки ответственных деталей, работающих при значительных статических и динамических нагрузках:
Высокая прокаливаемость позволяет получать однородные механические свойства в сечениях до 100 мм после закалки в масле. Для деталей с большим сечением применяется закалка в воде с переносом в масло или изотермическая закалка в соляных ваннах.
Каждая партия слитков 38ХН3МФА сопровождается сертификатом качества с указанием фактического химического состава, результатов контроля макроструктуры и данных о термообработке. По требованию заказчика проводятся дополнительные испытания: определение ударной вязкости при отрицательных температурах, контроль загрязненности неметаллическими включениями по ГОСТ 1778, ультразвуковой контроль сплошности.
Поверхность слитков не должна иметь плен, трещин, закатов и других дефектов, препятствующих проведению дальнейшей деформации. Допускается зачистка дефектов абразивным инструментом или вырубкой с последующим контролем глубины зачистки.
Слитки поставляются массой от 1 до 12 тонн. Возможность изготовления слитков большей массы определяется мощностями плавильного оборудования и требованиями к дальнейшему переделу.
Да, слитки перед ковкой нагреваются до 1180–1200 C. После кристаллизации и охлаждения слитки могут подвергаться отжигу для снятия внутренних напряжений и улучшения обрабатываемости.
Недопустимы трещины, плены, усадочные раковины, выходящие на поверхность, и грубые неметаллические включения. Допустимые отклонения по макроструктуре регламентируются техническими условиями на поставку.
Проводится спектральный анализ химического состава, контроль макроструктуры на темплетах, ультразвуковой контроль сплошности и проверка загрязненности неметаллическими включениями по согласованным методикам.