


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


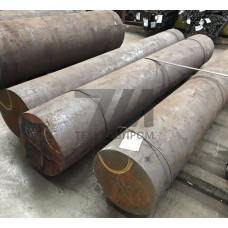
Слитки стали 40Х представляют собой литую заготовку квадратного или прямоугольного сечения, предназначенную для последующей пластической деформации — ковки, прессования или прокатки. Материал относится к группе конструкционных легированных сталей с содержанием хрома около 1 %, что обеспечивает повышенную прокаливаемость и прочностные характеристики после термической обработки. Слитки 40Х используются в качестве исходного полуфабриката при производстве поковок, сортового проката и заготовок для машиностроительных предприятий.
Химический состав слитков стали 40Х регламентируется требованиями ГОСТ 4543 и контролируется на каждой плавке. Основные легирующие элементы — хром (0,80–1,10 %) и марганец (0,50–0,80 %), которые повышают устойчивость аустенита при охлаждении и обеспечивают сквозную прокаливаемость в сечениях до 50–60 мм. Содержание серы и фосфора ограничено значениями не более 0,025 % каждого, что снижает риск образования горячих трещин при деформации и улучшает качество макроструктуры.
Слитки поставляются в состоянии после раскисления и медленного охлаждения или с проведённым отжигом для снятия внутренних напряжений. Твёрдость заготовки в состоянии поставки не превышает 217 НВ, что обеспечивает удовлетворительную обрабатываемость резанием при последующих операциях механической обработки.
Геометрические параметры слитков варьируются в зависимости от требований заказчика и технологических возможностей дальнейшего передела. Наиболее распространённые сечения — от 150 150 мм до 400 400 мм, масса слитка составляет от 0,5 до 5 тонн. Допуски на размеры и качество поверхности устанавливаются по ГОСТ 25702 или техническим условиям производителя.
| Сечение, мм | Масса, т | Марка стали | Состояние поставки | Применение |
|---|---|---|---|---|
| 150 150 | 0,5–1,0 | 40Х | Отожжённые | Поковки валов |
| 200 200 | 1,0–2,0 | 40Х | Отожжённые | Шестерни, оси |
| 300 300 | 2,0–3,5 | 40Х | Медленно охлаждённые | Крупные поковки |
| 400 400 | 3,5–5,0 | 40Х | Медленно охлаждённые | Валы, цапфы |
Слитки стали 40Х не применяются в литом состоянии для ответственных деталей — обязательным этапом является ковка с последующей нормализацией или улучшением. После закалки от 860 C в масле и высокого отпуска при 560–600 C материал демонстрирует следующие показатели:
Указанные характеристики достигаются при условии полной проковки слитка с коэффициентом укова не менее 3–4, что обеспечивает проработку литой структуры и устранение осевой рыхлости.
Слитки стали 40Х востребованы на предприятиях тяжёлого машиностроения, в производстве металлургического оборудования и на кузнечно-прессовых заводах. Из них изготавливают поковки для следующих узлов и механизмов:
Выбор слитков 40Х в качестве исходной заготовки обусловлен оптимальным сочетанием прочностных характеристик, прокаливаемости и стоимости по сравнению с более легированными сталями типа 40ХН или 38ХГН. Материал допускает поверхностную закалку ТВЧ для деталей, работающих на износ, что расширяет область его применения в узлах трения.
Каждая партия слитков 40Х проходит входной контроль химического состава методом спектрального анализа. Макроструктура проверяется на темплетах, отбираемых от донной и прибыльной частей слитка — контролируется отсутствие усадочных раковин, пузырей и трещин. При необходимости проводится ультразвуковая дефектоскопия для выявления внутренних дефектов, недопустимых при последующей ковке ответственных поковок.
Начало ковки — 1180–1200 C, окончание — не ниже 800 C. После деформации заготовки охлаждают на воздухе или в колодцах замедленного охлаждения для предотвращения флокенообразования.
Слитки 40Х содержат 0,80–1,10 % хрома, что обеспечивает более высокую прокаливаемость и прочность после закалки. Сталь 45 — углеродистая, не легированная, уступает 40Х по механическим свойствам в сечениях свыше 30–40 мм.
Сварка литой заготовки 40Х технологически возможна, но требует предварительного подогрева до 250–300 C и последующей термообработки. Однако слитки предназначены преимущественно для ковки, а не для сварных конструкций.
Для полной проработки литой структуры и получения требуемых механических свойств коэффициент укова должен составлять не менее 3–4. При меньшей степени деформации возможно сохранение дендритной ликвации в центральной зоне.