


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


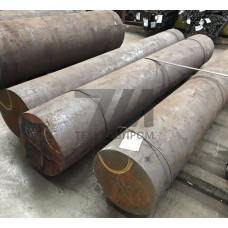
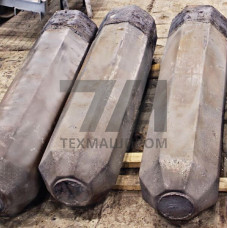
Слитки стали 40Х13 — это литая заготовка квадратного или прямоугольного сечения, предназначенная для последующей пластической деформации. Материал относится к группе мартенситных коррозионностойких сталей с высоким содержанием углерода. Химический состав регламентируется ГОСТ 5632, а требования к макроструктуре и качеству поверхности слитков — отраслевыми техническими условиями на полупродукт.
Основное назначение слитков 40Х13 — производство сортового проката, поковок и штампованных заготовок для деталей, работающих в условиях повышенного износа при умеренно агрессивных средах. После закалки и низкого отпуска материал приобретает высокую твёрдость — до 50–55 HRC, что определяет его применение в узлах трения, режущем и мерительном инструменте.
Сталь 40Х13 легирована хромом в диапазоне 12,0–14,0 %, что обеспечивает коррозионную стойкость в атмосферных условиях, пресной воде и слабых растворах органических кислот. Содержание углерода 0,36–0,45 % формирует карбидную фазу, ответственную за износостойкость после термической обработки. Допустимое содержание серы и фосфора ограничено 0,025 % каждого элемента, что гарантирует стабильность механических свойств по сечению слитка.
Микроструктура литого металла — ферритно-карбидная с выраженной дендритной ликвацией, которая устраняется в процессе горячей деформации. Для слитков, предназначенных под ковку крупных поковок, требуется контроль остаточной ликвации по результатам травления серным отпечатком.
Горячая деформация слитков 40Х13 выполняется в интервале температур 1100–1180 C. Нагрев перед прокаткой или ковкой должен быть равномерным, с выдержкой при конечной температуре для гомогенизации структуры. Охлаждение после деформации — замедленное, в колодцах или термостатах, для предотвращения образования закалочных трещин вследствие мартенситного превращения.
Для улучшения обрабатываемости резанием слитки подвергают отжигу на зернистый перлит при температуре 740–800 C. Твёрдость в отожжённом состоянии не превышает 229 HB, что позволяет выполнять механическую обработку заготовок стандартным инструментом из быстрорежущей стали.
Приёмка слитков 40Х13 включает проверку химического состава методом спектрального анализа, контроль макроструктуры на наличие усадочных раковин, трещин и пузырей, а также ультразвуковой контроль сплошности для ответственных применений. Допустимые отклонения по геометрии сечения регламентируются нормативной документацией на полупродукт.
| Параметр | Значение для слитка 40Х13 | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Массовая доля углерода | 0,36–0,45 % | Спектральный анализ | ГОСТ 5632 | Основной легирующий элемент |
| Массовая доля хрома | 12,0–14,0 % | Спектральный анализ | ГОСТ 5632 | Обеспечивает коррозионную стойкость |
| Твёрдость после отжига | 229 HB | Твёрдость по Бринеллю | ГОСТ 9012 | Для обрабатываемости резанием |
| Температура ковки | 1100–1180 C | Пирометрия | ТИ на производство | Начало деформации |
| Температура конца деформации | 850 C | Пирометрия | ТИ на производство | Предотвращение трещин |
Слитки стали 40Х13 поставляются массой от 0,5 до 5 тонн в зависимости от требований к конечному прокату. Поверхность слитков должна быть очищена от остатков прибыльной надставки и дефектов литья. Допускается поставка слитков с ободранной поверхностью для ответственных применений, где требуется исключить попадание поверхностных дефектов в готовый прокат.
При заказе слитков для последующей ковки крупных поковок необходимо указывать требования к ультразвуковому контролю и допустимому уровню загрязнённости неметаллическими включениями. Для слитков, предназначенных под производство листового проката, предъявляются дополнительные требования к ширине и плоскостности граней.
После закалки от 1000–1050 C и низкого отпуска твёрдость стали 40Х13 достигает 50–55 HRC. Точное значение зависит от режима термической обработки и сечения заготовки.
Перед нагревом под деформацию поверхность слитков должна быть очищена от загрязнений и дефектов литья. Для ответственных поковок рекомендуется обдирка поверхности на глубину 3–5 мм для удаления обезуглероженного слоя.
Основные контролируемые дефекты — усадочные раковины, пористость, трещины, неметаллические включения и ликвационная неоднородность. Контроль выполняется визуальным осмотром, травлением и ультразвуковой дефектоскопией.
Сталь 40Х13 относится к ограниченно свариваемым материалам. Сварка возможна с предварительным подогревом до 250–350 C и последующим высоким отпуском. Для ответственных конструкций рекомендуется применять аустенитные сварочные материалы.