


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


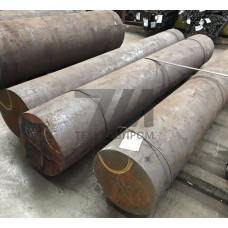
Слитки из стали марки 40ХН2МА выплавляют в дуговых и индукционных печах с последующей внепечной обработкой и вакуумной дегазацией. Марка относится к классу конструкционных улучшаемых хромоникельмолибденовых сталей перлитного типа и регламентируется ГОСТ 4543-2016. Химический состав обеспечивает сквозную прокаливаемость в сечениях до 300–400 мм, что критично для крупногабаритных поковок и валов. Слиток — исходная заготовка для последующей ковки, штамповки или прокатки; его макроструктура и степень химической неоднородности напрямую определяют качество готовых изделий.
Основа упрочнения — сочетание хрома, никеля и молибдена, обеспечивающее устойчивость переохлаждённого аустенита и высокую прокаливаемость.
Свойства достигаются закалкой в масле с температур 850–870 C и высоким отпуском при 620–660 C. Для слитков контролируют макроструктуру по ГОСТ 10243, неметаллические включения по ГОСТ 1778 и ликвационные зоны.
| Показатель | Сечение, мм | в, МПа | 0,2, МПа | KCU, Дж/см |
|---|---|---|---|---|
| Поковка из слитка | 100 | 1080 | 930 | 59 |
| Поковка из слитка | 100–200 | 980 | 835 | 49 |
| Поковка из слитка | 200–300 | 880 | 735 | 44 |
| Твёрдость после отжига | — | — | — | 241 HB |
Разливка ведётся в изложницы с прибыльной частью, обеспечивающей питание усадочной раковины. Для ответственных поковок применяют вакуумно-дуговой или электрошлаковый переплав, снижающий содержание водорода и неметаллических включений. Слитки проходят гомогенизирующий отжиг при 1150–1180 C для выравнивания дендритной ликвации. Температурный интервал ковки — 1180–850 C; перегрев выше 1220 C вызывает рост зерна и необратимое снижение вязкости.
Для получения поковок с равномерной макроструктурой применяют слитки массой от 1 до 20 т; увеличение массы свыше 30 т требует электрошлакового переплава для снижения ликвации.
Сварка ограниченно технологична из-за склонности к образованию холодных трещин; требуется подогрев до 250–300 C, сварочные материалы с низким содержанием водорода и последующий отпуск.
Изотермическая закалка с выдержкой в соляной ванне при 300–350 C и высокий отпуск при 640 C дают сочетание 0,2 835 МПа и KCU 59 Дж/см.
Проводят ультразвуковой контроль по ГОСТ 24507, замер твёрдости по Бринеллю, анализ макроструктуры на темплетах и определение содержания водорода (не более 2 ppm).