


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


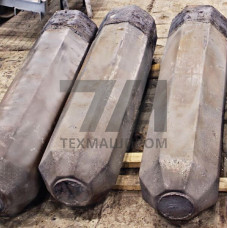
Слитки стали ЭИ961 (аналог 08Х16Н9М2) — это полупродукт металлургического производства, предназначенный для последующей деформационной переработки в сортовой прокат, поковки и штамповки. Материал относится к классу жаропрочных хромоникелевых сталей аустенитного класса с молибденовым упрочнением. Химический состав регламентирован техническими условиями и обеспечивает работу металла в интервале температур от –253 до 700 C без потери несущей способности.
Легирующая система ЭИ961 включает 15,5–17,5 % хрома, 8,5–10,5 % никеля и 1,8–2,6 % молибдена. Такое сочетание формирует стабильную аустенитную структуру, устойчивую к наклёпу и охрупчиванию при циклических термических нагрузках. Слитки поставляются в кованом или катаном исполнении с ободранной или обточенной поверхностью, что исключает наличие поверхностных дефектов перед дальнейшим переделом.
Слитки ЭИ961 предназначены для горячей пластической деформации в диапазоне 1100–1180 C. Нагрев под ковку или прокатку проводится ступенчато с выдержкой при 850 C для выравнивания температурного поля по сечению. Ковочный интервал выбирается с учётом низкой теплопроводности аустенитного класса — скорость охлаждения после деформации не должна превышать критическую во избежание образования карбидной сетки по границам зёрен.
Механические свойства полуфабрикатов после закалки от 1050 C и старения при 750 C достигают следующих значений:
Металл ориентирован на изготовление деталей газотурбинных установок, компрессорного оборудования и энергетических машин, работающих в условиях повышенных температур и агрессивных сред. Из слитков производят заготовки дисков, валов, крепёжных элементов и фланцевых соединений. Материал востребован в авиадвигателестроении, судостроении и на предприятиях нефтегазового машиностроения при выпуске арматуры для трубопроводов высокого давления.
Слитки ЭИ961 применяются также в криогенной технике благодаря сохранению пластичности при низких температурах. Металл пригоден для сварки аргонодуговым методом с применением присадочной проволоки аналогичного состава, что расширяет номенклатуру изготавливаемых сварных конструкций.
Каждая партия слитков проходит ультразвуковой контроль сплошности и проверку химического состава спектральным методом. Допустимая глубина залегания внутренних дефектов не превышает норм, установленных для ответственного металлургического передела. По требованию заказчика выполняется контроль механических свойств на образцах, вырезанных из тела слитка после предварительной проковки.
| Параметр | Значение для ЭИ961 | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Массовая доля хрома | 15,5–17,5 % | Спектральный анализ | ТУ 14-1-2005 | Основной легирующий элемент |
| Массовая доля никеля | 8,5–10,5 % | Химический анализ | ТУ 14-1-2005 | Аустенитообразующий элемент |
| Массовая доля молибдена | 1,8–2,6 % | Спектральный анализ | ТУ 14-1-2005 | Повышает жаропрочность |
| Сечение слитка | 200–600 мм | Обмер | Чертёж заказа | Зависит от массы слитка |
| Масса слитка | 0,5–5,0 т | Взвешивание | ТУ 14-1-2005 | По согласованию с заказчиком |
Слитки ЭИ961 поставляются с документацией о качестве, включающей данные о химическом составе, результатах контроля макроструктуры и клеймении. Допускается поставка слитков с прибыльной частью, удаляемой при первичном переделе. Металл маркируется несмываемой краской с указанием номера плавки и марки стали. Хранение слитков производится на открытых площадках с защитой от атмосферных осадков, при этом исключается контакт с медью и цинком во избежание жидко металлического охрупчивания при последующем нагреве.
Недопустимыми считаются трещины, расслоения, усадочные раковины, выходящие на поверхность, и неметаллические включения, выявляемые при визуальном и ультразвуковом контроле. Глубина залегания внутренних дефектов не должна превышать норм, установленных техническими условиями.
Перед горячей деформацией слитки нагревают до 1100–1180 C с предварительной выдержкой при 850 C в течение 1–2 часов. Это обеспечивает равномерное распределение температуры по сечению и предотвращает термические напряжения в аустенитной структуре.
Сварка слитков не практикуется, так как материал предназначен для деформационного передела. Для соединения готовых деталей применяется аргонодуговая сварка с присадочным материалом аналогичного химического состава.
Основными потребителями являются предприятия авиационной промышленности, энергетического машиностроения и производители компрессорного оборудования. Металл применяется для дисков и валов газотурбинных двигателей, а также крепежа для высокотемпературных узлов.