


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


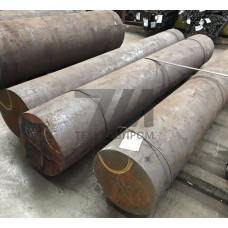
Слитки из стали марки 20 — полуспокойной или спокойной выплавки — представляют собой литую заготовку для последующего передела в поковки, сортовой прокат, трубную заготовку и штамповки. Марка 20 — качественная конструкционная углеродистая сталь по ГОСТ 1050, содержащая 0,17–0,24 % углерода, до 0,37 % кремния, 0,35–0,65 % марганца. Слиток формируется кристаллизацией расплава в изложницах или на УНРС и характеризуется литой дендритной структурой, зональной ликвацией и усадочной раковиной в прибыльной части.
Масса слитков варьируется от 0,5 до 25 т в зависимости от способа разливки. Для слитков стали 20 нормируются химический состав по ковшовой пробе, макроструктура по ГОСТ 10243, а также удаление дефектов литой поверхности — зачистка, огневая обрезка или строжка. Предел текучести стали 20 в нормализованном состоянии — не менее 245 МПа, временное сопротивление — 410–530 МПа, относительное удлинение — 25 %. Твёрдость горячекатаного состояния — 156–170 HB.
| Параметр | Значение | Условие | Стандарт | Примечание |
|---|---|---|---|---|
| Углерод, % | 0,17–0,24 | ковшовая проба | ГОСТ 1050 | основной упрочняющий элемент |
| Предел текучести, МПа | 245 | нормализация | ГОСТ 1050 | для поковок |
| Временное сопротивление, МПа | 410–530 | нормализация | ГОСТ 1050 | зависит от сечения |
| Относительное удлинение, % | 25 | нормализация | ГОСТ 1050 | пластичность |
| Ударная вязкость KCU, Дж/см | 88 | +20 C | ГОСТ 9454 | после нормализации |
| Твёрдость, HB | 156–170 | горячекатаное состояние | ГОСТ 9012 | без термообработки |
Кристаллизация слитка стали 20 протекает с образованием трёх зон: мелкозернистой корковой, столбчатой и равноосной в осевой части. Ликвация углерода и серы по высоте слитка требует увеличенной прибыльной части — до 15–20 % массы. Горячая деформация слитка выполняется при 1200–800 C с последующей нормализацией для устранения видманштеттовой структуры. Слитки спокойной стали 20 содержат меньше газовых пузырей и неметаллических включений по сравнению с полуспокойной разливкой.
Слитки стали 20 подвергаются гомогенизирующему отжигу при 1100–1150 C для выравнивания ликвации. Свариваемость — хорошая, без ограничений по толщине при ручной дуговой и автоматической сварке под флюсом. Закалка проводится с 880–900 C в воде или масле, отпуск — при 200–600 C в зависимости от требуемого комплекса свойств. Прокаливаемость ограничена — критический диаметр в воде не превышает 25 мм.
Слитки изготавливаются массой от 0,5 до 25 т в зависимости от способа разливки — в изложницы или на установке непрерывной разливки. Для мелкосерийных поковок применяются слитки 1–5 т, для крупных валов — 10–25 т.
Спокойная сталь 20 раскислена полностью, содержит меньше кислорода и газовых дефектов, имеет плотную корковую зону. Полуспокойная — раскислена частично, допускает газовые пузыри в осевой зоне, что снижает выход годного при обработке давлением.
Слитки стали 20 служат заготовкой для бесшовных труб, эксплуатируемых при давлении до 32 МПа и температуре от –40 до +300 C. Для агрессивных сред требуется дополнительная защита или замена на легированные марки.
После горячей деформации выполняется нормализация при 900–920 C с охлаждением на воздухе. Для снятия внутренних напряжений применяется высокий отпуск при 600–650 C. Гомогенизация при 1100–1150 C устраняет ликвацию перед ковкой.