


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


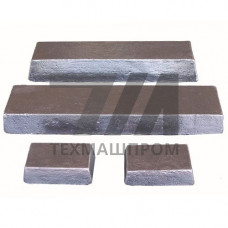
Слиток из магнитно-мягкого сплава 80НХС — это прецизионный полуфабрикат, предназначенный для последующей горячей пластической деформации и изготовления тонколистового проката, лент и штампованных деталей магнитопроводов. Материал относится к группе высоконикелевых пермаллоев с добавками хрома и кремния, что обеспечивает сочетание высокой начальной магнитной проницаемости и стабильных температурных характеристик.
Химический состав сплава 80НХС регламентирован ГОСТ 10994-74 и включает около 80% никеля, 3,5–4,5% хрома, 0,8–1,2% кремния, остальное — железо. Легирование хромом повышает удельное электрическое сопротивление до 0,55–0,65 мкОмм, что снижает потери на вихревые токи при работе в диапазоне повышенных частот. Кремний дополнительно стабилизирует структуру и улучшает литейные характеристики при производстве слитков.
Слитки 80НХС поставляются в кованом или литом виде с гарантированным химическим составом и контролируемой макроструктурой. Основные требования к слиткам — отсутствие усадочных раковин, трещин, неметаллических включений и ликвационной неоднородности, поскольку эти дефекты наследуются готовым прокатом и ухудшают магнитные свойства.
Слитки 80НХС перерабатываются по следующей технологической цепочке: нагрев до 1150–1200 C, горячая ковка или прокатка на слябы, последующая холодная прокатка с промежуточными вакуумными отжигами. Конечная термообработка готовых деталей проводится в атмосфере водорода или вакууме при 1050–1150 C с контролируемым охлаждением, что формирует текстуру с кубической ориентировкой и обеспечивает максимальную магнитную проницаемость.
Для достижения стабильных магнитных характеристик требуется строгий контроль температурно-временных режимов на всех этапах передела. Отклонение от оптимальной температуры отжига на 20 C может изменить коэрцитивную силу на 15–25%, поэтому производители ответственных магнитопроводов предъявляют повышенные требования к однородности слитков по химическому составу.
Изделия из сплава 80НХС после полного цикла термообработки демонстрируют начальную магнитную проницаемость не менее 30 000, максимальную — до 150 000, коэрцитивную силу — не более 1,6 А/м. Такие параметры делают материал пригодным для работы в слабых магнитных полях, включая экранирование геомагнитных полей и полей рассеяния силового оборудования.
Основные потребители слитков 80НХС — предприятия, выпускающие:
| Параметр | Значение для слитка | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Массовая доля никеля | 79,0–81,0% | Химический анализ | ГОСТ 10994-74 | Основа сплава |
| Массовая доля хрома | 3,5–4,5% | Химический анализ | ГОСТ 10994-74 | Повышает удельное сопротивление |
| Удельное электросопротивление | 0,55–0,65 мкОмм | Микрометрический метод | ГОСТ 7229-76 | После термообработки |
| Плотность | 8,6–8,7 г/см | Гидростатическое взвешивание | ГОСТ 18898-89 | Для расчетов массы |
| Температура плавления | 1400 C | Дилатометрия | Справочные данные | Интервал солидус–ликвидус |
Каждая партия слитков 80НХС сопровождается сертификатом качества с указанием фактического химического состава, результатов контроля макроструктуры и данных о массе. Приемка осуществляется по ГОСТ 10994-74 и дополнительным согласованным техническим условиям. Для ответственных применений возможен входной контроль на предприятии-потребителе с отбором проб от каждого слитка.
При заказе слитков необходимо указывать способ выплавки (вакуумно-индукционная или открытая индукционная плавка), форму и размеры слитка, а также требования к ультразвуковому контролю сплошности. Для магнитомягких сплавов предпочтительна вакуумная выплавка, обеспечивающая минимальное содержание газов и неметаллических включений.
Слиток является исходным полуфабрикатом для горячей деформации. Он не обладает конечными магнитными свойствами — они формируются только после полного цикла холодной прокатки и финишной термообработки. Слиток гарантирует химический состав и отсутствие внутренних дефектов.
Наибольшую опасность представляют усадочная раковина, пористость, трещины и ликвация. Эти дефекты не устраняются при последующей деформации и приводят к отбраковке готовых магнитопроводов из-за ухудшения магнитной проницаемости и повышенной коэрцитивной силы.
Да, сплав обладает достаточной пластичностью в интервале 900–1150 C. Однако при ковке необходимо соблюдать температурный режим и степень деформации за проход, чтобы избежать образования трещин и обеспечить однородность структуры по сечению поковки.
Для ответственных применений рекомендуется вакуумно-индукционная плавка. Она обеспечивает низкое содержание кислорода, азота и серы, что положительно влияет на конечные магнитные характеристики и воспроизводимость свойств от плавки к плавке.