


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


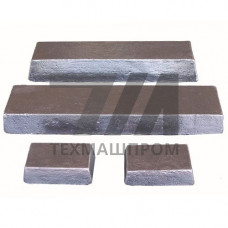
Слиток из магнитно-мягких сплавов ГОСТ 10160-75 — исходная заготовка для производства проката и изделий, работающих в магнитных цепях постоянного и переменного тока. Норматив распространяется на горячекатаные и кованые слитки из прецизионных сплавов с высокой магнитной проницаемостью и низкой коэрцитивной силой. Материал поставляется в виде мерных или немерных заготовок квадратного, прямоугольного или круглого сечения, предназначенных для последующей деформации в лист, ленту, пруток или проволоку.
Химический состав слитков регламентируется марочным сортаментом ГОСТ 10994-74. В зависимости от марки сплава нормируется содержание никеля (36–81 %), кобальта (до 52 %), кремния, алюминия, молибдена и хрома. Контроль содержания вредных примесей — серы, фосфора, углерода — проводится на каждой плавке, поскольку даже сотые доли процента этих элементов увеличивают коэрцитивную силу и снижают начальную магнитную проницаемость готового изделия.
ГОСТ 10160-75 устанавливает предельные отклонения по размерам и качеству поверхности слитков. Заготовки не должны иметь трещин, плен, расслоений и инородных включений. Допускается зачистка дефектов абразивным инструментом или вырубкой с последующим контролем глубины зачистки. Для слитков, предназначенных под горячую прокатку, нормируется также макроструктура — усадочная раковина и рыхлость должны быть полностью удалены в головной части.
| Марка сплава | Основной компонент | Сечение слитка, мм | Масса, кг | Типичное применение |
|---|---|---|---|---|
| 79НМ | Ni + Mo | 150 150 | 80–120 | Сердечники трансформаторов |
| 50Н | Ni | 200 200 | 150–250 | Магнитные экраны |
| 45Н | Ni | 120 120 | 50–80 | Детали реле |
| 80НХС | Ni + Cr + Si | 180 180 | 100–180 | Магнитопроводы высокой частоты |
Выплавка магнитно-мягких сплавов для слитков по ГОСТ 10160-75 ведется в вакуумно-индукционных печах с последующей вакуумно-дуговой переплавкой для ответственных применений. Такой режим обеспечивает минимальную загрязненность неметаллическими включениями и равномерное распределение легирующих элементов по объему слитка. Кристаллическая структура слитка должна быть мелкозернистой — крупное зерно, формирующееся при замедленном охлаждении, ухудшает магнитные свойства и требует дополнительной термической обработки перед прокаткой.
После отливки слитки подвергают гомогенизирующему отжигу при температурах 1100–1200 C для выравнивания химической неоднородности, возникающей при дендритной ликвации. Продолжительность выдержки зависит от сечения слитка и составляет от 8 до 24 часов. Для сплавов с высоким содержанием никеля применяют ступенчатое охлаждение, предотвращающее образование остаточного аустенита, который снижает магнитную проницаемость.
Каждая партия слитков сопровождается сертификатом качества с указанием фактического химического состава, результатов контроля макроструктуры и данных термической обработки. Приемка осуществляется по внешнему осмотру и обмеру, при необходимости — ультразвуковым контролем на наличие внутренних дефектов. Для слитков, предназначенных под холодную прокатку тонкой ленты, дополнительно контролируется твердость в отожженном состоянии.
Маркировка слитков наносится несмываемой краской на боковую поверхность и содержит номер плавки, марку сплава и клеймо ОТК. Хранение слитков допускается на открытых площадках при условии защиты от атмосферных осадков — коррозия поверхности, проникающая вглубь по границам зерен, может стать источником дефектов при последующей деформации.
Слитки из магнитно-мягких сплавов ГОСТ 10160-75 используются в качестве заготовок для производства:
Конечные изделия из этих слитков эксплуатируются в диапазоне температур от –60 до +200 C, в составе измерительных трансформаторов тока, магнитных усилителей, феррозондовых магнитометров и систем магнитной дефектоскопии. Выбор марки сплава определяется рабочими частотами: для низкочастотных применений до 400 Гц используют сплавы 50Н и 45Н, для высокочастотных — 79НМ и 80НХС с повышенным удельным электрическим сопротивлением, снижающим потери на вихревые токи.
Стандарт охватывает железоникелевые (45Н, 50Н), железоникельмолибденовые (79НМ, 80НМ), железоникельхромокремнистые (80НХС) и железокобальтовые (49КФ, 27КХ) сплавы. Точный перечень марок приведен в ГОСТ 10994-74.
Запрещены трещины, плены, расслоения, усадочные раковины и рыхлость. Поверхностные дефекты глубиной более 2 % от сечения подлежат обязательной зачистке перед отгрузкой потребителю.
Проводится визуальный осмотр, обмер геометрии, контроль макроструктуры на темплетах от головной части и при необходимости ультразвуковая дефектоскопия всего объема слитка.
Да, вакуумная выплавка снижает содержание газов и неметаллических включений, что повышает начальную магнитную проницаемость на 10–20 % по сравнению с открытой выплавкой при одинаковом химическом составе.