


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


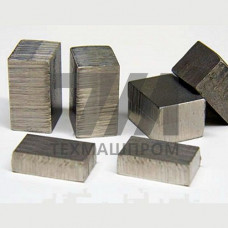
Слиток 36НХТЮ8М — заготовка из железоникелевого прецизионного сплава с высокими упругими свойствами, легированного хромом, титаном, алюминием и молибденом. Материал относится к группе дисперсионно-твердеющих сплавов, которые приобретают требуемый комплекс механических характеристик после термической обработки — закалки и последующего старения. В состоянии поставки слиток имеет структуру пересыщенного твердого раствора, что обеспечивает технологическую пластичность при последующей горячей деформации.
Ключевая особенность сплава 36НХТЮ8М — способность формировать высокий уровень упругих свойств после завершающей термообработки. Предел упругости достигает 880–980 МПа, предел текучести — 780–880 МПа при относительном удлинении 6–10%. Твердость после старения составляет 340–400 HB. Материал сохраняет стабильные упругие характеристики в интервале температур от –60 до +300 C, что делает его пригодным для ответственных узлов, работающих в широком диапазоне климатических и эксплуатационных условий.
Сплав 36НХТЮ8М легирован по следующей схеме: никель — 35–37%, хром — 12–13%, титан — 2,7–3,2%, алюминий — 0,9–1,2%, молибден — 0,9–1,3%. Упрочняющая фаза — интерметаллиды типа NiTi и NiAl, выделяющиеся при старении в интервале 700–750 C. Молибден повышает температуру рекристаллизации и сопротивление релаксации напряжений, что критично для пружинных элементов, длительно работающих под нагрузкой.
Слитки 36НХТЮ8М производятся методом вакуумно-индукционной выплавки с последующей ковкой или прокаткой. Контроль макро- и микроструктуры проводится на соответствие требованиям по отсутствию усадочных раковин, трещин и неметаллических включений. Допустимые отклонения по геометрии сечения регламентируются нормативной документацией на полуфабрикаты из прецизионных сплавов.
Заготовки из сплава 36НХТЮ8М предназначены для последующего передела в сортовой прокат, ленту, проволоку и штампованные детали. Горячая деформация выполняется при нагреве до 1050–1150 C с последующим охлаждением на воздухе. Промежуточные отжиги проводятся при 820–880 C для снятия наклепа и восстановления пластичности. Окончательная термическая обработка включает закалку от 950–980 C в масле или воде и старение при 700–750 C в течение 4–8 часов с охлаждением на воздухе.
Механическая обработка слитков и деформированных полуфабрикатов затруднена из-за высокой вязкости и склонности к наклепу. Рекомендуется применение твердосплавного инструмента с обильным охлаждением и пониженными скоростями резания. Шлифование выполняется с использованием абразивов на керамической связке.
Слитки 36НХТЮ8М используются в производстве ответственных упругих элементов, где требуется сочетание высокой прочности, стабильности упругих характеристик и сопротивления релаксации. Основные области применения:
| Параметр | 36НХТЮ8М | 36НХТЮ | БрБ2 | 40КХНМ |
|---|---|---|---|---|
| Предел упругости, МПа | 880–980 | 780–880 | 700–800 | 650–750 |
| Рабочая температура, C | до 300 | до 250 | до 150 | до 200 |
| Твердость после старения, HB | 340–400 | 300–360 | 280–340 | 260–320 |
| Модуль упругости, ГПа | 190–200 | 185–195 | 125–135 | 200–210 |
По сравнению со сплавом 36НХТЮ, модификация 36НХТЮ8М с добавкой молибдена демонстрирует более высокую стабильность упругих свойств при нагреве и меньшее падение характеристик после длительной выдержки под нагрузкой. Это достигается за счет повышения энергии активации диффузионных процессов и торможения коагуляции упрочняющих фаз.
Каждая партия слитков 36НХТЮ8М проходит входной контроль химического состава спектральным методом, проверку геометрических размеров и состояния поверхности. Допускается наличие локальных дефектов, удаляемых при последующей зачистке, при условии сохранения минимальных допустимых размеров сечения. На слитки оформляется сертификат качества с указанием фактического химического состава, результатов механических испытаний и режимов термической обработки.
Оптимальный режим включает закалку от 950–980 C с охлаждением в масле и старение при 700–750 C в течение 4–8 часов. После такой обработки достигаются максимальные упругие свойства.
Сплав обладает ограниченной свариваемостью. Допустима аргонодуговая сварка с предварительным подогревом и последующей полной термической обработкой. Для ответственных узлов рекомендуется применять механические соединения.
Средний коэффициент линейного расширения в интервале 20–300 C составляет 12,5–13,5 10 К, что обеспечивает совместимость с конструкционными сталями в составе узлов.
Слитки хранятся в закрытых складских помещениях при отсутствии агрессивных сред. Допускается кратковременное хранение под навесом при условии защиты торцов от атмосферной коррозии.