


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


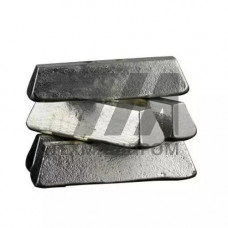
Слиток сплава свинца ССу2 — это литейный материал на основе свинца с легирующей добавкой сурьмы в количестве 1,5–2,0 %. По классификации ГОСТ 1292, сплав ССу2 относится к группе сурьмянистых свинцовых сплавов с пониженным содержанием сурьмы. Основное назначение — изготовление методом заливки или наплавки антифрикционных слоёв подшипников скольжения, работающих в условиях умеренных удельных нагрузок и ограниченных скоростей вращения.
Микроструктура сплава ССу2 представляет собой пластичную свинцовую основу с равномерно распределёнными включениями эвтектики Pb–Sb. Такая структура обеспечивает сочетание достаточной твёрдости (8–12 HB) с высоким коэффициентом теплопередачи и низким модулем упругости, что позволяет компенсировать перекосы вала и локальные перегревы в зоне контакта. В отличие от высокосурьмянистых составов (ССу3, ССу6), ССу2 демонстрирует меньшую склонность к ликвации при заливке толстостенных вкладышей и лучше смачивает стальную основу.
Слитки ССу2 поставляются в чушках массой 25–30 кг. Химический состав регламентируется ГОСТ 1292: сурьма — 1,5–2,0 %, медь — не более 0,1 %, мышьяк, висмут, олово, цинк — в пределах следовых количеств. Содержание примесей ограничено, поскольку даже незначительные доли висмута или мышьяка снижают коррозионную стойкость сплава в масляной среде и ухудшают адгезию к стальной подложке.
Температура плавления сплава ССу2 находится в диапазоне 320–340 C, температура заливки — 380–420 C. Перегрев выше 450 C не рекомендуется: возрастает угар сурьмы и увеличивается газонасыщение расплава, что приводит к пористости отливки. Оптимальная температура подогрева стального вкладыша перед заливкой — 150–200 C.
| Параметр | Значение для ССу2 | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Содержание сурьмы, % | 1,5–2,0 | Спектральный анализ | Подшипники коленчатых валов | По ГОСТ 1292 |
| Твёрдость по Бринеллю, HB | 8–12 | Твердомер ТБ | Вкладыши компрессоров | После закалки |
| Температура заливки, C | 380–420 | Термопара | Заливка вкладышей | Без перегрева |
| Предел прочности при растяжении, МПа | 25–30 | Разрывная машина | Наплавка втулок | Для литого состояния |
Слитки сплава свинца ССу2 востребованы при ремонте и производстве узлов трения, где требуется сочетание антифрикционных свойств с технологичностью заливки. Основные области применения:
Сплав ССу2 эффективен при удельных нагрузках до 10–12 МПа и окружных скоростях до 3–4 м/с. При более тяжёлых режимах эксплуатации целесообразно применять сплавы с повышенным содержанием сурьмы (ССу3, ССу6) или оловянные баббиты. Рабочая температура подшипникового узла на основе ССу2 не должна превышать 80–100 C — при длительном нагреве выше этого порога наблюдается разупрочнение матрицы и ускоренный износ.
При заливке вкладышей из стали или чугуна необходимо предварительное лужение поверхности оловом или флюсом на основе хлористого цинка. Толщина залитого слоя обычно составляет 0,5–3,0 мм в зависимости от диаметра подшипника. После заливки рекомендуется медленное охлаждение для предотвращения усадочных раковин и улучшения сцепления с основой.
Контроль качества слитков ССу2 включает проверку химического состава, визуальный осмотр на отсутствие шлаковых включений и раковин, а также выборочные испытания на твёрдость. Слитки должны иметь чистую поверхность без окисных плёнок и посторонних включений, что гарантирует стабильность свойств при переплаве.
ССу2 — свинцово-сурьмянистый сплав с содержанием сурьмы до 2 %, тогда как Б83 — оловянный баббит с содержанием олова около 83 %. ССу2 дешевле и проще в заливке, но уступает Б83 по нагрузочной способности и коррозионной стойкости в кислых маслах.
Да, при условии, что удельная нагрузка не превышает 10 МПа и скорость скольжения не более 3 м/с. Для высокооборотных машин рекомендуется применять сплавы с большим содержанием сурьмы или оловянные баббиты.
Оптимален хлористый цинк (травлёная кислота) или канифольный флюс. Лужение выполняется оловом или сплавом ПОС-30 при температуре 250–300 C, после чего вкладыш подогревается до 150–200 C перед заливкой.
Да, но не более двух циклов. При каждом переплаве происходит выгорание сурьмы, поэтому требуется корректировка состава добавлением лигатуры. После третьей переплавки сплав подлежит сдаче в переработку.