


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


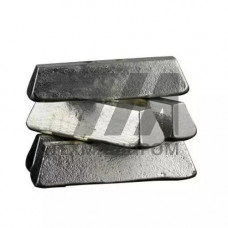
Слиток сплава свинца ССу3 — это литейный материал на основе свинца с легирующим компонентом сурьмой, нормируемым содержанием в пределах 2,8–3,5 %. Сплав относится к группе малосурьмянистых свинцово-сурьмянистых композиций и поставляется в виде мерных слитков для последующего переплава в литейных и металлургических производствах. Основное назначение ССу3 — изготовление заготовок для узлов трения, работающих в условиях граничной смазки и высоких удельных нагрузок.
Микроструктура сплава ССу3 формируется эвтектической составляющей, которая обеспечивает повышенную твёрдость по сравнению с чистым свинцом. При этом пластичность сохраняется на уровне, достаточном для приработки сопряжённых поверхностей без образования задиров. Сурьма в составе ССу3 выступает упрочнителем матрицы, что позволяет применять материал в подшипниковых узлах, где требуется сопротивление пластической деформации при локальном нагреве до 120–150 C.
Слитки сплава ССу3 поставляются с контролируемым химическим составом, где массовая доля сурьмы составляет 2,8–3,5 %, а суммарное содержание примесей не превышает 0,2 %. Температура плавления сплава находится в интервале 320–340 C, что обеспечивает умеренные энергозатраты при переплаве в тигельных и отражательных печах. Жидкотекучесть ССу3 достаточна для заполнения тонкостенных кокильных форм при литье вкладышей и полукорпусов подшипников.
Слитки ССу3 характеризуются плотностью около 10,7 г/см, что учитывается при расчёте массы завалки и объёма отливок. Твёрдость по Бринеллю в литом состоянии составляет 8–12 HB, после естественного старения в течение 10–15 суток возрастает до 12–15 HB за счёт дисперсионного твердения. Это свойство важно учитывать при механической обработке — расточку и шабрение рекомендуется выполнять после вылеживания отливок.
Основная область использования слитков ССу3 — производство подшипников скольжения для тихоходных тяжёлонагруженных валов. Из сплава изготавливают заливку вкладышей, работающих в паре с закалёнными стальными шейками при окружных скоростях до 2 м/с. Характерные применения:
Сплав ССу3 также применяется для изготовления анодных пластин в процессах электрохимической обработки металлов и в качестве материала для защитных оболочек кабелей специального назначения. В химическом машиностроении из ССу3 отливают детали арматуры, контактирующие с серной кислотой концентрацией до 80 % при температуре до 60 C.
Переплав слитков ССу3 выполняется при температуре 380–420 C с последующим перегревом на 50–80 C перед заливкой. Для раскисления расплава применяют хлористый аммоний или древесный уголь, предотвращающие образование оксидных включений. Заливку форм осуществляют при температуре 360–400 C, температура подогрева кокиля — 80–120 C. Усадка сплава при кристаллизации составляет около 1,2 %, что требует установки прибылей при отливке массивных вкладышей.
Механическая обработка отливок из ССу3 выполняется резцами из быстрорежущей стали или твёрдосплавным инструментом при скоростях резания 150–300 м/мин. Стружка сплава склонна к налипанию, поэтому применяют передние углы 10–15 и обильное охлаждение эмульсией. При шабрении рабочих поверхностей используют шаберы с шириной лезвия 15–20 мм, обеспечивающие получение пятна контакта не менее 70 % площади.
| Параметр | Значение для ССу3 | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Массовая доля сурьмы, % | 2,8–3,5 | Химический анализ | ГОСТ 1292 | Основной легирующий элемент |
| Плотность, г/см | 10,7 | Гидростатическое взвешивание | ГОСТ 18898 | При 20 C |
| Твёрдость, HB | 8–15 | Твёрдость по Бринеллю | ГОСТ 9012 | После старения |
| Температура плавления, C | 320–340 | Термический анализ | ГОСТ 1497 | Ликвидус |
| Температура заливки, C | 360–400 | Пирометр | Технологическая инструкция | Для кокильного литья |
| Усадка при кристаллизации, % | 1,2 | Расчётный | Справочные данные | Учитывается при конструировании литниковой системы |
Каждая партия слитков ССу3 сопровождается сертификатом качества с указанием результатов спектрального анализа. Контроль химического состава выполняется на атомно-эмиссионном спектрометре, погрешность определения сурьмы не превышает 0,05 %. Слитки маркируются несмываемой краской с указанием марки сплава и номера плавки.
Хранение слитков ССу3 осуществляется в сухих вентилируемых помещениях на деревянных поддонах или стеллажах. Срок хранения не ограничен при условии защиты от воздействия агрессивных сред и механических повреждений. При длительном хранении на поверхности слитков образуется оксидная плёнка, которая не влияет на качество переплава и удаляется при расплавлении.
Сурьма в количестве 2,8–3,5 % повышает твёрдость и износостойкость сплава, а также улучшает жидкотекучесть при литье. Чистый свинец склонен к пластической деформации и налипанию на контртело, что ограничивает его применение в подшипниковых узлах.
Суммарное содержание примесей не превышает 0,2 %. Нормируются висмут, мышьяк, цинк, железо и медь. Превышение допустимых концентраций примесей снижает коррозионную стойкость и ухудшает антифрикционные свойства.
Оптимальная температура заливки составляет 360–400 C при подогреве кокиля до 80–120 C. Перегрев расплава выше 450 C приводит к интенсивному окислению и повышенному угару сурьмы.
Специальная термическая обработка не требуется. Достаточно естественного старения при комнатной температуре в течение 10–15 суток, в течение которого твёрдость увеличивается на 30–40 % за счёт дисперсионного твердения.