Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


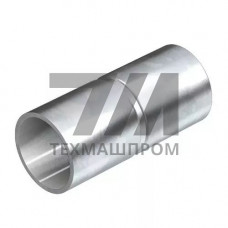
Соединительная муфта SV32W SW — это фитинг для бесшовного стыкования стальных труб, работающих в системах с агрессивными средами. Конструкция без резьбы исключает ослабление соединения под воздействием вибрации и температурных деформаций, что критично для магистралей с высокими требованиями к герметичности. Модель SV32W SW рассчитана на монтаж методом сварки встык (butt-weld), что обеспечивает монолитность трубопроводной линии и снижает гидравлические потери на стыке.
Стальной корпус муфты изготавливается из низколегированной стали с контролируемым содержанием углерода, что гарантирует стабильность механических свойств при сварке. Отсутствие резьбового участка позволяет применять SV32W SW на трубопроводах с толщиной стенки от 3 до 12 мм, где нарезка резьбы технологически нецелесообразна или ослабляет несущее сечение. Соединение выдерживает циклические нагрузки и перепады давления без потери эксплуатационных характеристик.
Корпус муфты SV32W SW производится методом горячей штамповки с последующей механической обработкой посадочных поверхностей. Торцевые фаски подготовлены под сварку — это обеспечивает полный провар корня шва без дополнительной разделки кромок на монтаже. Внутренний диаметр муфты соответствует номинальному диаметру трубопровода, что исключает турбулизацию потока и образование застойных зон.
Материал корпуса — конструкционная сталь с пределом текучести не менее 245 МПа, что позволяет использовать муфту в системах с рабочим давлением до 16 МПа в зависимости от диаметра. Для агрессивных сред предусмотрена возможность поставки с внутренним антикоррозионным покрытием. Соединение SV32W SW совместимо с трубопроводной арматурой и фланцевыми узлами по ГОСТ 33259 и DIN EN 1092-1.
Муфты SV32W SW востребованы при строительстве и ремонте технологических трубопроводов, где требуется высокая надежность стыкового соединения:
| Параметр | Значение | Метод контроля | Условия эксплуатации | Стандарт |
|---|---|---|---|---|
| Рабочее давление | до 16 МПа | гидроиспытания | статическое, циклическое | ГОСТ 356-80 |
| Диапазон диаметров | 57–325 мм | калибровка | безнапорные и напорные сети | ГОСТ 10704 |
| Температура среды | –40…+300 C | термометрия | непрерывный режим | ГОСТ 9.715 |
| Толщина стенки трубы | 3–12 мм | ультразвук | под сварку | ГОСТ 8732 |
Соединение SV32W SW монтируется дуговой сваркой в среде защитного газа. Рекомендуемый способ — ручная дуговая сварка неплавящимся электродом (TIG) для диаметров до 108 мм и автоматическая сварка под флюсом для магистралей большего сечения. Перед сваркой поверхности зачищаются до металлического блеска, обезжириваются. Допускается ротационная сварка с применением сварочных головок для кольцевых швов.
Контроль качества сварного шва выполняется визуальным осмотром и капиллярной дефектоскопией. Для ответственных узлов предусмотрен радиографический контроль. После сварки соединение не требует термической обработки при толщине стенки до 10 мм. При больших толщинах рекомендуется местный отпуск для снятия остаточных напряжений.
Отсутствие резьбы исключает риск срыва витков при перепадах давления и вибрации. Сварное соединение обеспечивает герметичность, сопоставимую с цельной трубой, и не требует периодической подтяжки в процессе эксплуатации.
Муфта предназначена для стальных труб с наружным диаметром 57–325 мм и толщиной стенки 3–12 мм. Трубы должны соответствовать ГОСТ 8732 или ГОСТ 10704 и иметь фаску под сварку.
Да, сварщики должны быть аттестованы по НАКС для выполнения стыковых соединений трубопроводов. Для TIG-сварки требуется допуск не ниже 3-го уровня квалификации.
Для проверки качества сварного шва используются визуальный осмотр, капиллярная дефектоскопия, ультразвуковой контроль и радиография. Выбор метода зависит от категории трубопровода и требований проектной документации.