Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


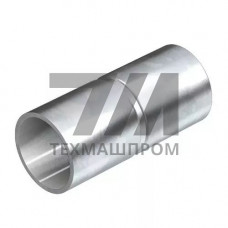
Соединительная муфта SV63W SW — бесфланцевое неразъёмное соединительное звено трубопровода с цельностальным корпусом, предназначенное для стыковки гладких концов труб номинальным наружным диаметром 63 мм. Исполнение «SW» (socket weld) предусматривает раструбную конструкцию под обварку по наружному контуру: труба вводится в расточку корпуса с нормированным зазором и фиксируется кольцевым сварным швом. Резьбовые участки в конструкции отсутствуют, что исключает риск разгерметизации по виткам резьбы и снижает число потенциальных путей утечки.
Корпус изготавливается из конструкционной или низколегированной стали (аналоги 20, 09Г2С, 17ГС) методом горячей штамповки либо механообработки из кованой заготовки. Присоединительные расточки обрабатываются с допуском по внутреннему диаметру, обеспечивающим посадку под сварку с зазором 0,5–1,5 мм. Толщина стенки корпуса выбирается из условия равнопрочности с присоединяемой трубой и обычно лежит в диапазоне 4–8 мм в зависимости от исполнения по давлению.
| Параметр | Значение | Единица | Условие | Стандарт |
|---|---|---|---|---|
| Номинальный диаметр | 63 | мм | наружный, по трубе | ГОСТ 10704 |
| Условное давление | 1,6–4,0 | МПа | при 20 C | ГОСТ 356 |
| Рабочая температура | –40…+200 | C | для стали 20 | — |
| Толщина стенки корпуса | 5,0–7,0 | мм | под обварку | — |
| Пробное давление | 2,4–6,0 | МПа | гидроиспытание | ГОСТ 3845 |
Раструбная геометрия корпуса SV63W SW формирует направляющий поясок глубиной 12–18 мм, который центрирует трубу соосно и препятствует смещению стыка при сварке. Канавка под корневой шов выполняется с углом раскрытия 30–37,5 и притуплением кромки 1,0–2,0 мм. Такая подготовка обеспечивает полное проплавление по всему периметру при ручной дуговой сварке покрытым электродом, аргонодуговой сварке неплавящимся электродом (TIG) или полуавтоматической сварке в среде CO.
Отсутствие резьбы делает муфту пригодной для участков, где недопустимы концентраторы напряжений и щелевая коррозия в витках. Герметичность стыка достигается только сварным соединением, поэтому муфта относится к неразъёмным элементам и не подлежит демонтажу без резки.
Под обварку корпуса SV63W SW применяются трубы из углеродистых и низколегированных сталей с содержанием углерода до 0,25 %. При стыковке разнородных сталей назначают сварочные материалы с промежуточными свойствами. Для труб из нержавеющих аустенитных марок (12Х18Н10Т, AISI 304/316) корпус поставляется в соответствующем исполнении из коррозионностойкой стали, что исключает гальваническую пару в зоне шва.
SW — раструб под обварку: труба вставляется в расточку и приваривается по наружному контуру. Резьба отсутствует, поэтому стык неразъёмный и не имеет щелевых зазоров витков, где возможна коррозия.
Условное давление составляет 1,6–4,0 МПа при 20 C в зависимости от исполнения по толщине стенки. Гидроиспытание проводят при 2,4–6,0 МПа по ГОСТ 3845.
Посадка под сварку выполняется с зазором 0,5–1,5 мм по внутреннему диаметру расточки, что обеспечивает проплавление корня шва без прожога стенки.
Нет. Муфта относится к неразъёмным элементам: герметичность обеспечивается сварным швом, разборка возможна только газовой или механической резкой с последующей заменой узла.