


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


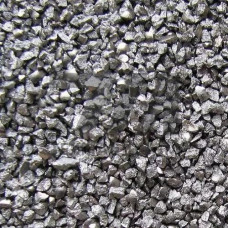
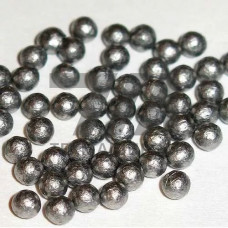
Стальная дробь по ГОСТ 11964-81 — это литая или колотая металлическая дробь, выпускаемая в виде частиц определённой формы и фракционного состава, предназначенная для дробемётной и дробеструйной обработки поверхностей. Стандарт нормирует геометрические параметры частиц, их твёрдость, химический состав и гранулометрию. Материал применяется в дробемётных камерах, дробеструйных установках и дробемётных турбинах для очистки литья, удаления окалины, создания шероховатости под окраску и упрочнения поверхностного слоя.
ГОСТ 11964-81 устанавливает две основные разновидности продукции: литую (ДСЛ) и колотую (ДСК) дробь. Литую получают распылением расплава, колотую — механическим измельчением литой дроби или специальной заготовки. Каждая разновидность делится на фракции по номинальному размеру частиц.
Стандарт регламентирует твёрдость дроби, которая для литой составляет 40–55 HRC в зависимости от категории, а для колотой может достигать 55–63 HRC. Химический состав литой дроби соответствует углеродистой или легированной стали с содержанием углерода 0,5–1,2 %. Гранулометрический состав контролируется ситовым анализом: отклонение по фракции не должно превышать установленных пределов.
| Тип дроби | Фракция, мм | Твёрдость, HRC | Форма частиц | Область применения |
|---|---|---|---|---|
| ДСЛ | 0,3–0,8 | 40–50 | округлая | подготовка под гальванику |
| ДСЛ | 0,8–2,0 | 42–52 | округлая | дробеструйная очистка проката |
| ДСЛ | 2,0–4,0 | 45–55 | округлая | дробемётная очистка литья |
| ДСК | 0,8–2,0 | 50–60 | остроугольная | удаление окалины, зачистка |
| ДСК | 2,0–4,0 | 55–63 | остроугольная | дробемётное упрочнение |
Стальная дробь ГОСТ 11964-81 востребована в литейных цехах, кузнечно-прессовых производствах, на предприятиях металлообработки и в строительной индустрии. Конкретные сценарии использования определяются фракцией и типом дроби.
Расход дроби зависит от твёрдости обрабатываемого материала, типа дробемётного оборудования и режима работы. В дробемётных турбинах с линейной скоростью вылета 60–80 м/с износ дроби возрастает пропорционально содержанию остроугольных частиц. Для поддержания стабильной очистки рекомендуется периодическая досыпка дроби и удаление мелочи через систему сепарации. Оптимальная рабочая смесь содержит не более 15–20 % разрушенных частиц.
Литая дробь (ДСЛ) имеет округлую форму частиц, получаемую распылением расплава, и твёрдость 40–55 HRC. Колотая дробь (ДСК) производится измельчением и имеет остроугольную форму с твёрдостью до 63 HRC, что обеспечивает более агрессивную очистку, но ускоряет износ оборудования.
Фракция выбирается исходя из размеров и массы обрабатываемых деталей. Для мелких отливок и тонкостенных конструкций применяют дробь 0,3–0,8 мм, для средних — 0,8–2,0 мм, для крупного литья и поковок — 2,0–4,0 мм и выше. Слишком крупная дробь может деформировать тонкостенные детали.
Гранулометрический состав определяется ситовым анализом на стандартных ситах. Остаток на контрольном сите и проход через нижнее сито не должны превышать норм, установленных ГОСТ 11964-81 для соответствующей фракции. Периодичность контроля устанавливается технологическим регламентом предприятия.
Для удаления плотной прокатной окалины и пригара рационально применять колотую дробь твёрдостью 55–63 HRC. Литая дробь твёрдостью 45–55 HRC эффективна для очистки поверхностей средней загрязнённости и упрочняющей обработки, где важнее стабильность формы частиц.