


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


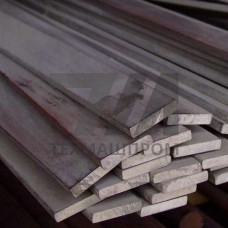
Горячекатаная полоса из стали марки 12Х17Н5М3 — высоколегированный прокат аустенитно-мартенситного класса, применяемый в узлах, работающих в условиях высоких статических и динамических нагрузок при одновременном воздействии агрессивных сред. Материал сочетает повышенную прочность с удовлетворительной пластичностью и коррозионной стойкостью, что достигается легированием хромом, никелем и молибденом.
Химический состав стали 12Х17Н5М3 регламентирован нормативной документацией и включает:
Горячекатаная полоса 12Х17Н5М3 поставляется в нормализованном или отпущенном состоянии. После закалки и отпуска материал приобретает предел текучести на уровне 700–900 МПа при относительном удлинении не менее 12 %. Твёрдость проката в состоянии поставки обычно составляет 220–280 HB, что позволяет выполнять механическую обработку резанием без предварительного отжига.
Формирование полосы выполняется на непрерывных широкополосных станах горячей прокатки с температурным режимом аустенитизации 1050–1100 C. Конечная толщина проката варьируется от 4 до 60 мм при ширине до 2000 мм. Поверхность полосы после прокатки подвергается травлению или пескоструйной обработке для удаления окалины и улучшения качества поверхности.
Материал допускает следующие виды обработки:
Прокат востребован в отраслях, где требуется сочетание несущей способности и коррозионной стойкости. Основные области использования:
Полоса применяется для изготовления плоских деталей методом плазменной и гидроабразивной резки с последующей механообработкой. При эксплуатации в интервале температур 400–600 C наблюдается склонность к 475-градусной хрупкости, поэтому длительный нагрев в этом диапазоне не рекомендуется.
| Толщина, мм | Ширина, мм | Предел текучести, МПа | Относительное удлинение, % | Ударная вязкость, Дж/см |
|---|---|---|---|---|
| 4–10 | 100–600 | 750–850 | 14–18 | 60–80 |
| 11–25 | 600–1200 | 720–820 | 12–16 | 50–70 |
| 26–60 | 1200–2000 | 700–800 | 11–14 | 40–60 |
Каждая партия горячекатаной полосы 12Х17Н5М3 сопровождается сертификатом качества с указанием фактического химического состава и результатов механических испытаний. Контроль включает проверку геометрических размеров, состояния кромок и отсутствия расслоений. Допускается правка полосы на роликоправильных машинах для обеспечения плоскостности в пределах 5 мм на метр длины.
Прокат поставляется в пакетах массой до 10 т, увязанных стальной лентой. При хранении на открытых площадках требуется защита от прямого атмосферного воздействия для предотвращения поверхностной коррозии. Транспортировка осуществляется автомобильным или железнодорожным транспортом с исключением механических повреждений кромок.
Оптимальный режим — закалка от 1000–1050 C в масле или на воздухе с последующим отпуском при 600–650 C. Это обеспечивает структуру отпущенного мартенсита с включениями аустенита и достижение предела прочности 900–1100 МПа.
Рекомендуется аргонодуговая сварка неплавящимся электродом с присадкой проволоки Св-12Х17Н5М3. Предварительный подогрев до 150–200 C обязателен для деталей толщиной свыше 20 мм. После сварки выполняется отпуск при 650 C для снятия напряжений.
Материал устойчив в атмосферных условиях, пресной и морской воде, растворах органических кислот низкой концентрации. Не рекомендуется применение в кипящих растворах соляной и серной кислот, а также в средах, содержащих хлориды при температуре выше 50 C.
Гибка выполняется при температуре не ниже +15 C на радиус не менее 2,5 толщины. При толщине свыше 30 мм требуется подогрев до 200–300 C. Допустимый угол гиба без трещин — до 90 для полос толщиной до 20 мм.