


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


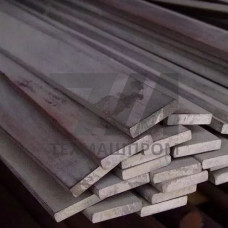
Стальная горячекатаная полоса 4Х5В2ФС — сортовой прокат из штамповой теплостойкой стали вольфрамомолибденовой группы, поставляемый в термообработанном или отожжённом состоянии. Марка 4Х5В2ФС (аналог DIN 1.2625, X32CrMoV3-3) содержит 0,35–0,42 % углерода, 4,5–5,5 % хрома, 2,0–2,5 % вольфрама, 2,0–2,5 % молибдена и 0,6–0,9 % ванадия. Такое легирование обеспечивает устойчивость к разупрочнению при нагреве до 600–620 C и высокую разгаростойкость при циклическом контакте с нагретым металлом.
Полоса выпускается по ГОСТ 5950-2000 (сортамент — ГОСТ 103-2006) с шириной 12–200 мм и толщиной 4–60 мм, в виде горячекатаных, кованых или калиброванных прутков прямоугольного сечения. Типовые состояния поставки — отожжённое (HB 207–255) и термообработанное (HRC 42–48). Прокат проходит ультразвуковой контроль по ГОСТ 24507, нормируется макроструктура и обезуглероженный слой.
| Параметр | Значение | Условие контроля | Норматив | Примечание |
|---|---|---|---|---|
| Твёрдость после отжига | 207–255 HB | по сечению полосы | ГОСТ 5950-2000 | обеспечивает обрабатываемость резанием |
| Твёрдость после закалки и отпуска | 42–48 HRC | отпуск 560–600 C | режим ТО | рабочая твёрдость штампа |
| Температура закалки | 1020–1060 C | нагрев в соляной ванне | техпроцесс | охлаждение в масле или на воздухе |
| Теплостойкость (красностойкость) | до 620 C | длительная работа | испытания на разупрочнение | сохранение HRC 40 |
| Ударная вязкость KCU | 25 Дж/см | после ТО | ГОСТ 9454 | зависит от сечения |
| Обезуглероженный слой | не более 0,3 мм | на сторону | ГОСТ 5950-2000 | для полосы толщиной до 30 мм |
Полоса 4Х5В2ФС применяется там, где инструмент работает в условиях интенсивного теплосменного нагружения и абразивного износа при повышенных температурах:
Заготовки из полосы 4Х5В2ФС подвергают предварительной нормализации или изотермическому отжигу для снятия напряжений после механической обработки. Окончательная закалка проводится с нагревом в защитной атмосфере или соляной ванне с двумя ступенями подогрева (600–650 C и 850–900 C) для предотвращения коробления. Отпуск выполняется двукратный при 560–600 C с промежуточным охлаждением, что стабилизирует структуру и повышает разгаростойкость. Обработка резанием в отожжённом состоянии ведётся твердосплавным инструментом; после закалки — электроэрозионной и шлифовальной обработкой.
Марка 4Х5В2ФС дополнительно легирована вольфрамом (2,0–2,5 %), что повышает теплостойкость и сопротивление разупрочнению при 600–620 C по сравнению с 4Х5МФС. Это увеличивает стойкость штампов при интенсивном термоциклировании, но снижает технологическую пластичность при ковке.
После закалки с 1020–1060 C и двукратного отпуска при 560–600 C твёрдость составляет 42–48 HRC. Для молотовых штампов выбирают верхний диапазон, для инструмента с повышенной ударной нагрузкой — нижний.
Да, прокат поставляется как в отожжённом состоянии (HB 207–255) для последующей механической обработки, так и в термообработанном виде с заданной твёрдостью. Состояние поставки указывается в заказе и сертификате качества.
Марка не предназначена для холодновысадочного и вырубного инструмента, работающего без нагрева, где требуются стали типа Х12МФ с высокой износостойкостью. Также нецелесообразно применение при температурах выше 650 C — начинается интенсивная потеря твёрдости.