


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


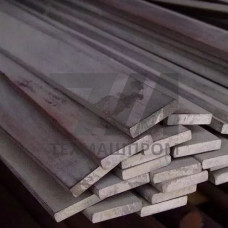
Горячекатаная полоса из стали Р6АМ5 — это сортовой прокат прямоугольного сечения, изготовленный из быстрорежущей легированной стали вольфрамо-молибденового класса. Материал относится к группе инструментальных сталей с теплостойкостью до 600–620 C, что сохраняет режущую способность при высокотемпературном нагреве кромки в процессе эксплуатации. Полоса Р6АМ5 поставляется в горячекатаном состоянии, как правило, после отжига на зернистый перлит, с твердостью не более 255 HB, что обеспечивает обрабатываемость резанием при изготовлении инструмента.
Химический состав Р6АМ5 регламентирован ГОСТ 19265–73 и включает основные легирующие элементы: вольфрам (5,5–6,5 %), молибден (4,8–5,3 %), ванадий (1,7–2,1 %), хром (3,8–4,4 %). Карбидная неоднородность горячекатаной полосы контролируется по шкале ГОСТ 19265–73 и для сечения толщиной до 40 мм не превышает 3 баллов. После полного термического цикла — закалки от 1210–1230 C с подогревом и трехкратным отпуском при 550–570 C — твердость достигает 63–66 HRC, а красностойкость позволяет работать при температурах нагрева режущей кромки до 600 C.
Прокатка полосы выполняется на непрерывных и реверсивных станах с последующей отделкой поверхности. Допуски на толщину и ширину соответствуют ГОСТ 103–76 для полос обычной и повышенной точности. Поставка возможна в прутках мерной, кратной и немерной длины, а также в мотках для сечения до 10 60 мм. Состояние поверхности — без раскатанных загрязнений, плен и трещин; допускаются незначительные закаты и рябизна в пределах минусовых допусков.
Полоса Р6АМ5 используется преимущественно для изготовления режущего инструмента с последующей механической обработкой: фрез, разверток, метчиков, плашек, зенкеров, протяжек, долбяков и шеверов. Прямоугольное сечение полосы позволяет минимизировать припуск при фрезеровании и шлифовании заготовок под корпусные и хвостовые части инструмента. В условиях серийного инструментального производства полоса Р6АМ5 применяется для раскроя на мерные заготовки абразивными кругами или ленточными пилами с последующей ковкой либо прямой механической обработкой.
Дополнительная область использования — ножи для холодной вырубки и штамповки, работающие при ударных нагрузках, а также детали быстроизнашиваемой оснастки металлорежущих станков и автоматических линий. В отдельных случаях полоса Р6АМ5 применяется для изготовления протяжного инструмента, работающего в агрессивных условиях прерывистого резания, где требуется сочетание высокой износостойкости и вязкости сердцевины после объемной закалки.
| Параметр | Значение для Р6АМ5 | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Твердость после отжига | 255 HB | По Бринеллю | ГОСТ 19265–73 | Обеспечивает обрабатываемость |
| Твердость после закалки и отпуска | 63–66 HRC | По Роквеллу | ГОСТ 19265–73 | Режим: 1210–1230 C + 3-кратный отпуск |
| Теплостойкость | 600–620 C | Измерение твердости после нагрева | ГОСТ 19265–73 | Сохранение HRC 58 |
| Карбидная неоднородность | 3 балла | Металлография | ГОСТ 19265–73 | Для сечения до 40 мм |
| Предел прочности при изгибе | 2900–3400 МПа | Испытание на изгиб | ГОСТ 19265–73 | После полной термообработки |
При заказе горячекатаной полосы Р6АМ5 необходимо указывать толщину, ширину, длину (мерную или кратную), а также категорию точности прокатки. Для инструментальных производств с высокими требованиями к стабильности свойств рекомендуется заказывать полосу с контролем карбидной неоднородности и ультразвуковым контролем на отсутствие внутренних дефектов — расслоений, трещин и усадочной рыхлости. Входной контроль на предприятии включает проверку твердости, химического состава (спектральным методом) и геометрических размеров.
Хранение полосы Р6АМ5 должно исключать контакт с влагой и агрессивными средами; при длительном складировании применяется консервационная смазка. Транспортировка выполняется в связках с прокладками, предотвращающими механические повреждения поверхности. Перед механической обработкой рекомендуется проводить отжиг для снятия внутренних напряжений, если полоса подвергалась правке или гибке в холодном состоянии.
Р6АМ5 содержит молибден и пониженное количество вольфрама, что обеспечивает меньшую карбидную ликвацию и лучшую прокаливаемость. Полоса Р6АМ5 имеет более высокую прочность при изгибе и вязкость, что важно для инструмента с тонкими сечениями, работающего при ударных нагрузках.
В горячекатаном состоянии после отжига твердость полосы Р6АМ5 не превышает 255 HB. Это обеспечивает удовлетворительную обрабатываемость резанием при фрезеровании, сверлении и токарной обработке заготовок инструмента.
Допуски на толщину и ширину горячекатаной полосы Р6АМ5 регламентируются ГОСТ 103–76. Для обычной точности отклонения по толщине составляют 0,3–0,5 мм в зависимости от размера, по ширине — 0,5–1,0 мм. Возможна поставка повышенной точности.
Нет. В состоянии поставки полоса Р6АМ5 имеет структуру зернистого перлита и твердость 255 HB, что непригодно для режущих кромок. Обязательна закалка от 1210–1230 C с последующим трехкратным отпуском при 550–570 C для достижения твердости 63–66 HRC.