


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


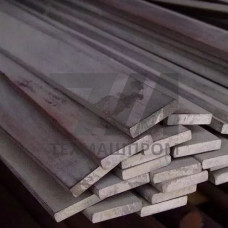
Горячекатаная полоса из стали ШХ15 — профильный прокат, получаемый прокаткой слитков и непрерывнолитых заготовок из подшипниковой стали марки ШХ15 (аналог 100Cr6 по DIN, 52100 по AISI). Марка относится к высокоуглеродистым легированным сталям: массовая доля углерода — 0,95–1,05 %, хрома — 1,30–1,65 %, кремния — 0,17–0,37 %, марса — 0,20–0,40 %. Такое сочетание обеспечивает высокую твёрдость после закалки, стойкость к контактной усталости и износостойкость при циклических нагрузках.
Прокат поставляется в горячекатаном состоянии без термической обработки либо после сфероидизирующего отжига. Структура горячекатаной полосы — перлит с карбидной сеткой по границам зёрен; для последующей механической обработки и закалки требуется нормализация или изотермический отжиг до зернистого перлита. Твёрдость в состоянии поставки — 170–207 HB, после отжига — не более 187 HB.
Полоса выпускается по ГОСТ 801-78 (для подшипниковой стали) и ГОСТ 103-2006 (сортамент). Типовые размеры горячекатаной полосы:
Полоса поставляется в прутках или мотках. Для штамповки и токарной обработки предпочтительна мерная длина с обрезными концами. Овальность и ромбичность не должны выводить профиль за предельные отклонения.
| Показатель | Значение | Условие | Стандарт | Примечание |
|---|---|---|---|---|
| Углерод, % | 0,95–1,05 | плавка | ГОСТ 801-78 | основа твёрдости |
| Хром, % | 1,30–1,65 | плавка | ГОСТ 801-78 | карбидообразование |
| Твёрдость, HB | 170–207 | горячекатаное состояние | ГОСТ 801-78 | без отжига |
| Твёрдость, HB | 187 | после отжига | ГОСТ 801-78 | зернистый перлит |
| Твёрдость после закалки, HRC | 60–65 | закалка 830–850 C, отпуск 150–160 C | ГОСТ 801-78 | рабочая поверхность |
| Предел прочности, МПа | 590 | горячекатаное состояние | справочно | при растяжении |
Горячекатаная полоса ШХ15 обрабатывается резанием в отожжённом состоянии. Сфероидизирующий отжиг при 780–800 C с медленным охлаждением до 650 C формирует зернистый перлит, снижающий твёрдость и улучшающий обрабатываемость. Закалка проводится в масле с нагрева 830–850 C, отпуск — низкий, 150–160 C, что обеспечивает твёрдость 60–65 HRC при сохранении размерной стабильности.
При горячей пластической деформации (штамповка, высадка) температура нагрева — 1050–1100 C, окончание деформации — не ниже 850 C. Карбидная неоднородность нормируется по шкале ГОСТ 801-78 и не должна превышать 3 балла для ответственных деталей.
Горячекатаная полоса имеет твёрдость 170–207 HB и допуски по ГОСТ 103-2006, калиброванная — меньшую шероховатость и жёсткие допуски после волочения, но требует отжига для снятия наклёпа.
Закалка с 830–850 C в масле и низкий отпуск при 150–160 C обеспечивают 60–65 HRC. Превышение температуры отпуска снижает твёрдость и контактную выносливость.
Да, сфероидизирующий отжиг при 780–800 C снижает твёрдость до 187 HB и формирует зернистый перлит, что улучшает обрабатываемость резанием и подготавливает структуру к закалке.
Для колец подшипников, плунжеров и распылителей топливной аппаратуры — повышенная карбидная неоднородность вызывает локальные концентраторы напряжений и ускоряет контактную усталость.