


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


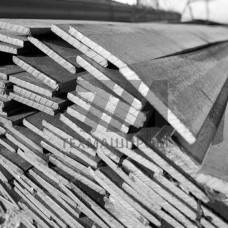
Стальная полоса 12ХН3А — горячекатаный или кованый сортовой прокат прямоугольного сечения из хромоникелевой конструкционной стали марки 12ХН3А по ГОСТ 4543. Полоса поставляется в термически обработанном состоянии — нормализация с высоким отпуском или без термической обработки по требованию заказчика. Химический состав марки регламентирован содержанием углерода 0,09–0,15 %, хрома 0,60–0,90 % и никеля 2,75–3,15 %, что обеспечивает высокую прокаливаемость и прочность сердцевины после химико-термической обработки.
Ключевая особенность полосы 12ХН3А — предназначенность для деталей, работающих в условиях поверхностного износа и знакопеременных нагрузок. После цементации и закалки поверхностный слой приобретает твёрдость 58–63 HRC, тогда как вязкая сердцевина сохраняет предел текучести на уровне не менее 635 МПа. Такое сочетание делает полосу востребованной при изготовлении зубчатых колёс, валов-шестерён, кулачков, пальцев и других ответственных элементов трансмиссий.
Полоса 12ХН3А выпускается толщиной от 4 до 60 мм и шириной от 20 до 200 мм. Допуски на размеры соответствуют ГОСТ 103 для горячекатаного проката обычной или повышенной точности. По требованию заказчика возможна поставка полосы с обрезными кромками или с гарантией ударной вязкости при температуре –60 C.
| Толщина, мм | Ширина, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| 4–10 | 20–100 | 635 | 930 | 11 |
| 11–25 | 40–150 | 635 | 880 | 12 |
| 26–60 | 60–200 | 590 | 830 | 12 |
Механические свойства приведены для образцов, вырезанных из термически обработанной полосы (закалка 860 C в масле, отпуск 600 C). Твёрдость полосы в состоянии поставки не превышает 255 HB.
Полоса 12ХН3А хорошо поддаётся механической обработке резанием в отожжённом состоянии. Рекомендуемый режим цементации — насыщение при 900–930 C в течение 6–10 часов с последующей закалкой от 780–800 C в масле и низким отпуском при 150–180 C. Глубина цементованного слоя для деталей из полосы толщиной до 30 мм составляет 0,8–1,5 мм.
Свариваемость марки ограниченная — для соединений требуется предварительный подогрев до 200–300 C и последующая термическая обработка. При изготовлении сварно-цементуемых узлов следует учитывать склонность к росту зерна при перегреве, поэтому нагрев под закалку необходимо контролировать по температуре в печи.
Благодаря сочетанию никеля и хрома марка 12ХН3А обеспечивает повышенную прокаливаемость по сравнению с хромистыми сталями типа 20Х, что позволяет изготавливать из полосы детали сечением до 50 мм без потери прочностных свойств в сердцевине. При закалке в масле критический диаметр достигает 30–40 мм, что подтверждает пригодность материала для крупногабаритных цементуемых изделий.
Основное отличие — наличие никеля в количестве 2,75–3,15 %, что повышает вязкость сердцевины, прокаливаемость и сопротивление усталости. Полоса 12ХН3А применяется для более ответственных деталей, работающих при ударных и знакопеременных нагрузках, тогда как 20Х используется для менее нагруженных цементуемых изделий.
Стандартная поставка — в термически обработанном состоянии (нормализация с высоким отпуском) или без термической обработки. Твёрдость в состоянии поставки не превышает 255 HB, что обеспечивает удовлетворительную обрабатываемость резанием.
При стандартном режиме цементации при 900–930 C в течение 6–10 часов глубина насыщенного слоя составляет 0,8–1,5 мм. Для деталей с толщиной стенки более 30 мм возможна корректировка режима для достижения глубины до 2,0 мм.
Свариваемость ограниченная. Для получения качественного соединения требуется предварительный подогрев до 200–300 C и последующая термическая обработка узла. После сварки рекомендуется проводить высокий отпуск для снятия внутренних напряжений.