


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


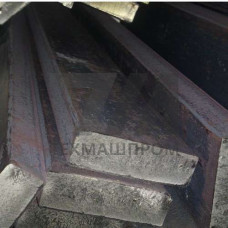
Стальная полоса 55С2 — горячекатаный или холоднокатаный сортовой прокат из кремнистой пружинно-рессорной стали. Материал относится к группе конструкционных легированных сталей с повышенным содержанием кремния (1,5–2,0 %), что обеспечивает высокий предел упругости и релаксационную стойкость. Полоса 55С2 применяется для изготовления плоских пружин, рессорных листов, упругих элементов тормозных систем и других деталей, работающих в условиях циклического знакопеременного нагружения.
Сталь 55С2 легирована кремнием, который упрочняет ферритную матрицу и повышает сопротивление микропластическим деформациям. Углерод в количестве 0,52–0,60 % обеспечивает достижение высокой твёрдости после закалки. Дополнительно в составе присутствуют марганец (0,6–0,9 %), хром (до 0,3 %) и никель (до 0,25 %) как технологические примеси.
Механические свойства полосы 55С2 регламентируются ГОСТ 14959 и зависят от режима термической обработки. После закалки в масле и отпуска при 460–480 C материал демонстрирует предел текучести не менее 1175 МПа, временное сопротивление разрыву — 1275–1569 МПа, относительное удлинение — не менее 6 %. Твёрдость после термообработки составляет 36–44 HRC.
| Параметр | Значение для 55С2 | Метод испытания | Состояние поставки | Типовое применение |
|---|---|---|---|---|
| Предел текучести, МПа | 1175 | ГОСТ 1497 | После закалки и отпуска | Рессорные листы |
| Временное сопротивление, МПа | 1275–1569 | ГОСТ 1497 | После закалки и отпуска | Плоские пружины |
| Относительное удлинение, % | 6 | ГОСТ 1497 | После закалки и отпуска | Упругие элементы сцепления |
| Твёрдость, HRC | 36–44 | ГОСТ 9013 | После закалки и отпуска | Тормозные ленты |
Полоса 55С2 характеризуется ограниченной свариваемостью — при дуговой сварке в зоне термического влияния формируются закалочные структуры, провоцирующие холодные трещины. Соединение элементов допускается только контактной сваркой с последующим высоким отпуском. Основной способ формообразования — холодная гибка на листогибочном оборудовании с радиусом не менее 2–3 толщин, после чего обязательна термофиксация для снятия наклепа.
Обработка резанием выполняется в отожжённом состоянии (твёрдость 255 HB). При механической обработке закалённой полосы применяются твердосплавные пластины с охлаждением эмульсией. Шлифование плоскостей ведётся с подачей 0,01–0,02 мм/ход для предотвращения прижогов и микротрещин.
Горячекатаная полоса 55С2 поставляется толщиной 3–25 мм и шириной 20–200 мм. Холоднокатаная лента изготавливается толщиной 0,5–4 мм с допуском по толщине h11–h12. Мерная длина проката — 2–6 м, немерная — от 1,5 м. Кромки могут быть обрезными или необрезными в зависимости от требований заказчика.
Полоса 55С2 востребована в производстве грузового и железнодорожного транспорта. Из неё изготавливают коренные и дополнительные листы рессор подвески, торсионы стабилизаторов поперечной устойчивости, упругие элементы буферных устройств. В сельхозмашиностроении материал используется для пружин сцепления тракторов и комбайнов, работающих при знакопеременных нагрузках до 10 циклов.
В станкостроении полоса 55С2 применяется для пакетов тарельчатых пружин и плоских направляющих пружин точных механизмов. В нефтегазовом оборудовании — для упругих пластин предохранительных клапанов и компенсаторов осевых перемещений трубопроводов. Рабочий диапазон температур ограничен интервалом –40…+250 C, при превышении верхней границы наблюдается необратимая релаксация напряжений.
Каждая партия полосы 55С2 проходит контроль химического состава спектральным методом и проверку механических свойств на образцах, вырезанных вдоль направления прокатки. Ультразвуковой контроль выявляет внутренние расслоения и неметаллические включения. Поверхность не должна содержать плен, закатов, трещин и раскатанных пузырей глубиной более половины предельного отклонения по толщине.
Для ответственных деталей, работающих при динамических нагрузках, рекомендуется дополнительный магнитопорошковый контроль после термообработки. Приёмка осуществляется по группам качества II и III согласно ГОСТ 14959, что гарантирует отсутствие поверхностных дефектов глубиной свыше 0,1 мм.
Закалка с нагревом до 850–870 C в масле с последующим отпуском при 460–480 C. После отпуска обеспечивается твёрдость 36–44 HRC и предел упругости не менее 1175 МПа.
Дуговая сварка не рекомендуется из-за склонности к трещинообразованию. Допускается контактная точечная или стыковая сварка с обязательным высоким отпуском после соединения.
Для толщины 3–10 мм допуск составляет 0,3 мм, для 10–25 мм — 0,4 мм. Точность ширины — 1,0 мм при обрезной кромке.
Материал не является коррозионностойким. Для работы в условиях повышенной влажности или агрессивных сред требуется защитное покрытие — цинкование, фосфатирование или лакокрасочные составы.