


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


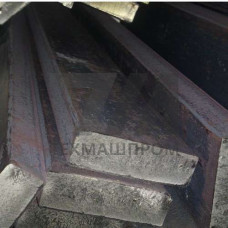
Стальная полоса 55С2А — горячекатаный сортовой прокат прямоугольного сечения из легированной кремнистой стали марки 55С2А. Материал относится к группе рессорно-пружинных сталей с повышенным содержанием кремния (1,5–2,0 %), что обеспечивает высокий предел упругости и сопротивление релаксации напряжений при циклических нагрузках. Полоса поставляется в нормализованном или горячекатаном состоянии, после закалки и среднего отпуска приобретает требуемый комплекс механических свойств.
Химический состав стали 55С2А регламентируется ГОСТ 14959 и характеризуется узкими допусками по содержанию серы и фосфора (не более 0,025 % каждого), что соответствует категории качественной стали с индексом «А». Легирование кремнием повышает прочность ферритной матрицы без существенного снижения пластичности, а добавки марганца (0,6–0,9 %) компенсируют возможное охрупчивание при отпуске.
После термической обработки (закалка от 850–870 C в масле, отпуск при 400–480 C) полоса 55С2А демонстрирует предел текучести на уровне 1150–1250 МПа и временное сопротивление разрыву 1300–1450 МПа. Твердость после полного цикла термообработки составляет 38–44 HRC. Относительное удлинение при этом сохраняется в диапазоне 6–9 %, что достаточно для формообразования упругих элементов без образования трещин.
Показатели упругости материала обеспечивают стабильную работу изделий при многократных знакопеременных нагрузках. Модуль нормальной упругости стали 55С2А — 206 ГПа, модуль сдвига — 80 ГПа. Предел выносливости при изгибе с симметричным циклом достигает 450–550 МПа в зависимости от состояния поверхности и наличия обезуглероженного слоя.
Полоса 55С2А производится толщиной от 3 до 60 мм и шириной от 10 до 200 мм. Допуски на размеры соответствуют ГОСТ 103 для горячекатаной полосовой стали обычной или повышенной точности прокатки. Длина поставки — от 2 до 12 м, возможна поставка в бухтах для тонких сечений (до 6 мм).
| Толщина, мм | Ширина, мм | Предел текучести, МПа | Твердость, HRC | Состояние поставки |
|---|---|---|---|---|
| 4 | 40 | 1180 | 40 | Горячекатаная |
| 8 | 60 | 1200 | 41 | Нормализованная |
| 12 | 80 | 1150 | 39 | Горячекатаная |
Полоса 55С2А востребована при изготовлении упругих элементов, работающих в условиях статических и динамических нагрузок. Основные области применения:
Материал пригоден для работы при температурах от –40 до +200 C. При пониженных температурах сохраняется сопротивление хрупкому разрушению, что позволяет эксплуатировать изделия в условиях холодного климата. Для защиты от коррозии применяют оксидирование, фосфатирование или лакокрасочные покрытия.
Полоса 55С2А плохо поддается сварке из-за склонности к образованию закалочных структур в зоне термического влияния. При необходимости сварных соединений применяют предварительный подогрев до 300–400 C с последующим высоким отпуском. Основной способ соединения — механический крепеж или клепка. Резка выполняется абразивными кругами, на ленточнопильных станках или гидроабразивной резкой.
Холодная гибка возможна в отожженном состоянии при радиусах не менее 3–5 толщин материала. После формообразования требуется полный цикл термической обработки для восстановления упругих свойств. Обработка резанием затруднена из-за высокой вязкости материала, применяются твердосплавные инструменты с обильным охлаждением.
Основное отличие — содержание углерода: в 55С2А его 0,52–0,60 %, в 60С2А — 0,57–0,65 %. Сталь 60С2А после термообработки имеет более высокие прочностные показатели, но меньшую пластичность. Полоса 55С2А предпочтительна для деталей, где важна устойчивость к ударным нагрузкам.
Стандартная поставка — горячекатаная или нормализованная полоса без термической обработки. По согласованию возможна поставка в термически обработанном состоянии (закалка и средний отпуск) для непосредственного использования в упругих элементах.
Оптимальный режим: закалка от 850–870 C в масле, затем отпуск при 400–480 C. После такой обработки достигается твердость 38–44 HRC и предел текучести не менее 1100 МПа.
Сварка возможна только с предварительным подогревом до 300–400 C и последующим отпуском. Однако из-за риска образования трещин и снижения усталостной прочности рекомендуется использовать механические соединения.