


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


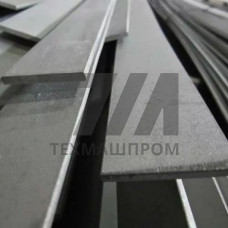
Стальная полоса Р9К5 — горячекатаный или кованый сортовой прокат из быстрорежущей вольфрамокобальтовой стали, поставляемый в виде прямоугольного сечения с отношением ширины к толщине от 2:1 до 12:1. Марка Р9К5 относится к классу быстрорежущих инструментальных сталей и содержит 8,5–9,5 % вольфрама, 4,5–5,5 % кобальта, 3,8–4,4 % хрома, 2,3–2,7 % ванадия, до 0,5 % молибдена при содержании углерода 0,85–0,95 %. Кобальт в составе повышает теплостойкость до 640–650 C, что позволяет эксплуатировать инструмент при скоростях резания на 15–20 % выше, чем у стали Р6М5.
Полоса Р9К5 выпускается по ГОСТ 103–2006 (сортовой прокат) и ГОСТ 19265–73 (технические условия на быстрорежущую сталь). Типовые размеры: толщина 4–40 мм, ширина 12–100 мм, длина 1–6 м. Прокат поставляется в отожжённом состоянии с твёрдостью 207–255 HB, обеспечивающей обрабатываемость резанием при изготовлении заготовок инструмента. Калиброванная полоса проходит дополнительное шлифование и правку с допуском по толщине h9–h11.
| Параметр | Значение | Условие контроля | Норматив | Примечание |
|---|---|---|---|---|
| Твёрдость после закалки | 63–66 HRC | закалка 1210–1230 C, отпуск 540–560 C | ГОСТ 19265–73 | трёхкратный отпуск |
| Теплостойкость | 640–650 C | сохранение 58 HRC | ГОСТ 19265–73 | красностойкость |
| Предел прочности при изгибе | 2800–3200 МПа | после термообработки | справочные данные | зависит от карбидной неоднородности |
| Ударная вязкость KCU | 20–28 Дж/см | образцы без надреза | справочные данные | снижается при росте зерна |
| Карбидная неоднородность | 1–3 балл | микрошлиф, 100 | ГОСТ 19265–73 | для полосы толщиной свыше 20 мм |
Полоса Р9К5 подвергается отжигу при 840–860 C с медленным охлаждением до 20–30 C/ч до твёрдости не более 255 HB. Структура отожжённого металла — сорбитообразный перлит с равномерно распределёнными карбидами типа MC и MC. Закалка проводится ступенчато: нагрев до 1210–1230 C в соляной ванне, подстуживание до 500–550 C, затем охлаждение на воздухе или в масле. Трёхкратный отпуск при 540–560 C обеспечивает превращение остаточного аустенита и вторичное твердение за счёт выделения дисперсных карбидов.
Полоса Р9К5 изготавливается методом горячей прокатки на сортовых станах или свободной ковкой из слитков. Для снижения карбидной неоднородности применяется многократная деформация с суммарной степенью обжатия не менее 70 %. Калиброванная полоса проходит травление в кислотных ваннах, правку на правильно-растяжных машинах и контроль геометрии. При изготовлении инструмента рекомендуется предварительная механическая обработка в отожжённом состоянии с последующей финишной шлифовкой после закалки.
Полоса Р9К5 содержит 4,5–5,5 % кобальта и 8,5–9,5 % вольфрама, что обеспечивает теплостойкость 640–650 C против 620 C у Р6М5. Это позволяет повысить скорость резания на 15–20 % при обработке легированных и жаропрочных сталей.
После закалки при 1210–1230 C и трёхкратного отпуска при 540–560 C твёрдость составляет 63–66 HRC. Превышение температуры закалки выше 1240 C приводит к росту зерна и снижению ударной вязкости.
Да, калиброванная полоса поставляется со шлифованной поверхностью и допуском по толщине h9–h11. Калибровка применяется для заготовок режущего инструмента, требующих минимальных припусков на финишную обработку.
ГОСТ 19265–73 нормирует карбидную неоднородность не выше 3 балла, наличие карбидной сетки не выше 2 балла, глубину обезуглероженного слоя не более 0,5 мм на сторону для полосы толщиной до 20 мм.