


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


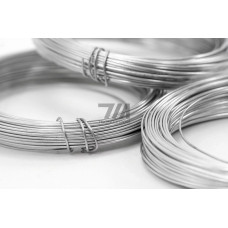
Стальная проволока в катушках 08Х18Н10 — это холоднотянутый или горячекатаный сортовой прокат из аустенитной коррозионностойкой стали с титановым стабилизированием. Марка 08Х18Н10 относится к классу хромоникелевых нержавеющих сталей, стойких к межкристаллитной коррозии после сварки и длительной эксплуатации при температурах до 600 C. Проволока поставляется в бухтах (катушках) массой от 20 до 200 кг, что обеспечивает непрерывную подачу в сварочные полуавтоматы, волочильные станы и автоматизированные линии.
Химический состав стали 08Х18Н10 регламентируется ГОСТ 5632 и ГОСТ 2246. Содержание углерода — не более 0,08 %, хрома — 17,0–19,0 %, никеля — 9,0–11,0 %, титана — 0,15–0,35 % (в 5–8 раз больше углерода). Титан связывает углерод в карбиды TiC, предотвращая обеднение границ зёрен хромом и исключая склонность к межкристаллитной коррозии. Предел прочности проволоки в нагартованном состоянии — 1100–1400 МПа, относительное удлинение — 8–15 %. После отжига прочность снижается до 550–700 МПа, а пластичность возрастает до 35–45 %.
Проволока выпускается диаметром от 0,5 до 8,0 мм с допусками по ГОСТ 2246-70 (для сварочной проволоки) и ГОСТ 18143-72 (для холоднотянутой проволоки общего назначения). Поверхность — светлая, травленая или полированная, без окалины, закатов и трещин. Овальность не превышает половины предельного отклонения по диаметру.
| Диаметр, мм | Предел прочности, МПа | Относительное удлинение, % | Масса бухты, кг | Тип поставки |
|---|---|---|---|---|
| 1,0 | 1200–1400 | 8–12 | 20–40 | нагартованная |
| 2,0 | 1100–1300 | 10–15 | 40–80 | нагартованная |
| 3,0 | 900–1100 | 15–25 | 60–120 | мягкая |
| 4,0 | 550–700 | 35–45 | 80–150 | отожжённая |
| 6,0 | 550–700 | 35–45 | 100–200 | отожжённая |
Проволока 08Х18Н10 применяется в условиях одновременного воздействия агрессивных сред и повышенных температур. Основные направления:
Сталь 08Х18Н10 сохраняет аустенитную структуру при температурах от –196 C до +600 C. В интервале 500–800 C возможно выделение карбидов титана, однако благодаря стабилизации титаном склонность к межкристаллитной коррозии минимальна. Проволока не рекомендуется для работы в средах, содержащих фтористоводородную кислоту и горячие концентрированные растворы хлоридов, вызывающие питтинговую коррозию. При контакте с углеродистой сталью в электролитах возможно образование гальванической пары, ускоряющей коррозию менее благородного металла.
Марка 08Х18Н10 содержит не более 0,08 % углерода против 0,12 % у 12Х18Н10Т, что снижает риск межкристаллитной коррозии после сварки. Титан присутствует в обеих марках, но в 08Х18Н10 его доля подобрана для стабилизации при меньшем содержании углерода.
Да, проволока применяется для сварки аустенитных сталей с углеродистыми и низколегированными при условии контроля погонной энергии и последующей термообработки. Она обеспечивает достаточную пластичность шва и стойкость к образованию горячих трещин.
Для MIG-сварки в среде аргона или смеси Ar + CO обычно используют диаметры 0,8–1,2 мм. Для TIG-сварки применяют прутки или проволоку диаметром 1,6–4,0 мм в зависимости от толщины свариваемых кромок.
Бухты хранят в закрытых сухих помещениях при относительной влажности не выше 70 %. Перед использованием поверхность обезжиривают ацетоном или спиртом. Не допускается хранение в контакте с углеродистой сталью во избежание загрязнения поверхности железом.