


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


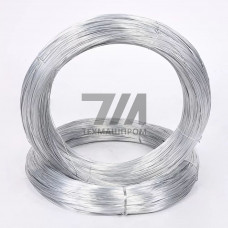
Стальная проволока в катушках ГОСТ 1526-81 — это низкоуглеродистая качественная проволока общего назначения, поставляемая в мотках, сформированных в катушки для удобства транспортировки и последующей размотки на автоматизированном оборудовании. Норматив регламентирует производство изделий диаметром от 0,5 до 6,0 мм из стали марок 08кп, 10кп, 15кп, 20кп и других низкоуглеродистых составов, обеспечивая стабильность механических характеристик вдоль всей длины бунта.
Ключевое отличие проволоки по ГОСТ 1526-81 — нормируемые показатели временного сопротивления разрыву и относительного удлинения, которые варьируются в зависимости от диаметра и марки стали. Продукция выпускается в двух категориях: без термической обработки (холоднотянутая) и термически обработанная (отожжённая). Отожжённая проволока характеризуется повышенной пластичностью и применяется для операций, требующих глубокой высадки, гибки и формовки, тогда как нагартованная — сохраняет повышенную жёсткость и упругость.
Механические характеристики проволоки в катушках ГОСТ 1526-81 определяются сочетанием химического состава шихты и степени деформационного упрочнения при волочении. Для холоднотянутой проволоки диаметром 1,0–3,0 мм временное сопротивление разрыву находится в диапазоне 390–690 МПа, для отожжённой — 290–490 МПа. Относительное удлинение после разрыва для термически обработанной продукции достигает 20–30%, что обеспечивает возможность многократных перегибов без разрушения поверхности.
Поверхность проволоки не должна содержать окалины, раковин, трещин и закатов. Допускаются следы технологической смазки, не нарушающие целостность металла. Овальность не превышает половины предельного отклонения по диаметру. Катушки формируются с внутренним диаметром 400–800 мм, масса мотка — от 50 до 500 кг в зависимости от сечения, что оптимизирует загрузку размоточных устройств и снижает количество стыковочных операций.
| Диаметр, мм | Марка стали | Состояние | Временное сопротивление, МПа | Масса мотка, кг |
|---|---|---|---|---|
| 0,8 | 08кп | Отожжённая | 290–390 | 50–150 |
| 1,6 | 10кп | Холоднотянутая | 490–640 | 100–300 |
| 3,0 | 15кп | Отожжённая | 340–440 | 200–500 |
Маркировка наносится на бирку, прикреплённую к катушке, с указанием товарного знака предприятия-изготовителя, условного обозначения проволоки, номера партии и массы нетто. Условное обозначение строится по схеме: проволока — диаметр — марка стали — категория обработки — ГОСТ 1526-81. Для отожжённой продукции дополнительно указывается индекс «М» (мягкая), для нагартованной — «П» (повышенной прочности).
Проволока в катушках ГОСТ 1526-81 востребована в производствах, где требуется непрерывная подача материала с высокой линейной скоростью. Основные направления использования:
Для предприятий машиностроительного комплекса проволока поставляется в катушках, обеспечивающих безударную размотку с фиксированной скоростью подачи в зону деформации. Это критично при работе на гвоздильных автоматах производительностью до 600 изделий в минуту и на правильно-отрезных станках с длиной отрезаемого стержня от 10 до 200 мм.
При закупке проволоки в катушках ГОСТ 1526-81 следует учитывать условия последующей переработки. Для холодной высадки с высокими степенями деформации предпочтительна отожжённая проволока с ферритно-перлитной структурой, обеспечивающей равномерное течение металла в матрице. Для операций правки и рубки допустимо применение нагартованного материала, однако при этом возрастает износ режущего инструмента.
Входной контроль включает проверку сертификата качества, замер диаметра микрометром в двух взаимно перпендикулярных плоскостях, испытание на растяжение образцов, отобранных от каждого мотка партии. Дополнительно контролируется состояние поверхности на отсутствие продольных рисок и задиров, которые могут инициировать концентраторы напряжений при последующем деформировании.
Стандарт распространяется на низкоуглеродистые стали марок 08кп, 10кп, 15кп, 20кп и аналогичные с содержанием углерода до 0,24%. Выбор конкретной марки определяется требуемыми прочностными характеристиками и условиями последующей переработки.
Отожжённая проволока проходит рекристаллизационный отжиг, снимающий наклёп, что повышает пластичность (относительное удлинение до 30%) и снижает временное сопротивление. Холоднотянутая сохраняет деформационное упрочнение и имеет более высокую твёрдость и упругость.
Стандарт нормирует производство проволоки диаметром от 0,5 до 6,0 мм. Для каждого типоразмера установлены предельные отклонения по диаметру и овальности, а также требования к массе мотка в катушке.
Сварка концов отдельных отрезков внутри мотка не допускается без согласования с потребителем. При наличии стыковочных швов они должны быть отмечены яркой маркировкой, а прочность соединения — соответствовать требованиям на разрыв.