


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


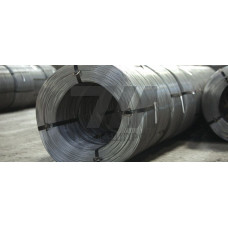
Стальная проволока в катушках Сталь 35 — это углеродистая качественная проволока общего назначения, изготавливаемая по ГОСТ 17305-71 из стали марки 35. Материал относится к группе среднеуглеродистых сталей с содержанием углерода 0,32–0,40 %, что обеспечивает баланс между прочностными характеристиками и технологической пластичностью при деформировании. Проволока поставляется в бухтах без термической обработки (в холоднотянутом состоянии) либо после патентирования, что определяет её механические свойства и область применения.
Химический состав стали 35 регламентирован ГОСТ 1050-2013. Основные легирующие элементы — марганец (0,50–0,80 %) и кремний (0,17–0,37 %), которые повышают прочность ферритной матрицы без существенного снижения ударной вязкости. Содержание серы и фосфора ограничено 0,040 % каждого, что обеспечивает стабильность свойств при последующей термообработке.
Механические свойства проволоки зависят от диаметра и состояния поставки. Для холоднотянутой проволоки диаметром 2,0–6,0 мм временное сопротивление разрыву составляет 540–780 МПа, относительное удлинение — не менее 8 %. После закалки и отпуска (температура закалки 830–860 C, отпуска 540–620 C) предел текучести достигает 420–480 МПа, твёрдость — 170–220 HB.
| Диаметр, мм | Состояние поставки | Временное сопротивление, МПа | Относительное удлинение, % | Применение |
|---|---|---|---|---|
| 1,6–2,0 | Холоднотянутая | 640–780 | 8–10 | Пружины малых сечений |
| 2,5–4,0 | Холоднотянутая | 590–740 | 9–12 | Крепёжные изделия |
| 4,5–6,0 | Патентированная | 540–690 | 12–15 | Арматурные каркасы |
Проволока Сталь 35 хорошо поддаётся холодной высадке при изготовлении болтов, гаек и заклёпок на многоударных автоматах. Для улучшения деформируемости перед высадкой рекомендуется сфероидизирующий отжиг при температуре 680–720 C с выдержкой 4–6 часов. При производстве пружинных изделий проволоку подвергают закалке в масле с последующим отпуском; после термообработки допускается правка на роликовых правильных машинах.
Свариваемость стали 35 ограниченная — при выполнении электродуговой сварки необходимо предварительное подогрев до 150–200 C и последующий высокий отпуск для снятия внутренних напряжений. Для соединений, работающих при статических нагрузках, допускается контактная точечная сварка без подогрева.
Проволока Сталь 35 в катушках востребована в производствах, где требуется сочетание прочности и способности к упрочняющей термообработке:
Поставка проволоки в бухтах обеспечивает непрерывность технологических процессов на автоматизированных линиях — от правки и рубки до навивки пружин. Масса катушки составляет 150–500 кг в зависимости от диаметра, что сокращает количество стыковок при переработке. Внутренний диаметр бухты 400–600 мм позволяет устанавливать её на размоточные устройства без дополнительных перемоток.
Поверхность проволоки — светлая, без окалины и следов коррозии, что исключает необходимость дополнительной очистки перед нанесением гальванических покрытий. Допускается поставка с оксидированной поверхностью для улучшения сцепления с резиной при производстве армированных рукавов.
Закалка при 830–860 C в масле с последующим отпуском при 400–480 C для пружин, работающих при статических нагрузках, либо при 540–620 C для деталей, испытывающих динамические нагрузки. Твёрдость после отпуска — 35–45 HRC.
Для диаметров до 4 мм допустима высадка без предварительного отжига при условии, что степень деформации не превышает 30 %. Для более интенсивного формообразования рекомендуется сфероидизирующий отжиг при 680–720 C.
В холодном состоянии минимальный радиус изгиба составляет 2–3 диаметра проволоки. При необходимости более крутых изгибов деталь следует нагреть до 200–300 C.
Сталь 35 имеет более низкое содержание углерода (0,32–0,40 % против 0,42–0,50 %), что обеспечивает лучшую пластичность и свариваемость, но несколько меньшую прочность после закалки. Выбор марки определяется требуемым сочетанием прочности и технологичности.