


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


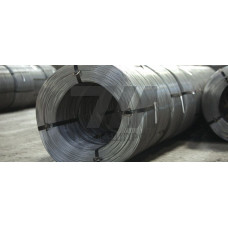
Стальная проволока в катушках из стали 40 — это холоднотянутый или горячекатаный длинномерный продукт из конструкционной углеродистой стали марки 40 (тип 40 по ГОСТ 1050). Содержание углерода — 0,37–0,45 %, что обеспечивает сочетание прочности и пластичности после термической обработки. Проволока поставляется в мотках массой 80–1500 кг, диаметром от 0,8 до 12 мм в зависимости от способа производства и назначения.
Проволока из стали 40 выпускается по ГОСТ 17305, ГОСТ 5663, ГОСТ 9389 и другим стандартам. Механические свойства определяются состоянием поставки: без термообработки, нормализованная, улучшенная (закалка + высокий отпуск) или холоднотянутая повышенной прочности.
| Диаметр, мм | Способ производства | Временное сопротивление, МПа | Относительное удлинение, % | Тип поставки |
|---|---|---|---|---|
| 1,0–2,0 | Холодное волочение | 1200–1800 | 3–8 | Мотки, катушки |
| 3,0–5,0 | Холодное волочение | 800–1200 | 6–12 | Мотки |
| 6,0–8,0 | Горячая прокатка + волочение | 600–800 | 10–18 | Мотки |
| 8,0–12,0 | Горячая прокатка | 500–700 | 14–22 | Мотки |
Сталь 40 содержит: углерод — 0,37–0,45 %, кремний — 0,17–0,37 %, марганец — 0,50–0,80 %, фосфор — не более 0,035 %, сера — не более 0,040 %, хром — не более 0,25 %, никель — не более 0,30 %. Такая композиция обеспечивает прокаливаемость до 15–20 мм при закалке в масле. После нормализации структура — феррит + перлит; после улучшения — сорбит отпуска, что даёт ударную вязкость KCU 40–60 Дж/см.
Для снятия наклёпа и повышения пластичности перед холодной высадкой проводится сфероидизирующий отжиг при 740–760 C с медленным охлаждением. Закалка — 840–860 C в масле или воде; отпуск — 400–600 C в зависимости от требуемого комплекса прочности и вязкости. Проволока диаметром до 3 мм после патентирования приобретает временное сопротивление до 1800 МПа при сохранении способности к навивке.
Изделия из стали 40 работоспособны в интервале температур от –40 C до +400 C. При нагреве выше 400 C наблюдается снижение предела упругости. Сталь не является коррозионностойкой: во влажной среде и атмосфере промышленных выбросов требуется защитное покрытие — цинкование, фосфатирование, окрашивание или консервационная смазка. В сварных конструкциях склонность к образованию холодных трещин ограничивает применение без предварительного и сопутствующего подогрева при толщине стенки свыше 20 мм.
После холодного волочения с высокими степенями обжатия и патентирования временное сопротивление достигает 1800–2000 МПа для диаметров до 1,5 мм. Для конструкционного применения обычно ограничиваются 1200–1600 МПа.
Сварка тонких сечений (до 4 мм) возможна без подогрева при использовании электродов с основным покрытием и последующей термообработкой. Для сечений свыше 10 мм рекомендуется подогрев до 150–200 C во избежание закалочных трещин.
Сталь 40 содержит меньше углерода (0,37–0,45 % против 0,42–0,50 %), что даёт более высокую пластичность при холодной деформации, но несколько меньшую прочность после закалки. Сталь 40 предпочтительна для холодной высадки, сталь 45 — для пружин повышенной жёсткости.
Внутренний диаметр мотка — 400–800 мм, наружный — 800–1400 мм, масса — от 80 до 1500 кг. Для автоматизированной подачи в волочильные станы применяются катушки ёмкостью 250–500 кг с осевым разматыванием.