


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


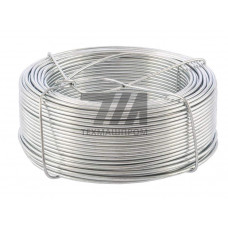
Стальная проволока в катушках из стали 80 — это холоднотянутый или горячекатаный длинномерный продукт из высокоуглеродистой инструментальной стали марки 80 (аналог У8 по содержанию углерода ~0,80 %). Материал сочетает высокую прочность на разрыв с ограниченной пластичностью, что определяет его применение в нагруженных элементах, где требуется сопротивление растяжению и усталостным нагрузкам. Проволока поставляется в мотках массой 80–500 кг, намотанных на катушки или в бухты, с диаметром от 0,8 до 8,0 мм в зависимости от способа производства.
Проволока из стали 80 выпускается в нескольких состояниях поставки, каждое из которых задаёт определённый комплекс механических свойств. Термическая обработка — патентирование — обеспечивает мелкозернистую сорбитную структуру, оптимальную для последующего волочения. Без термообработки материал сохраняет исходную перлитную структуру с более низкой пластичностью.
| Состояние поставки | Диаметр, мм | Временное сопротивление, МПа | Относительное удлинение, % | Тип обработки |
|---|---|---|---|---|
| Без термообработки | 2,0–6,0 | 700–900 | 10–14 | Горячая прокатка |
| Патентированная | 1,0–4,0 | 1000–1200 | 8–12 | Патентирование |
| Холоднотянутая | 0,8–3,0 | 1600–2200 | 4–7 | Волочение |
Высокое содержание углерода и способность воспринимать значительные растягивающие усилия делают проволоку из стали 80 востребованной в следующих отраслях:
Производство проволоки из стали 80 включает несколько последовательных этапов. Исходная заготовка — катанка — проходит травление в кислотных растворах для удаления окалины, затем промывку и фосфатирование для улучшения условий волочения. Патентирование осуществляется в расплаве свинца или соли при температуре 500–550 C, что обеспечивает получение тонкопластинчатого перлита. Последующее многократное волочение через твердосплавные фильеры позволяет достичь требуемого диаметра и прочностных характеристик.
При волочении применяется смазка на основе мыльных порошков или эмульсий, снижающая трение и износ инструмента. Степень обжатия за один проход обычно не превышает 20–25 % для предотвращения обрывов. Готовую проволоку наматывают на катушки или в мотки, обвязывают мягкой проволокой и маркируют с указанием партии, диаметра и механических свойств.
Проволока из стали 80 не предназначена для работы в условиях интенсивной коррозии без защитных покрытий. Для повышения коррозионной стойкости применяется цинкование или нанесение полимерных покрытий. При эксплуатации в сварных конструкциях следует учитывать склонность высокоуглеродистой стали к образованию закалочных трещин — сварка требует предварительного и сопутствующего подогрева до 200–300 C с последующей термообработкой.
Рабочий диапазон температур для проволоки без покрытия составляет от –40 C до +300 C. При нагреве выше 300 C наблюдается снижение прочностных характеристик вследствие отпуска. В условиях знакопеременных нагрузок предел выносливости холоднотянутой проволоки достигает 40–50 % от временного сопротивления.
Сталь 80 содержит 0,75–0,85 % углерода против 0,65–0,75 % у стали 70. Повышенное содержание углерода обеспечивает более высокое временное сопротивление после волочения — до 2200 МПа против 1800 МПа, но снижает пластичность и увеличивает риск обрывов при волочении.
Патентирование — нагрев до 900–950 C с последующим охлаждением в расплаве свинца или соли при 500–550 C. Это формирует тонкопластинчатый перлит, обеспечивающий оптимальное сочетание прочности и пластичности для последующей деформации.
Сварка возможна, но требует предварительного подогрева до 200–300 C и последующей термообработки для предотвращения образования закалочных трещин. Рекомендуется применять электроды с основным покрытием и обеспечивать медленное охлаждение шва.
Стандартный сортамент включает диаметры от 0,8 до 8,0 мм. Холоднотянутая проволока поставляется в диапазоне 0,8–3,0 мм, патентированная — 1,0–4,0 мм, горячекатаная — 5,0–12,0 мм. Масса мотка варьируется от 80 до 500 кг.