


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


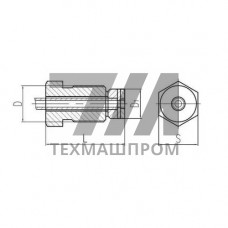
Соединение ввертное 556-03.294-3 2Г-6-20(200) — резьбовой элемент для стальных трубопроводов, работающих в системах с высокой цикличностью нагрузок. Конструкция сочетает ввертную часть с наружной резьбой и присоединительный узел под сварку, что обеспечивает неразъёмный монтаж без дополнительных промежуточных фитингов. Исполнение 2Г указывает на наличие уплотнительной поверхности по ГОСТ 6228, рассчитанной на применение в средах с повышенными требованиями к герметичности.
Типоразмер 6-20(200) определяет присоединительный диаметр 20 мм и монтажную длину 200 мм. Материал — конструкционная сталь с нормируемым химическим составом, обеспечивающим стабильность механических свойств при температурах от –60 до +300 C. Резьбовая часть выполнена по классу точности 6Н/6g, что гарантирует взаимозаменяемость с ответными элементами арматуры и насосного оборудования.
Ввертное соединение 556-03.294-3 относится к категории разъёмных элементов с фиксацией сварным швом. Отличительная черта — комбинированная схема нагружения: резьба воспринимает осевые усилия, а сварной стык обеспечивает дополнительную жёсткость узла. Такая схема применяется на трубопроводах, где вибрация и гидроудары исключают использование только резьбового крепления.
Соединение 556-03.294-3 2Г-6-20(200) востребовано при монтаже обвязки насосных агрегатов, компрессорных станций и технологических ёмкостей. Узел устанавливается на участках, где требуется периодический демонтаж для ревизии внутренней полости оборудования, но при этом сохраняется высокая несущая способность соединения в рабочем режиме.
Основные области использования — нефтегазовая отрасль (системы сбора и подготовки продукции), энергетическое машиностроение (маслосистемы турбин), химическое производство (трубопроводы реагентов с температурой до 200 C). Допускается эксплуатация в средах, не вызывающих коррозионное растрескивание углеродистой стали, при концентрации сероводорода не более 6 ppm.
| Параметр | Значение | Ед. изм. | Метод контроля | Примечание |
|---|---|---|---|---|
| Условный проход | 20 | мм | Обмер | По ГОСТ 28338 |
| Рабочее давление | 16 | МПа | Гидроиспытания | При 20 C |
| Температура среды | –60…+300 | C | Расчёт | Для стали 20 |
| Крутящий момент затяжки | 180–220 | Нм | Динамометрический ключ | С графитовой смазкой |
| Масса | 1,85 | кг | Взвешивание | Без учёта сварного шва |
Установка соединения выполняется в два этапа: вворачивание резьбовой части в корпус арматуры или штуцер с нормируемым моментом, затем приварка ответного трубопровода к подготовленной фаске. Перед монтажом резьбу очищают от консервационной смазки и наносят антифрикционный состав на основе дисульфида молибдена. Сварку ведут электродами типа Э42А с предварительным подогревом стыка до 150–200 C при температуре окружающей среды ниже +5 C.
После завершения сварочных работ узел подвергают гидроиспытанию пробным давлением 25 МПа с выдержкой не менее 10 минут. Контроль герметичности резьбового уплотнения проводится гелиевым течеискателем при остаточном давлении 0,1 МПа. Допустимый износ уплотнительной поверхности — не более 0,1 мм по глубине рисок, при превышении — восстановление наплавкой с последующей механической обработкой.
Применяется метрическая резьба М201,5 с полем допуска 6g на наружной поверхности. Класс точности обеспечивает сопряжение с ответными элементами по 6H без дополнительной подгонки.
Нет. Конструкция и материал не рассчитаны на работу в среде кислорода под давлением. Для кислородных систем применяются специальные обезжиренные исполнения из нержавеющих сталей.
Расчётная долговечность составляет не менее 50 000 циклов нагружения при амплитуде напряжений до 120 МПа. Реальный ресурс зависит от режима эксплуатации и качества выполнения сварного шва.
Для толщин стенки до 12 мм и температуры эксплуатации до 300 C отпуск не обязателен. При работе в интервале 250–300 C рекомендуется выдержка при 600–650 C для снятия остаточных напряжений.