


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


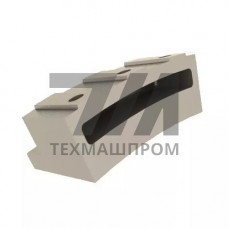
Стальной башмак порога печи из жаропрочной стали 15Х25Н19С2Л — это литой элемент футеровки и опорных узлов термических агрегатов, работающий в условиях одновременного воздействия высоких температур, статических нагрузок и абразивного износа. Материал относится к группе хромоникелевых сталей аустенитного класса с кремнистым упрочнением, что определяет его эксплуатационные характеристики в диапазоне рабочих температур до 1050–1100 C.
Химический состав сплава регламентирован ГОСТ 977-88 и включает хром (24–27%), никель (18–21%) и кремний (2,0–3,0%). Легирование кремнием повышает окалиностойкость при циклических теплосменах и увеличивает сопротивление газовой коррозии в окислительных средах. Литье по выплавляемым моделям обеспечивает получение плотной бездефектной структуры с равномерным распределением карбидной фазы, что критично для деталей, воспринимающих знакопеременные термические напряжения.
Башмак порога печи выполняет функцию опорного и направляющего элемента в зоне загрузки/выгрузки нагревательных колодцев, методических печей прокатных станов и камерных термических агрегатов. Деталь воспринимает нагрузку от массы перемещаемых заготовок, компенсирует тепловое расширение футеровки и защищает нижнюю кромку пода от разрушения при ударах и трении.
Рабочая среда характеризуется наличием продуктов сгорания природного газа, оксидов углерода и сернистых соединений, что требует от материала стойкости к межкристаллитной коррозии и стабильности оксидной пленки. Сталь 15Х25Н19С2Л сохраняет механическую прочность при нагреве: предел длительной прочности при 900 C составляет не менее 25 МПа, что обеспечивает ресурс работы башмака в условиях непрерывных циклов нагрев—охлаждение.
| Параметр | Значение для 15Х25Н19С2Л | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Максимальная рабочая температура | 1050 C | Термопарный контроль | Методические печи | Длительный режим |
| Предел прочности при 20 C | 490–590 МПа | Растяжение по ГОСТ 1497 | Опорные узлы | После нормализации |
| Относительное удлинение | 15–25% | ГОСТ 1497 | Термоциклирование | Обеспечивает пластичность |
| Твердость по Бринеллю | 170–220 HB | ГОСТ 9012 | Футеровочные элементы | Оптимальный баланс |
Выбор стали 15Х25Н19С2Л для изготовления башмаков порога обусловлен комплексом требований, предъявляемых к деталям горячей зоны:
Башмаки порога из 15Х25Н19С2Л применяются в конструкциях роликовых печей с шагающим подом, в зонах торможения заготовок перед выдачей, а также в агрегатах с защитной атмосферой, где требуется сочетание жаропрочности и сопротивления науглероживанию. Детали устанавливаются на опорные балки из жаропрочных сплавов или охлаждаемые водоохлаждаемые коллекторы, что позволяет перераспределять тепловые потоки и предотвращать локальные перегревы.
Отливки башмаков подвергаются рентгенографическому контролю на отсутствие усадочных раковин и газовых пор в зонах концентрации напряжений. Химический анализ проводится спектральным методом на соответствие паспортному составу. Механические испытания выполняются на образцах, вырезанных из тела отливки, с фиксацией предела текучести при повышенных температурах. Каждая партия сопровождается сертификатом с указанием режимов термической обработки — нормализации при 1100–1150 C с последующим охлаждением на воздухе.
Допустимая рабочая температура поверхности детали составляет 1050–1100 C при условии отсутствия значительных ударных нагрузок. При превышении указанного диапазона наблюдается интенсивный рост зерна и снижение длительной прочности.
Кремний в количестве 2,0–3,0% повышает окалиностойкость за счет формирования плотной пленки SiO на поверхности, а также увеличивает сопротивление газовой коррозии в средах, содержащих сернистые соединения.
Детали производятся литьем по выплавляемым моделям или в песчано-глинистые формы. Выбор метода зависит от сложности конфигурации и требуемого класса точности размеров.
Посадочные поверхности и отверстия под крепеж обрабатываются на металлорежущих станках. Остальные поверхности используются в литом состоянии, что снижает трудоемкость изготовления.