


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


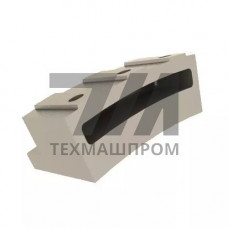
Башмак порога печи из стали 35Х23Н7СЛ — литая деталь, устанавливаемая в зоне порога методических и нагревательных печей, где одновременно действуют высокая температура, абразивный износ от перемещаемого металла и теплосмены. Марка 35Х23Н7СЛ относится к жаропрочным хромоникелевым сталям аустенитно-ферритного класса с повышенным содержанием хрома, что обеспечивает стойкость к окалинообразованию и сохраняет прочностные характеристики при длительной работе в окислительной атмосфере.
Сталь 35Х23Н7СЛ содержит около 23 % хрома и 7 % никеля, углерод в пределах 0,30–0,40 %. Такое соотношение легирующих элементов формирует структуру с высокой жаростойкостью: на поверхности детали образуется плотная оксидная плёнка, тормозящая дальнейшее окисление. Литейное исполнение позволяет получать башмак сложной геометрии с рёбрами жёсткости и посадочными поверхностями без дополнительной механической обработки по большинству контуров.
Деталь работает в условиях циклического нагрева и охлаждения, поэтому критичны показатели длительной прочности и сопротивления термической усталости. Башмак порога воспринимает контактные нагрузки от заготовок и слитков, а также тепловой поток от факела горелок и излучения кладки.
Башмак порога монтируется в зоне загрузки или выгрузки печи, где происходит перепад уровней пода и формируется порог. Конструкция включает опорную плиту, наклонную рабочую поверхность и элементы крепления к кладке или металлоконструкции печи. В методических печах прокатных цехов башмак защищает порог от истирания движущимися слябами и заготовками, а в нагревательных печах кузнечных производств — от ударных нагрузок при посадке и выдачи металла.
Условия эксплуатации характеризуются сочетанием абразивного воздействия окалины, теплосмен при периодических остановках печи и воздействия печных газов. Литая структура стали 35Х23Н7СЛ обеспечивает равномерное распределение фаз и отсутствие резких концентраторов напряжений при условии качественного литья и соблюдения режимов термообработки.
Качество башмака определяется химическим составом плавки, механическими свойствами литого металла и геометрической точностью отливки. Контроль включает спектральный анализ, испытания на растяжение при нормальной и повышенной температуре, а также неразрушающий контроль на наличие внутренних дефектов. Для ответственных узлов применяют ультразвуковую дефектоскопию и радиографию.
| Параметр | Значение | Условие | Метод контроля | Норматив |
|---|---|---|---|---|
| Содержание хрома | 22,0–25,0 % | плавка | спектральный анализ | ГОСТ 5639 |
| Содержание никеля | 6,0–8,0 % | плавка | спектральный анализ | ГОСТ 5639 |
| Предел прочности при 20 C | не менее 550 МПа | литой образец | растяжение | ГОСТ 1497 |
| Относительное удлинение | не менее 12 % | 20 C | растяжение | ГОСТ 1497 |
| Жаростойкость | до 1000 C | воздушная среда | весовой метод | ГОСТ 6130 |
| Твёрдость | 180–240 HB | после термообработки | Бринелль | ГОСТ 9012 |
Установка башмака порога выполняется с учётом теплового расширения: предусматриваются компенсационные зазоры между деталью и кладкой. Крепление осуществляется через приварные шпильки или болтовые соединения с применением жаропрочного крепежа. При монтаже контролируется горизонтальность рабочей поверхности и совпадение с уровнем пода печи.
В процессе эксплуатации проводится периодический визуальный осмотр на предмет трещин, коробления и интенсивного окалинообразования. При выявлении критических дефектов башмак заменяется. Ремонт возможен методом наплавки жаропрочными электродами с последующей термообработкой, однако восстановленные детали уступают по ресурсу новым отливкам.
Длительная эксплуатация допускается до 950–1000 C в окислительной атмосфере. Кратковременный нагрев до 1050 C возможен без потери несущей способности, но сопровождается ускоренным окалинообразованием.
Литая деталь из 35Х23Н7СЛ имеет однородную структуру без сварных швов, которые являются концентраторами напряжений при теплосменах. Сварные конструкции уступают по сопротивлению термической усталости в зоне порога печи.
Ресурс зависит от режима печи и интенсивности загрузки. В методических печах при трёхсменной работе ресурс составляет 12–24 месяца до замены или восстановительной наплавки.
Да, сталь 35Х23Н7СЛ обрабатывается резанием после отжига. Твёрдость 180–240 HB позволяет проводить фрезерование и сверление посадочных поверхностей твердосплавным инструментом.