


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


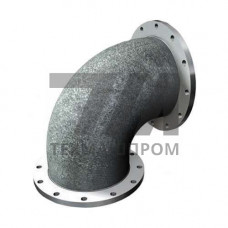
Стальной фланцевый отвод 12Х18Н10Т — соединительная деталь трубопровода, изготовленная из аустенитной коррозионностойкой стали и оснащённая фланцами для разъёмного крепления к магистрали. Марка 12Х18Н10Т (аналог AISI 321, DIN 1.4541) содержит 17–19 % хрома, 9–11 % никеля и стабилизирующую добавку титана 0,4–1,0 %, что предотвращает межкристаллитную коррозию после сварки и эксплуатации при температурах до 600 C. Фланцевый отвод применяют в системах, где требуется периодический демонтаж узла, ревизия или замена участка без резки трубопровода.
Отвод представляет собой гнутый или сварной сектор с двумя фланцами, приваренными к патрубкам. Угол поворота потока — стандартно 45, 90 или 180. Фланцы выполняют по ГОСТ 12820–80 (плоские приварные) или ГОСТ 12821–80 (приварные встык), что обеспечивает герметичность соединения на условное давление до PN 40. Тип уплотнительной поверхности — исполнение 1 (гладкая) или исполнение 2 (с выступом) в зависимости от требований к герметичности.
Радиус гиба отвода — 1,0D или 1,5D, что снижает гидравлическое сопротивление и вероятность эрозионного износа на повороте. Толщина стенки патрубков соответствует сортаменту труб по ГОСТ 9941–81 или ГОСТ 9940–81. Для отводов больших диаметров применяют штампосварную конструкцию с продольным или спиральным швом, прошедшую радиографический контроль.
| Параметр | Значение | Условия | Единица | Стандарт |
|---|---|---|---|---|
| Предел текучести | 196 | 20 C | МПа | ГОСТ 5949–75 |
| Временное сопротивление | 510 | 20 C | МПа | ГОСТ 5949–75 |
| Относительное удлинение | 40 | 20 C | % | ГОСТ 5949–75 |
| Рабочая температура | –196…+600 | длительно | C | — |
| Плотность | 7,9 | 20 C | г/см | — |
Сталь 12Х18Н10Т склонна к сенсибилизации при медленном охлаждении после сварки в диапазоне 450–850 C, однако титан связывает углерод и снижает риск межкристаллитной коррозии. Отводы не рекомендуются для сред, содержащих хлориды в концентрации выше 200 мг/л при температуре свыше 60 C, из-за опасности питтинговой коррозии и коррозионного растрескивания под напряжением. Для таких условий применяют дуплексные стали или сплавы на основе никеля.
Фланцевое соединение требует контроля момента затяжки болтов и периодической проверки герметичности. Прокладки выбирают в зависимости от среды: паронит — для нейтральных сред, фторопласт — для агрессивных, спирально-навитые — для высоких давлений и температур.
Марка 12Х18Н10Т содержит больше углерода (до 0,12 % против 0,08 %), что повышает прочность, но требует стабилизации титаном для сохранения стойкости к межкристаллитной коррозии. 08Х18Н10Т применяют для более ответственных сварных конструкций.
Диапазон рабочих температур — от –196 C до +600 C. При температурах выше 600 C начинается интенсивное окалинообразование и снижение жаропрочности.
Для PN 25 применяют плоские приварные фланцы по ГОСТ 12820–80 или приварные встык по ГОСТ 12821–80. Выбор зависит от требований к усталостной прочности и возможности неразрушающего контроля сварного шва.
Повторная сварка допустима при условии зачистки зоны термического влияния, контроля химического состава и отсутствия трещин. Рекомендуется термообработка при 850–900 C для снятия напряжений.