


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



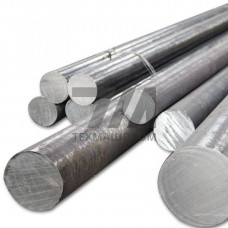
Стальной круг 5ХВ2С — сортовой прокат круглого сечения из легированной инструментальной стали повышенной теплостойкости. Материал относится к группе штамповых сталей для горячего деформирования и эксплуатируется в условиях циклических теплосмен и высоких контактных нагрузок. Круг 5ХВ2С поставляется в горячекатаном или кованом состоянии, преимущественно в размерном диапазоне 10–200 мм, с последующей нормализацией или отжигом для обеспечения обрабатываемости резанием.
Легирующая система 5ХВ2С формирует карбидную неоднородность умеренного уровня и обеспечивает сочетание прокаливаемости с сопротивлением разупрочнению при нагреве до 550–600 C. Основные компоненты:
После закалки от 860–900 C в масле и отпуска при 520–580 C сталь 5ХВ2С приобретает твёрдость 44–48 HRC, сохраняя вязкость, достаточную для восприятия ударных нагрузок в оснастке.
Круг 5ХВ2С в отожжённом состоянии имеет твёрдость не более 229 HB, что обеспечивает стабильную механическую обработку на токарных и фрезерных станках. После полного цикла упрочнения материал демонстрирует:
Оптимальная структура — троостит отпуска с равномерно распределёнными карбидами вольфрама — достигается двукратным отпуском с промежуточным охлаждением до температуры цеха.
Основное назначение материала — изготовление инструмента, работающего при нагреве контактных поверхностей до 500–550 C. Из круга 5ХВ2С производят:
В машиностроении круг 5ХВ2С востребован при изготовлении оснастки для кузнечно-прессового оборудования, в том числе для штамповки лопаток турбин, рычагов подвески и элементов ходовой части. На предприятиях автомобильной промышленности материал применяется для производства штамповой оснастки, эксплуатируемой при температурах до 600 C.
Круг 5ХВ2С склонен к обезуглероживанию при нагреве, поэтому заготовки перед закалкой рекомендуется защищать или вести нагрев в соляных ваннах. Ковка выполняется при 1050–1150 C с окончанием при 850–900 C и замедленным охлаждением в колодце или песке для исключения флокенообразования. Сварка материала не применяется — соединения выполняются механическим креплением или посадкой с натягом.
| Параметр | Значение | Метод контроля | Состояние поставки | Типовое применение |
|---|---|---|---|---|
| Твёрдость | 229 HB | ГОСТ 9012 | Отожжённое | Механическая обработка |
| Твёрдость после закалки | 44–48 HRC | ГОСТ 9013 | Закалка + отпуск | Штамповый инструмент |
| Теплостойкость | до 580 C | Измерение HRC после нагрева | Упрочнённое | Горячая штамповка |
| Ударная вязкость | 35–45 Дж/см | ГОСТ 9454 | Закалка + отпуск | Ударные нагрузки |
Круг 5ХВ2С поставляется по ГОСТ 5950-73, а также по техническим условиям предприятий-изготовителей. Допуски на диаметр регламентируются ГОСТ 2590 для горячекатаного проката обычной и повышенной точности. Кривизна круга не должна превышать 0,5 % длины, а глубина обезуглероженного слоя — 1,5 % диаметра для размеров до 100 мм.
При заказе круга 5ХВ2С для штамповой оснастки следует указывать требуемую твёрдость в состоянии поставки, необходимость ультразвукового контроля на отсутствие внутренних дефектов и допустимую глубину обезуглероженного слоя. Для ответственных штампов, работающих с интенсивным теплоотводом, рекомендуется заказывать материал с дополнительной проковкой, обеспечивающей направленную волокнистую структуру.
После закалки от 860–900 C и двукратного отпуска при 520–580 C твёрдость составляет 44–48 HRC. Точное значение зависит от сечения заготовки и требуемого уровня вязкости.
Рабочая температура контактной поверхности не должна превышать 550–600 C. При длительном нагреве выше 600 C наблюдается интенсивное разупрочнение мартенситной матрицы.
Стандартный сортамент включает диаметры от 10 до 200 мм. Круг более 200 мм поставляется кованым по индивидуальному заказу с дополнительным контролем макроструктуры.
Рекомендуется проводить черновую обработку с удалением обезуглероженного слоя, затем закалку и окончательное шлифование. Это исключает образование трещин и сохраняет поверхностную твёрдость.