


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


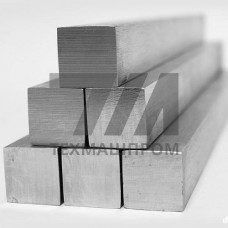
Стальной квадрат 07Х21Г7АН5 — горячекатаный сортовой прокат квадратного сечения из высоколегированной стали аустенитного класса. Материал относится к группе хромомарганцевоникелевых сталей с азотом, применяемых для изготовления высоконагруженных элементов крепежа и конструкций, работающих в условиях криогенных температур и агрессивных сред. Квадрат 07Х21Г7АН5 востребован в химическом машиностроении, cryogenic технике и судостроении, где требуется сочетание высокой прочности, пластичности и коррозионной стойкости.
Сталь 07Х21Г7АН5 легирована хромом (19,5–21,5%), марганцем (6,5–7,5%) и никелем (4,5–5,5%). Азот вводится в количестве 0,15–0,30% для стабилизации аустенитной структуры и повышения прочностных характеристик без потери вязкости. Углерод ограничен 0,07%, что обеспечивает стойкость к межкристаллитной коррозии после сварки и термической обработки. Аустенитная структура сохраняется при криогенных температурах, исключая хрупкое разрушение, характерное для ферритных и мартенситных сталей.
После термической обработки (закалка с 1050–1100 C) квадрат 07Х21Г7АН5 демонстрирует предел текучести не менее 350 МПа при относительном удлинении свыше 30%. Ударная вязкость KCU при –196 C составляет не менее 70 Дж/см, что позволяет использовать прокат в криогенных системах. Материал немагнитен, что критично для электротехнических узлов и приборов точной механики. Свариваемость обеспечивается низким содержанием углерода; рекомендуемые режимы — аргонодуговая сварка с присадочной проволокой аналогичного состава.
Квадрат 07Х21Г7АН5 поставляется со стороной от 8 до 120 мм. Допуски на размеры регламентируются ГОСТ 2591-2006 (класс точности Б или В). Длина прутков — 2–6 м, возможна поставка мерной длины. Поверхность проката не требует дополнительной механической обработки при использовании в качестве заготовки под крепеж.
| Сторона квадрата, мм | Предел текучести, МПа | Относительное удлинение, % | Ударная вязкость при –196 C, Дж/см | Масса 1 м, кг |
|---|---|---|---|---|
| 10 | 360 | 32 | 75 | 0,785 |
| 20 | 355 | 33 | 80 | 3,14 |
| 40 | 350 | 35 | 85 | 12,56 |
Обработка давлением квадрата 07Х21Г7АН5 выполняется в интервале 950–1150 C. Охлаждение после горячей деформации — на воздухе. Для достижения оптимального комплекса свойств рекомендуется аустенитизация при 1050 C с последующим быстрым охлаждением в воде. Механическая обработка резанием затруднена из-за склонности к наклепу; применяются твердосплавные инструменты с обильным охлаждением. При сварке не требуется предварительный подогрев, однако для толстостенных сечений свыше 30 мм допустим подогрев до 100–150 C.
В составе 07Х21Г7АН5 никель частично заменен марганцем и азотом, что повышает прочность при сохранении аустенитной структуры. Материал превосходит 12Х18Н10Т по пределу текучести в 1,5–2 раза и сохраняет вязкость при криогенных температурах, где хромоникелевые стали склонны к охрупчиванию.
Рабочий диапазон — от –253 C (температура жидкого водорода) до +350 C. При нагреве свыше 400 C возможно выделение карбонитридов, снижающее пластичность, поэтому для высокотемпературного применения материал не рекомендуется.
Для крепежных изделий ответственного назначения обязательна закалка с 1050–1100 C в воде. Это обеспечивает гомогенизацию аустенита и стабильные механические свойства по всему сечению. Без термообработки прокат может иметь разброс твердости.
Рекомендуется аргонодуговая сварка неплавящимся электродом с присадкой из стали того же класса. Допустима также ручная дуговая сварка электродами типа ЦТ-15. После сварки для восстановления коррозионной стойкости требуется аустенитизация при 1050 C.