


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


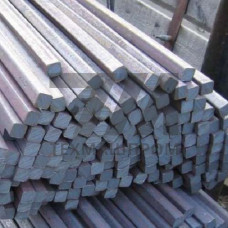
Стальной квадрат ЧС4-ВИ — горячекатаный или кованый профиль квадратного сечения, изготовленный из конструкционной легированной стали марки ЧС4, выплавленной методом вакуумно-индукционной обработки. Обозначение «ВИ» указывает на вакуумно-индукционную технологию получения слитка, обеспечивающую низкое содержание газов, неметаллических включений и серы. Такой металл применяется в узлах, где требуется сочетание повышенной прочности, ударной вязкости и чистоты по неметаллическим включениям.
Квадрат поставляется в диапазоне сторон от 8 до 200 мм. Для горячекатаного сортамента предельные отклонения стороны квадрата составляют +0,3/–0,5 мм при стороне до 50 мм и 1,0 мм при стороне свыше 100 мм. Кривизна прутка не превышает 0,5 % длины. Косина реза при мерной длине 2–6 м — не более 5 мм.
Сталь ЧС4 относится к системе легирования хромоникельмолибденовой группы с добавками ванадия. Вакуумно-индукционная выплавка снижает содержание кислорода до 0,002–0,005 % и водорода до 0,0002–0,0005 %, что уменьшает анизотропию свойств и вероятность образования флокенов при ковке крупных сечений.
| Элемент | Массовая доля, % | Влияние на свойства | Контроль | Метод анализа |
|---|---|---|---|---|
| Углерод | 0,28–0,35 | Прочность, прокаливаемость | Ковшовая проба | ГОСТ 22536.1 |
| Хром | 1,2–1,6 | Твёрдость, коррозионная стойкость | Спектральный | ГОСТ 22536.4 |
| Никель | 1,5–2,0 | Ударная вязкость | Спектральный | ГОСТ 22536.5 |
| Молибден | 0,3–0,5 | Теплостойкость | Спектральный | ГОСТ 22536.6 |
| Ванадий | 0,05–0,15 | Мелкозернистость | Спектральный | ГОСТ 22536.7 |
| Сера | 0,010 | Снижение красноломкости | Ковшовая проба | ГОСТ 22536.2 |
| Фосфор | 0,015 | Хладноломкость | Ковшовая проба | ГОСТ 22536.3 |
После закалки с 860–880 C в масле и отпуска при 560–620 C квадрат ЧС4-ВИ обеспечивает предел прочности 980–1180 МПа, предел текучести 835–980 МПа, относительное удлинение 12–16 %, ударную вязкость KCU 59–78 Дж/см. Для крупных сечений свыше 100 мм допускается снижение прочностных характеристик на 8–12 % из-за меньшей скорости охлаждения по сечению.
Квадрат ЧС4-ВИ обрабатывается резанием в состоянии поставки (термоулучшенном) с твёрдостью 28–34 HRC. Для чернового точения применяются твердосплавные пластины класса P25–P35, для чистового — P10–P20 с износостойким покрытием. Свариваемость ограниченная: требуется предварительный подогрев до 250–300 C и последующая термообработка для снятия напряжений.
Вакуумно-индукционная выплавка снижает содержание кислорода и водорода в 3–5 раз, уменьшает количество неметаллических включений и повышает ударную вязкость на 15–25 % при сохранении химического состава.
Горячекатаный сортамент — до 200 мм, кованый — до 250 мм. При стороне свыше 150 мм механические свойства контролируются на образцах из осевой зоны.
Да, критическая температура хрупкости не выше –40 C, что допускает эксплуатацию в климатических зонах с расчётной температурой до –45 C при условии отсутствия динамических перегрузок.
Для снятия внутренних напряжений проводится отпуск при 550–600 C с выдержкой 2–3 ч и медленным охлаждением. Полная закалка с отпуском выполняется до финишного шлифования.