


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


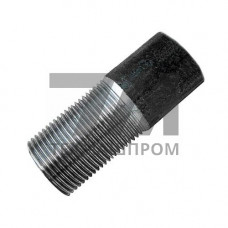
Стальной полусгон 11кп — соединительная деталь трубопровода, изготовленная из низкоуглеродистой кипящей стали марки 11кп по ГОСТ 1050. Полусгон представляет собой резьбовую муфту с шестигранным или цилиндрическим корпусом и внутренней резьбой, предназначенную для соединения двух труб или трубы с арматурой без применения сварки. Применение стали 11кп обусловлено её хорошей обрабатываемостью резанием и способностью к пластическому деформированию при нарезании резьбы.
Сталь 11кп относится к группе кипящих низкоуглеродистых сталей с содержанием углерода 0,05–0,12 %. Кипящая структура обеспечивает высокую пластичность, что критично при накатке резьбы и механической обработке корпуса полусгона. Предел текучести стали 11кп — не менее 175 МПа, временное сопротивление разрыву — 320–430 МПа. Относительное удлинение — не менее 33 %. Твёрдость в состоянии поставки — 110–150 HB.
Полусгоны из 11кп изготавливают методом горячей штамповки с последующей механической обработкой. Резьба выполняется по ГОСТ 6357 (трубная цилиндрическая) или ГОСТ 6111 (метрическая коническая). Для повышения коррозионной стойкости применяют гальваническое цинкование толщиной 6–12 мкм или горячее цинкование с покрытием 40–60 мкм.
| Условный проход DN | Резьба | Размер под ключ, мм | Длина, мм | Масса, кг |
|---|---|---|---|---|
| 15 | G 1/2 | 30 | 35 | 0,12 |
| 20 | G 3/4 | 36 | 40 | 0,19 |
| 25 | G 1 | 46 | 45 | 0,31 |
| 32 | G 1 1/4 | 55 | 50 | 0,48 |
| 40 | G 1 1/2 | 60 | 55 | 0,62 |
| 50 | G 2 | 75 | 65 | 1,05 |
Полусгоны из стали 11кп применяются в системах с рабочим давлением до 1,6 МПа и температурой среды от –15 C до +200 C. Основные сферы использования:
Сталь 11кп не предназначена для работы в условиях знакопеременных нагрузок высокой амплитуды и при температурах ниже –15 C из-за склонности к хрупкому разрушению. Кипящая сталь имеет повышенную ликвационную неоднородность, что снижает стойкость к коррозионному растрескиванию под напряжением. Для сред с содержанием сероводорода или хлоридов полусгоны из 11кп не применяются. При монтаже резьбовых соединений рекомендуется использовать уплотнительные материалы на основе ПТФЭ или льна с герметиком.
При температуре до +200 C рабочее давление не должно превышать 1,6 МПа для DN 15–40 и 1,0 МПа для DN 50. При повышении температуры до +300 C давление снижается до 0,8 МПа.
Сталь 11кп — кипящая, с пониженным содержанием кремния и отсутствием раскисления алюминием. Сталь 20 — спокойная, с более высокой однородностью структуры и лучшей свариваемостью. Полусгоны из 11кп дешевле, но уступают по коррозионной стойкости и работе при отрицательных температурах.
Да, при температуре теплоносителя до +95 C и давлении до 1,0 МПа. Для систем с температурой выше +150 C рекомендуется применять полусгоны из стали 20 или 09Г2С.
Стандартное покрытие — гальванический цинк толщиной 6–12 мкм с хроматированием. Для агрессивных условий применяется горячее цинкование 40–60 мкм или порошковая окраска.