


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


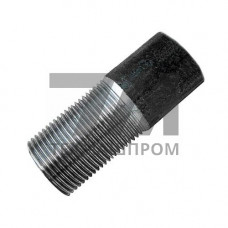
Стальной полусгон из стали 50 — это трубный фитинг, предназначенный для соединения трубопроводов с использованием ответного штуцера и накидной гайки. В отличие от полного сгона, имеющего резьбу по всей длине, полусгон сочетает короткий резьбовой участок с гладким буртом под ключ, что обеспечивает надежный захват монтажным инструментом при сборке разъемных соединений. Материал — конструкционная углеродистая сталь 50 — определяет механические характеристики изделия и область его применения в промышленных трубопроводных системах.
Сталь 50 относится к группе качественных конструкционных углеродистых сталей с повышенным содержанием углерода (0,47–0,55%). Для полусгонов, работающих в условиях статических и умеренных динамических нагрузок, это обеспечивает:
Полусгоны из стали 50 изготавливаются методом горячей штамповки с последующей механической обработкой резьбы. Резьба выполняется по ГОСТ 6357 (трубная цилиндрическая) или ГОСТ 6111 (дюймовая коническая) в зависимости от типоразмера и условий герметизации соединения. После нарезания резьбы изделия проходят нормализацию для снятия внутренних напряжений и стабилизации структуры металла.
Полусгон из стали 50 рассчитан на рабочие температуры от –40 до +200 C при отсутствии ударных нагрузок. Повышенная твердость материала по сравнению с низкоуглеродистыми сталями (Ст3, 10, 20) обеспечивает устойчивость резьбы к смятию при многократных сборках и разборках соединения. Это актуально для участков трубопроводов, подвергающихся периодическому обслуживанию: подводки к запорной арматуре, контрольно-измерительным приборам, теплообменному оборудованию.
Соединение полусгона со штуцером герметизируется с помощью уплотнительной прокладки или льняной подмотки с графитовой смазкой. При монтаже накидная гайка навинчивается на резьбу штуцера, прижимая бурт полусгона к уплотнительной поверхности. Коническая резьба (при ее наличии) обеспечивает дополнительную герметизацию за счет деформации витков при свинчивании.
Полусгоны из стали 50 востребованы в системах, где требуется повышенная механическая прочность разъемного соединения при ограниченной пластичности материала:
Ограничением применения полусгонов из стали 50 является их пониженная свариваемость: при необходимости приварки полусгона к трубопроводу требуется предварительный подогрев до 200–300 C и последующая термообработка сварного шва. Поэтому в большинстве случаев полусгоны из стали 50 монтируются на резьбовых участках трубопроводов, где сварка не предусмотрена конструкцией.
| Параметр | Полусгон из стали 50 | Полусгон из стали 20 | Полусгон из стали Ст3 | Полусгон из стали 09Г2С |
|---|---|---|---|---|
| Предел текучести, МПа | 355 | 245 | 235 | 325 |
| Временное сопротивление, МПа | 630 | 410 | 370 | 430 |
| Рабочая температура, C | –40…+200 | –40…+425 | –40…+425 | –70…+425 |
| Свариваемость | Ограниченная (с подогревом) | Хорошая | Хорошая | Хорошая |
| Стойкость резьбы к смятию | Высокая | Средняя | Средняя | Средняя |
Выбор полусгона из стали 50 целесообразен для трубопроводов с рабочим давлением до 16 МПа (160 кгс/см) при условии, что соединение не подвергается вибрационным нагрузкам и резким перепадам температуры. Повышенная твердость материала снижает риск срыва резьбы при затяжке соединения с использованием удлиненных ключей, что важно при монтаже трубопроводов большого диаметра.
Полусгоны из стали 50 изготавливаются по ТУ предприятий-производителей, регламентирующим геометрические размеры, шаг резьбы и механические свойства готовых изделий. Химический состав стали 50 контролируется по ГОСТ 1050. Каждая партия полусгонов проходит проверку на соответствие предельным отклонениям размеров резьбы (по 7-й степени точности) и визуальный контроль поверхности на отсутствие трещин, закатов и плен.
При заказе полусгонов из стали 50 для ответственных трубопроводных систем необходимо указывать типоразмер (условный проход DN), вид резьбы (цилиндрическая или коническая), а также требования к термообработке, если соединение будет эксплуатироваться при температурах, близких к верхней границе рабочего диапазона.
Полусгон из стали 50 имеет более высокие прочностные характеристики: предел текучести 355 МПа против 245 МПа у стали 20. При этом сталь 50 обладает ограниченной свариваемостью и меньшей пластичностью, поэтому применяется преимущественно на резьбовых соединениях без последующей приварки.
Полусгон из стали 50 предназначен для неагрессивных и слабоагрессивных сред: вода, пар, масла, сжатый воздух, инертные газы. Не рекомендуется применять для транспортировки коррозионно-активных химических реагентов и морской воды без дополнительных защитных покрытий.
Для полусгонов из стали 50 с трубной цилиндрической резьбой рабочее давление ограничено значением 16 МПа при температуре до 200 C. При использовании конической резьбы допускается повышение давления до 25 МПа для типоразмеров до DN 50.
Да, при необходимости приварки полусгона из стали 50 к трубопроводу обязателен предварительный подогрев зоны сварки до 200–300 C. После сварки рекомендуется провести высокий отпуск для снятия напряжений в околошовной зоне.