


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


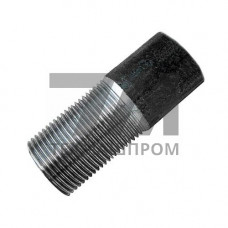
Стальной полусгон из стали 60 — это трубный фитинг, предназначенный для соединения трубопроводных элементов с резьбовым переходом на сварку. В отличие от полного сгона, полусгон имеет резьбу только на одном конце, тогда как второй конец выполняется под приварку встык. Материал — конструкционная углеродистая сталь 60 — определяет механические характеристики изделия и область его применения в системах с повышенными требованиями к прочности.
Сталь 60 относится к группе качественных конструкционных углеродистых сталей с содержанием углерода 0,57–0,65%. Повышенное содержание углерода обеспечивает высокую твёрдость и износостойкость, но одновременно снижает свариваемость и пластичность. Для полусгонов, работающих в условиях статических и умеренных динамических нагрузок, это допустимо при соблюдении технологии сварки с предварительным подогревом.
Ключевые показатели стали 60 после нормализации:
Полусгоны из стали 60 изготавливаются методом горячей штамповки с последующей механической обработкой резьбы. Резьба выполняется по ГОСТ 6357 (трубная цилиндрическая) или ГОСТ 6211 (коническая) в зависимости от требований к герметичности соединения. Приварной конец обрабатывается под скос кромок для обеспечения провара корня шва.
Сталь 60 имеет ограниченную свариваемость из-за склонности к закалке в зоне термического влияния и образованию трещин. При монтаже полусгонов необходимо соблюдать следующие условия:
Указанные меры актуальны для трубопроводов, транспортирующих среды с температурой до 200 C при отсутствии ударных нагрузок. Для ответственных узлов, работающих при отрицательных температурах, применение стали 60 не рекомендуется из-за порога хладноломкости в диапазоне –20…–30 C.
| Условный проход, мм | Наружный диаметр, мм | Шаг резьбы, мм | Длина резьбовой части, мм | Масса, кг |
|---|---|---|---|---|
| 15 | 21,3 | 1,8 | 22 | 0,09 |
| 25 | 33,5 | 2,3 | 28 | 0,21 |
| 40 | 48,0 | 2,3 | 32 | 0,48 |
| 50 | 60,0 | 2,3 | 36 | 0,72 |
Геометрические параметры полусгонов регламентируются отраслевыми нормалями и техническими условиями предприятий-изготовителей. Допуски на резьбу — класс точности В по ГОСТ 6357. Приварной конец может поставляться с фаской 30–37,5 для стыковой сварки или без фаски — для сварки в раструб.
Полусгоны из стали 60 востребованы в узлах, где требуется комбинированное соединение: одна сторона монтируется сваркой к магистральному трубопроводу, вторая — резьбовым соединением к запорной арматуре, контрольно-измерительным приборам или сменным элементам. Типичные области использования:
Высокая твёрдость стали 60 обеспечивает стойкость резьбовой части к истиранию при многократных демонтажах соединения. Это важно для узлов, подвергающихся периодическому обслуживанию — например, подключение переносных измерительных комплексов к стационарным трубопроводам.
При проектировании узлов с полусгонами из стали 60 следует учитывать пониженную пластичность материала. Недопустимы монтажные нагрузки на кручение, превышающие момент затяжки резьбового соединения. Рекомендуемый момент затяжки для Ду 25 — 80–100 Нм, для Ду 50 — 180–220 Нм. Уплотнение резьбы выполняется льняной прядью со свинцовым суриком или анаэробными герметиками, устойчивыми к рабочей среде.
Сварка полусгона к трубопроводу должна выполняться аттестованными сварщиками с обязательным визуальным и измерительным контролем. При толщине стенки более 6 мм требуется многослойная сварка с зачисткой каждого слоя. После завершения сварочных работ рекомендуется провести термическую обработку узла, если это предусмотрено проектной документацией.
Сталь 60 имеет вдвое большее содержание углерода, что обеспечивает более высокую твёрдость и износостойкость резьбы, но требует предварительного подогрева при сварке. Сталь 20 сваривается без ограничений, однако уступает по механической прочности.
Рабочий диапазон температур ограничен 200 C сверху и –20 C снизу. При более низких температурах возрастает риск хрупкого разрушения из-за порога хладноломкости материала.
Стандартно применяется трубная цилиндрическая резьба по ГОСТ 6357 класса точности В. По запросу возможна коническая резьба по ГОСТ 6211 для соединений с повышенными требованиями к герметичности.
Для снятия внутренних напряжений в зоне термического влияния рекомендуется высокий отпуск при 600–650 C. Для некритичных узлов при толщине стенки до 6 мм допускается эксплуатация без термообработки при условии соблюдения режима подогрева.